Cómo ajustar un alimentador de rodillos de alta velocidad, paso a paso
Un alimentador mecánico de rodillos no se programa: se ajusta sobre la máquina. Altura, longitud de avance, presión y liberación actúan sobre la misma tira, así que el orden importa. Esta guía sigue la secuencia real en la prensa, desde el bloqueo de energía hasta la validación por etapas de velocidad, con el criterio para interpretar cada desviación.
Publicado
- 4 ajustes
- Altura, longitud de avance, presión y liberación, en ese orden
- ≈ 1/3
- Entrada de los pilotos en los agujeros guía cuando los rodillos empiezan a abrir
- 1 carrera a mano
- Giro completo del volante tras cualquier cambio de altura, antes de arrancar
- 0 manos dentro
- Ningún ajuste se hace con la prensa o el alimentador en movimiento
Con la energía bloqueada antes de cada intervención, ajuste en este orden: altura de línea, longitud de avance, presión de los rodillos y liberación de pilotos.
Mida el avance sobre varios golpes y divida la distancia entre el número de golpes. Los rodillos deben empezar a abrir cuando los pilotos han entrado aproximadamente un tercio en los agujeros guía y deben volver a sujetar la tira antes del siguiente avance. Después, valide a baja velocidad y suba por etapas.
No introduzca las manos en la zona del troquel ni entre los rodillos con la prensa o el alimentador en movimiento.
Antes de ajustar: energía bloqueada y manos fuera
El alimentador RFS no tiene motor propio: lo mueve la prensa. Mientras la prensa pueda girar, el disco excéntrico, la biela, el balancín y los rodillos pueden moverse.
Cada ajuste de esta guía empieza igual: detenga la prensa, desconecte la energía y aplique el bloqueo y etiquetado (consignación) que defina el procedimiento de su planta. Aflojar un tornillo, mover el perno de manivela o tocar el golpeador de liberación son trabajos con la prensa parada y la energía bloqueada, aunque solo tomen un minuto.
Nunca introduzca las manos, una herramienta o un calibre en la zona del troquel, entre los rodillos o junto a la biela con la prensa o el alimentador en movimiento. Lo que se observa en modo por impulsos se observa desde fuera de la zona de riesgo y sin retirar las protecciones. Si para ver un punto tiene que acercarse, pare la prensa, bloquee la energía y mire entonces.
Los ajustes corresponden a personal calificado y se hacen con el manual del modelo instalado. Dónde pueden entrar las manos, qué mecanismo se puede abrir y cuál es la posición segura de la corredera dependen de la máquina, de sus protecciones y de la evaluación de riesgos de la línea; no se copian de otra prensa.
| Paso | Estado de la prensa | Qué se hace |
|---|---|---|
| Altura y centrado | Energía bloqueada | Aflojar, posicionar y apretar. Al terminar, girar el volante a mano durante una carrera completa. |
| Longitud de avance | Energía bloqueada para mover el perno | Mover y bloquear el perno de manivela. Los golpes de medición se dan despacio y con las protecciones colocadas; las marcas se leen con la prensa parada. |
| Presión | Energía bloqueada | Regular con la manivela de presión y comprobar a mano que la tira no patina. |
| Liberación | Modo por impulsos para observar; energía bloqueada para tocar | Observar desde fuera de la zona de riesgo. El tornillo del golpeador solo se mueve con la prensa parada y bloqueada. |
| Prueba | Baja velocidad y protecciones colocadas | Series de golpes y medición entre series, nunca con la máquina en movimiento. |
Altura de línea y centrado de la tira
Empiece aquí: una trayectoria inclinada convierte una longitud de avance correcta en error de paso, conflicto con los pilotos y desgaste de los rodillos.
La superficie de la tira debe quedar al nivel del levantador de tira del troquel, el elemento que la sostiene dentro de la herramienta, para que entre sin subir ni bajar. Cada familia RFS tiene su propio rango de altura de línea. Si la referencia del troquel queda fuera de ese rango, el problema es de montaje y no se arregla con las guías ni con la presión de los rodillos.
El centrado importa tanto como la altura. El alimentador debe asentar a escuadra sobre la placa de montaje y su salida debe apuntar a la entrada del troquel. Si un borde de la tira roza siempre del mismo lado, revise la escuadra, la presión de las guías laterales, la posición de entrada del troquel y la dirección del lazo. Inclinar el alimentador para disimularlo solo traslada la carga a otro punto.
Cualquier cambio de altura afecta también a la biela. Tiene rosca a derechas arriba y a izquierdas abajo, de modo que su longitud se corrige sin desmontarla. Con la corredera en el punto muerto superior (PMS), ajústela hasta que la línea entre el centro del eje de transmisión y el centro del eje de la junta universal quede paralela al suelo: con esa longitud, el balancín oscila de forma pareja. Una biela demasiado larga o demasiado corta puede romper la propia biela o el balancín. La biela de tres secciones del RFS da más margen de ajuste precisamente para los cambios de altura del material.
Método completo para ajustar la altura de línea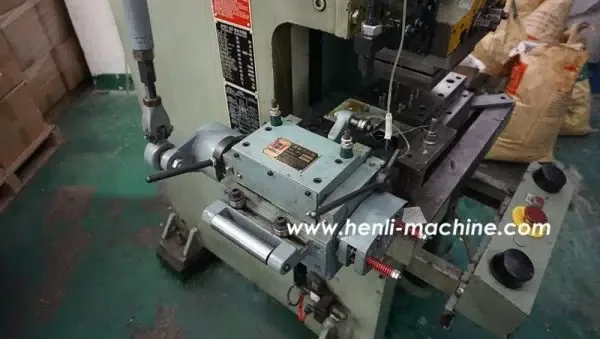
Secuencia en la máquina
- Fije la placa de montaje a la izquierda, a la derecha o al frente de la mesa, según la dirección de alimentación del troquel, en la posición de agujeros que corresponda a la altura del troquel inferior.
- Encaje el bloque de posicionamiento de la placa deslizante en el canal de la placa de montaje y apriete. Los dos lados deben quedar bien apoyados: una holgura en un lado indica que el bloque no entró en el canal y que el alimentador está inclinado.
- Afloje los tornillos de altura, lleve la superficie de la tira al nivel del levantador de tira y vuelva a apretar.
- Compruebe que la salida del alimentador queda centrada con la entrada del troquel y coloque las guías laterales en paralelo a la trayectoria de la tira. Su función es guiar, no aprisionar.
- Gire el volante a mano durante una carrera completa y observe la biela y el balancín. Si el volante se endurece, deténgase y acorte la biela antes de arrancar la prensa.
| Avance | Modelos | Altura de línea |
|---|---|---|
| 50 mm | RFS-105NS a RFS-605NS | 55–100 mm |
| 80 mm | RFS-138NS y RFS-188NS | 60–120 mm |
| 100, 150 y 200 mm | RFS-1310NS a RFS-7020NS | 70–140 mm |
| 300 mm | RFS-2030NS a RFS-7030NS | 100–190 mm |
Rango de altura de línea de la serie RFS, por longitud de avance del modelo. El dato definitivo es el de la placa y el manual de su equipo.
Longitud de avance: del paso del troquel al avance medido
El objetivo lo marca el troquel, no la máquina. La escala del disco excéntrico es un punto de partida; el dato válido es el avance medido en la tira.
Corrección en el disco excéntrico
- Lea el paso objetivo en el troquel; suele estar grabado como valor P.
- Marque la tira, ejecute un número fijo de golpes a baja velocidad, mida la distancia y divídala entre esos golpes.
- Con la energía bloqueada, afloje el perno de manivela y desplácelo: hacia fuera si el avance sale corto, hacia dentro si sale largo.
- Bloquee de nuevo el perno y afine con la escala vernier del disco.
- Vuelva a medir y repita hasta que el avance medido coincida con el paso del troquel.
La longitud de avance es la distancia que recorre la tira en cada golpe y debe coincidir con el paso del troquel progresivo, que a menudo viene grabado en la herramienta como valor P. El alimentador deja la tira muy cerca de su posición y los pilotos hacen la pequeña corrección final: no les pida que recuperen un paso mal ajustado.
En un RFS, el avance se regula en el disco excéntrico montado en el extremo del cigüeñal. La distancia entre el perno de manivela y el centro del disco define cuánto oscilan la biela y el balancín en cada golpe, y esa oscilación es el avance. Para la corrección fina use la escala vernier del disco; en los modelos RFS-1310NS y mayores, el microajuste permite afinar el paso casi sin mover el disco, lo que acorta la preparación.
Mida siempre sobre varios golpes. Una sola lectura puede recoger una marca mal trazada, una rebaba o un golpe inestable; dividir la distancia total entre un número fijo de golpes da el avance real que recibe el troquel. Antes de medir, limpie el exceso de aceite o la suciedad que pueda hacer patinar los rodillos, compruebe que la tira no roza contra las guías ni contra los bordes del troquel, y mida después del alimentador, no en el lazo.
El ajuste mecánico tiene sentido cuando el mismo paso se repite durante mucho tiempo. Si el paso cambia a menudo o necesita guardar recetas, cada cambio consume tiempo de preparación y conviene comparar con un alimentador servo NC.
Paso fijo: rodillos mecánicos o servo NC| Paso del troquel (P) | 50,00 mm |
|---|---|
| Golpes contados | 20 |
| Distancia entre marcas | 998,0 mm |
| Avance real | 49,90 mm |
| Diferencia por golpe | −0,10 mm |
El avance sale corto: perno hacia fuera, bloquear y medir de nuevo. Cifras de ejemplo para ilustrar la cuenta.
Posición inicial del disco excéntrico
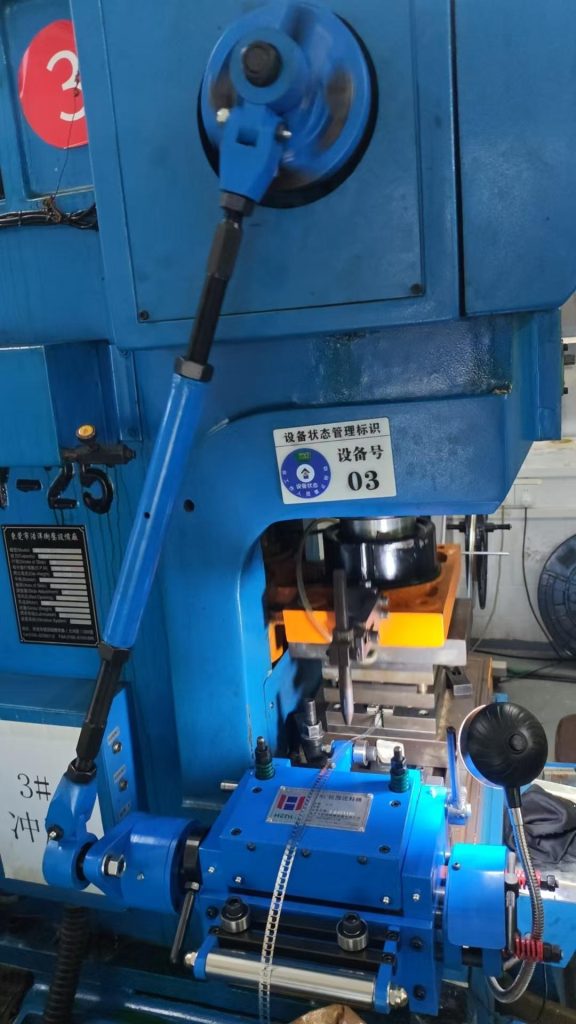
Fije el disco de conexión en el extremo del cigüeñal y, con la corredera en el PMS, monte sobre él el disco excéntrico.
- Avance de hasta 50 mm: aproximadamente a las 3, con la varilla cuadrada y su dial graduado apuntando a las 3.
- Avance de 80, 100 o 150 mm: aproximadamente a las 9.
- Otras longitudes: según el manual del modelo.
Presión de los rodillos: agarre sin marcas
La presión debe ser la justa para que la tira no patine. Se regula con la manivela de presión y se revisa cada vez que cambia el espesor.
Con la prensa parada, la energía bloqueada y la tira cargada por el método aprobado en su planta, regule la presión con la manivela de presión y compruebe a mano que la tira no patina entre los rodillos. Busque la presión justa: la suficiente para que no deslice, sin pasarse.
Reparta la presión por igual a ambos lados. Si un lado aprieta más que el otro, los rodillos arrastran con más fuerza por ese borde y aparece una deriva que parece un problema de guías o de altura. Cada cambio de espesor exige reajustar y repetir la comprobación.
En material sensible no compense con fuerza. Si aparecen marcas visibles, reduzca primero la presión mientras la tira siga sin patinar. Para aluminio, cobre, material prepintado y otras superficies que no admiten marcas, los rodillos de poliuretano opcionales agarran con menos riesgo de marcas; confírmelo con su material.
Cuando cambie la presión, vuelva a medir el avance: el agarre influye en el recorrido real de la tira, igual que la liberación.
Qué revisar cuando aparecen rayas de rodillo en lámina visible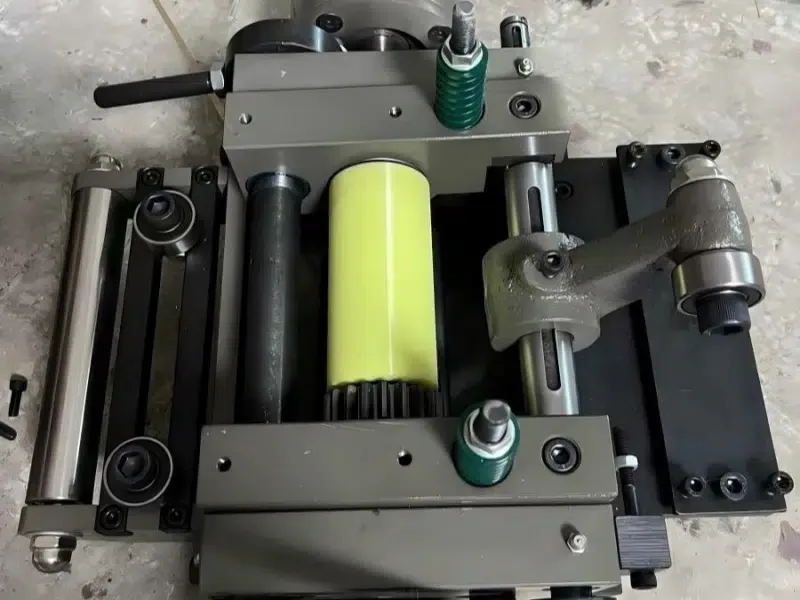
Presión baja
La tira patina y el avance sale corto o irregular.
Presión excesiva
Puede deformar la tira o dejarle marcas visibles.
Presión desigual
Un lado arrastra más que el otro y la tira deriva hacia un borde.
Liberación de pilotos: cuándo deben abrirse los rodillos
Los rodillos deben soltar la tira cuando los pilotos ya la retienen y todavía no han terminado de entrar. Ese punto lo fija el golpeador de liberación.
Rodillos abiertos
El golpeador presiona la palanca y los pilotos centran la tira sin que el alimentador se oponga.
- Tira detenida
- Pilotos dentro
- Rodillos abiertos
- 1
Avance
El perno del disco mueve el balancín, el rodamiento unidireccional se bloquea y los rodillos adelantan la tira un paso. Con el disco y la biela en su posición de montaje, esta media vuelta se reparte a ambos lados del PMS, con el troquel abierto.
- 2
Los pilotos entran
En la bajada, el avance ya terminó y el freno de disco retiene los rodillos. Los pilotos llegan a los agujeros guía con los rodillos todavía cerrados.
- 3
Los rodillos abren
Con los pilotos aproximadamente a un tercio de su entrada, el golpeador presiona la palanca y los pilotos centran la tira.
- 4
Los rodillos cierran
En la subida, el golpeador deja de presionar la palanca y los rodillos vuelven a sujetar la tira, siempre antes del siguiente avance.
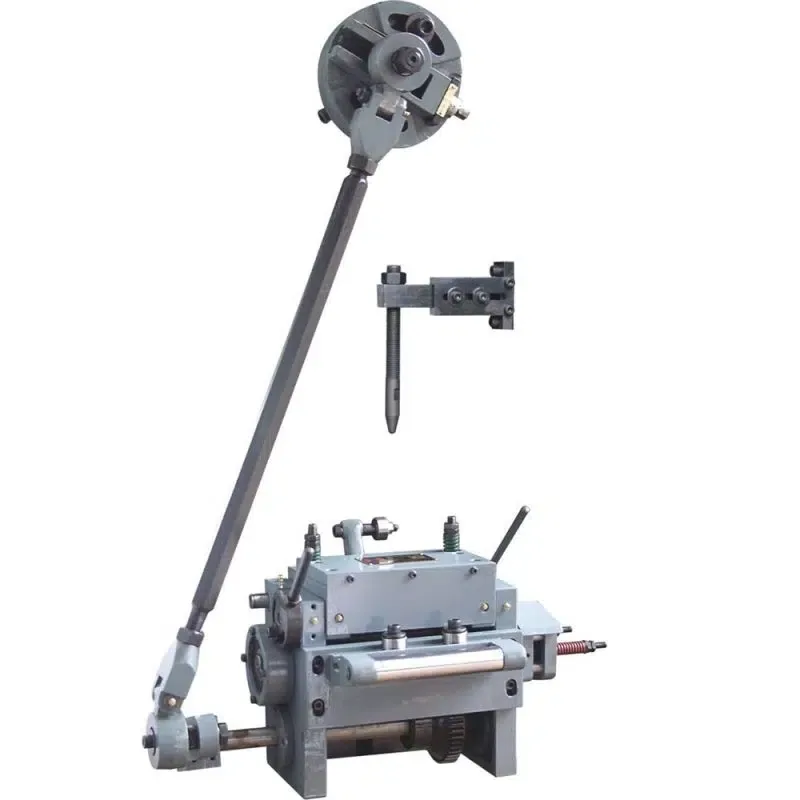
El golpeador de liberación es un tornillo ajustable montado en la corredera. Baja con ella, presiona la palanca de liberación del alimentador y abre los rodillos. La altura del tornillo fija el momento de la liberación; su posición horizontal, la alineación con la palanca. Se ajusta al final porque altura, avance y presión deben estar ya bien para que la tira llegue correctamente al troquel.
La referencia es esta: los rodillos empiezan a abrirse cuando los pasadores piloto han entrado aproximadamente un tercio en los agujeros guía. En ese momento los pilotos ya retienen la tira, y los rodillos quedan abiertos antes de que los pilotos entren del todo, así que estos pueden centrarla sin que el alimentador se oponga. Después, los rodillos deben volver a sujetar la tira con firmeza antes del siguiente avance.
El ajuste es propio de cada troquel. El movimiento de la prensa, la geometría de los pilotos, el enlace del alimentador y el golpeador cambian de una línea a otra, así que no copie el valor de otro troquel ni de otra prensa.
Por qué un troquel con pilotos necesita liberaciónCómo fijar el punto de liberación
- Confirme que la altura, la longitud de avance y la presión ya están ajustadas.
- Cambie la prensa a modo por impulsos y baje la corredera con impulsos cortos, observando desde fuera de la zona de riesgo.
- Anote dónde están los pilotos cuando el golpeador empieza a abrir los rodillos.
- Pare la prensa y bloquee la energía. Suba o baje el tornillo de liberación para acercarse al punto de un tercio y alinee su posición horizontal con la palanca.
- Bloquee el tornillo, retire las herramientas y repita la carrera por impulsos. Confirme que los rodillos sujetan la tira con firmeza antes del siguiente avance.
Demasiado pronto
Los rodillos sueltan antes de que los pilotos lleguen a los agujeros y la tira puede moverse sin que nada la retenga.
Demasiado tarde
Los rodillos aún sujetan mientras los pilotos tiran de la tira: esta se deforma y los agujeros guía pierden su forma.
Sin sujeción antes del avance
Si los rodillos no han cerrado cuando empieza el siguiente avance, la tira no se alimenta correctamente.
Prueba a baja velocidad y validación
Un golpe bueno no demuestra nada. La validación se hace con series de golpes, primero despacio y después subiendo la velocidad por etapas.
Antes de la primera marcha, con las protecciones colocadas y las herramientas retiradas, confirme el sentido de movimiento y el recorrido libre del enlace. Después compruebe que el avance va en un solo sentido: el rodamiento unidireccional debe bloquear en la carrera de avance y girar libre en el retorno, y el freno de disco, o el dispositivo antirretroceso si lo lleva, debe detener los rodillos sin que se pasen.
Ejecute una serie de golpes a baja velocidad y mida el avance como en el paso 3. Revise los agujeros guía, las marcas de la tira y la vuelta a la sujeción. Si todo es estable, suba la velocidad por etapas, repita la medición en cada una y guarde los resultados. Lo que aparece solo al acelerar, como deslizamiento, roce en las guías, un lazo inestable o un error de liberación, se detecta en esa subida por etapas y no en el primer golpe.
La serie RFS puede trabajar a un máximo de 500 golpes por minuto (gpm) en las líneas adecuadas, pero la velocidad alcanzable depende de la longitud de avance, del ángulo de carrera de la prensa, de la sincronización del troquel, del estado del material y del modelo. Los avances cortos, de 50 a 100 mm, son los habituales a muy alta velocidad; con pasos más largos hay que revisar juntos la velocidad, el ángulo de carrera y el momento de liberación.
Cualquier cambio posterior de liberación o de presión obliga a volver a medir el avance. Cambie un solo ajuste cada vez y anótelo: si toca dos a la vez, no sabrá cuál de ellos cambió el resultado.
Ver los videos de ajuste de altura, avance, presión y liberación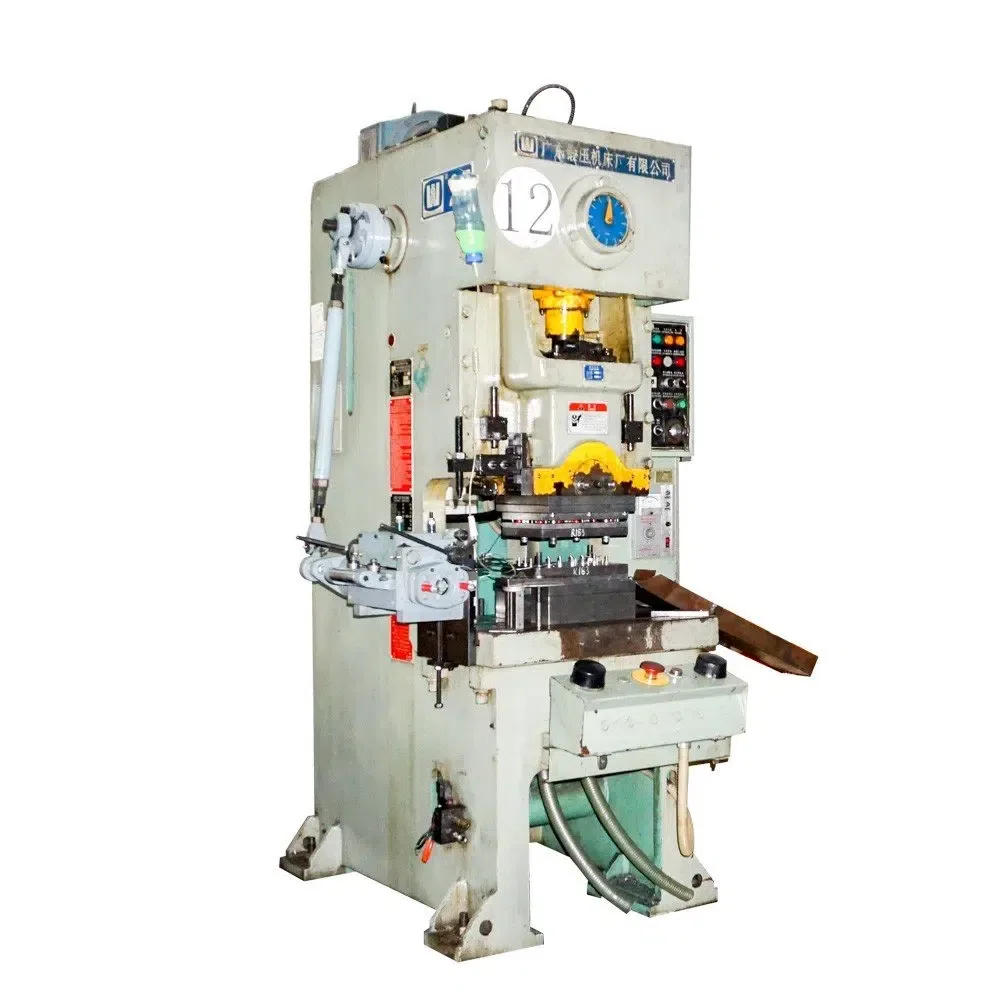
Avance
El paso medido sobre varios golpes coincide con el del troquel en cada etapa de velocidad.
Liberación
La tira queda libre mientras los pilotos hacen la corrección final.
Control
La tira no se mueve por sí sola mientras los rodillos están abiertos.
Retorno
Los rodillos sujetan la tira de forma repetible antes del siguiente avance.
Cómo interpretar las desviaciones más comunes
El síntoma indica por dónde empezar, no qué pieza falló. Compruebe lo más simple y visible antes de tocar la liberación o de cambiar de alimentador.
| Síntoma | Dónde mirar primero | Qué comprobar |
|---|---|---|
| El paso varía después de varios golpes | Longitud de avance o deslizamiento | Mida sobre varios golpes y revise la presión y el aceite en la tira. |
| Correcto despacio, mal a velocidad de producción | Deslizamiento, guías, lazo o liberación | Repita la medición por etapas y localice la primera en que cambia el resultado. |
| Agujeros guía alargados, rayados o marcados de un lado | Liberación tardía o incompleta | Dónde están los pilotos cuando abren los rodillos; trayectoria de la tira y estado de los pilotos. |
| La tira se pandea, se estira o se rasga junto a los pilotos | Rodillos cerrados durante la entrada de los pilotos | Punto de liberación y posición del golpeador. |
| La tira se mueve antes de que los pilotos la controlen | Liberación temprana o poco apoyo | Punto de liberación, estado del lazo y apoyo de la tira. |
| El avance varía después de la liberación | Vuelta a la sujeción | Si los rodillos cierran tarde o con poca fuerza; presión y paso en golpes consecutivos. |
| Un borde roza siempre del mismo lado | Altura o alineación de guías | Altura del alimentador, presión de las guías laterales, entrada del troquel y dirección del lazo. |
| Marcas visibles de rodillo | Presión o material del rodillo | Reduzca la presión si es posible y valore rodillos de poliuretano para tira sensible. |
| El volante se endurece al girarlo a mano | Longitud de la biela o interferencia | Pare y acorte la biela antes de arrancar. Forzar la carrera puede dañar el mecanismo. |
Localice primero dónde empieza el problema. Si la tira deriva antes del troquel, mire las guías, el lazo y la salida de la enderezadora. Si la deriva aparece justo cuando entran los pilotos, mire la liberación. Si el problema cambia de una bobina a otra, compare la curvatura de la bobina y la calidad del enderezado antes de tocar el alimentador.
Un alimentador más ancho no corrige una desviación: el ancho se elige por el material. Y si el síntoma sigue a un desgaste, a un servicio reciente o a un cambio que nadie sabe explicar, deje de ajustar y pase a las comprobaciones de mantenimiento.
Qué reajustar después de cambiar de troquel
Un troquel nuevo suele significar ajustes nuevos. Repita la secuencia en el mismo orden que en la primera puesta a punto.
Altura
Lleve la superficie de la tira al nivel del levantador de tira del troquel nuevo y gire el volante a mano una carrera completa para confirmar que la biela y el balancín no interfieren.
Longitud de avance
Ajústela al paso del troquel nuevo y confírmela midiendo sobre varios golpes.
Presión
Si cambió el espesor del material, reajuste la presión y compruebe que la tira no patina.
Liberación
Reajuste el golpeador de liberación para los pilotos del troquel nuevo.
No copie el largo de la biela, la posición del cigüeñal ni la holgura de liberación de otra prensa. Use la documentación de la máquina y del troquel instalados, y repita la validación por etapas antes de volver a la velocidad de producción.
Si la misma prensa cambia de paso con frecuencia, este tiempo de preparación se acumula. En un servo NC la longitud se introduce y se guarda, y la decisión depende de cuántos lotes, referencias y cambios de paso maneje la prensa.
Preguntas frecuentes
Las dudas más comunes al ajustar un alimentador de rodillos en la prensa.
¿En qué orden se ajusta un alimentador de rodillos?
Primero la altura de línea y la alineación, porque una entrada inclinada hace que una longitud correcta se comporte mal dentro del troquel. Después la longitud de avance, la presión de los rodillos y, al final, la liberación de pilotos. Tras cualquier cambio de altura, gire el volante a mano durante una carrera completa antes de arrancar, y haga cada intervención con la energía bloqueada.
¿Cómo se ajusta la longitud de avance de un alimentador de rodillos?
Tome como objetivo el paso del troquel, a menudo grabado como valor P. Con la energía bloqueada, mueva el perno de manivela del disco excéntrico: hacia fuera alarga el avance y hacia dentro lo acorta. Bloquéelo, marque la tira, ejecute un número fijo de golpes a baja velocidad y divida la distancia medida entre esos golpes. Termine la corrección con la escala vernier del disco.
¿Por qué el avance real no coincide con la escala del disco excéntrico?
La escala es un punto de partida. Las diferencias suelen venir de una presión demasiado baja, que deja patinar la tira; de una liberación que mantiene los rodillos cerrados mientras los pilotos intentan posicionarla; o de una lectura tomada en un solo golpe. Corrija primero la causa y después afine con la escala vernier.
¿Cuándo deben abrirse los rodillos para los pilotos?
Cuando los pasadores piloto han entrado aproximadamente un tercio en los agujeros guía. Los rodillos deben estar abiertos antes de que los pilotos entren del todo y deben volver a sujetar la tira con firmeza antes del siguiente avance.
¿Puedo copiar el ajuste de liberación de otro troquel o de otra prensa?
No. El movimiento de la prensa, la geometría del troquel y de los pilotos, el enlace del alimentador y el golpeador cambian de una línea a otra. Ajuste el golpeador para cada troquel y compruébelo en modo por impulsos, observando desde fuera de la zona de riesgo.
¿Por qué el avance es correcto a baja velocidad y falla en producción?
La velocidad pone en evidencia el deslizamiento de la tira, el roce en las guías, un lazo inestable o un error de liberación. Revise la presión, la trayectoria de la tira y la liberación, y vuelva a medir en cada etapa de velocidad para localizar el primer punto en que cambia el resultado.
¿Las guías laterales deben apretar la tira?
No. Su función es guiar, no aprisionar. Demasiado apretadas rayan el material y añaden resistencia al avance; demasiado flojas permiten que la tira se desvíe antes de entrar al troquel. Colóquelas en paralelo a la trayectoria de la tira.
¿Cuándo conviene pasar a un alimentador servo NC?
Cuando el paso cambia con frecuencia, cuando necesita guardar recetas o cuando la prensa no ofrece una salida mecánica adecuada. En un RFS cada cambio de paso es un ajuste mecánico en el disco excéntrico; en un servo NC la longitud se introduce y se guarda. Si el mismo paso se repite durante tiradas largas, el alimentador de rodillos sigue siendo una buena opción.
Alimentadores y equipos de la línea
Modelos, rangos de trabajo y fotos de máquinas reales en cada página.
¿No logra estabilizar el paso? Envíenos los datos de la línea
Indique el modelo, la prensa, el troquel, el material y el punto del ciclo donde aparece el problema, junto con los ajustes que ya cambió. Si va a equipar una prensa existente con un alimentador de rodillos, con esos mismos datos revisamos qué modelo RFS y qué piezas de montaje corresponden.
- Material, ancho, espesor y exigencia de superficie de la tira
- Paso del troquel, disposición del troquel progresivo y diseño de los pilotos
- Tipo de prensa, carrera, golpes por minuto y posición del eje de salida
- Altura de línea y espacio disponible para la instalación
- Desbobinador, enderezadora, lazo y lubricación de la línea
- Modelo RFS instalado, síntoma observado y fotos de la tira o de los agujeros guía