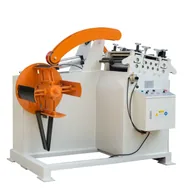
Líneas de alimentación para estampado de piezas electrónicas
La línea de bobina que alimenta la prensa cuando se estampan piezas electrónicas pequeñas: un desbobinador, normalmente una niveladora de precisión y un alimentador, más lubricador y gestión de chatarra si hacen falta, todo adaptado a tira fina y estrecha de hasta aproximadamente 1 mm. Se elige primero por la pieza y después por el ancho, el espesor y el paso.
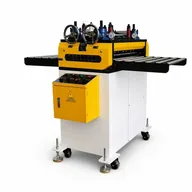
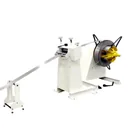
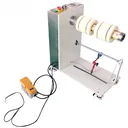
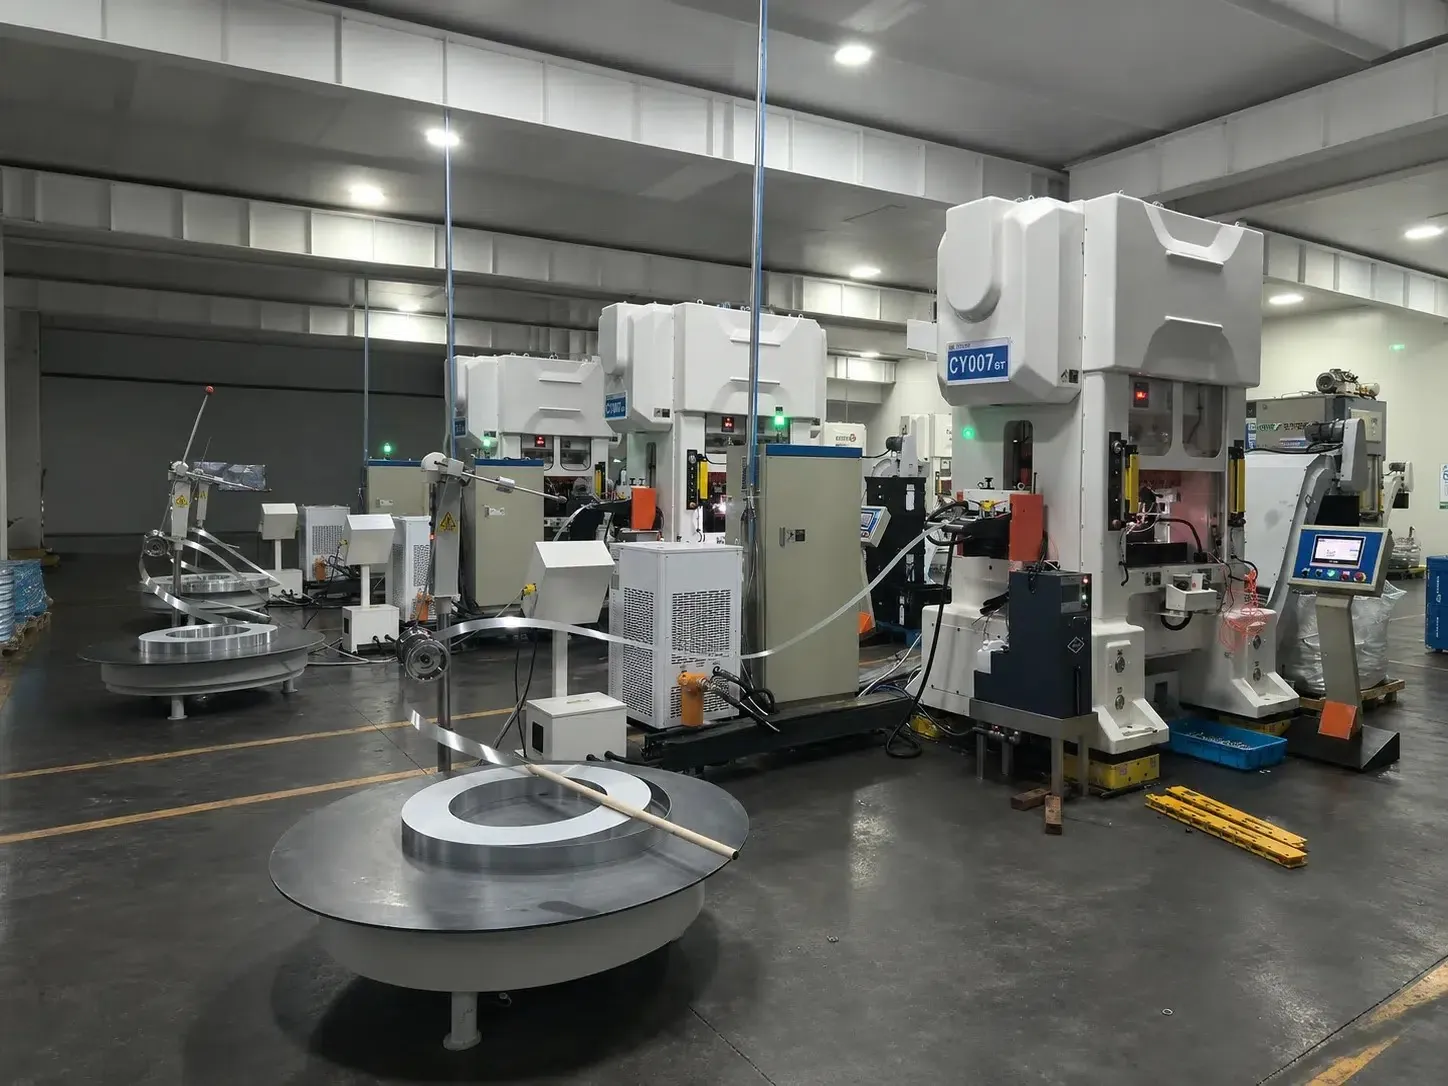
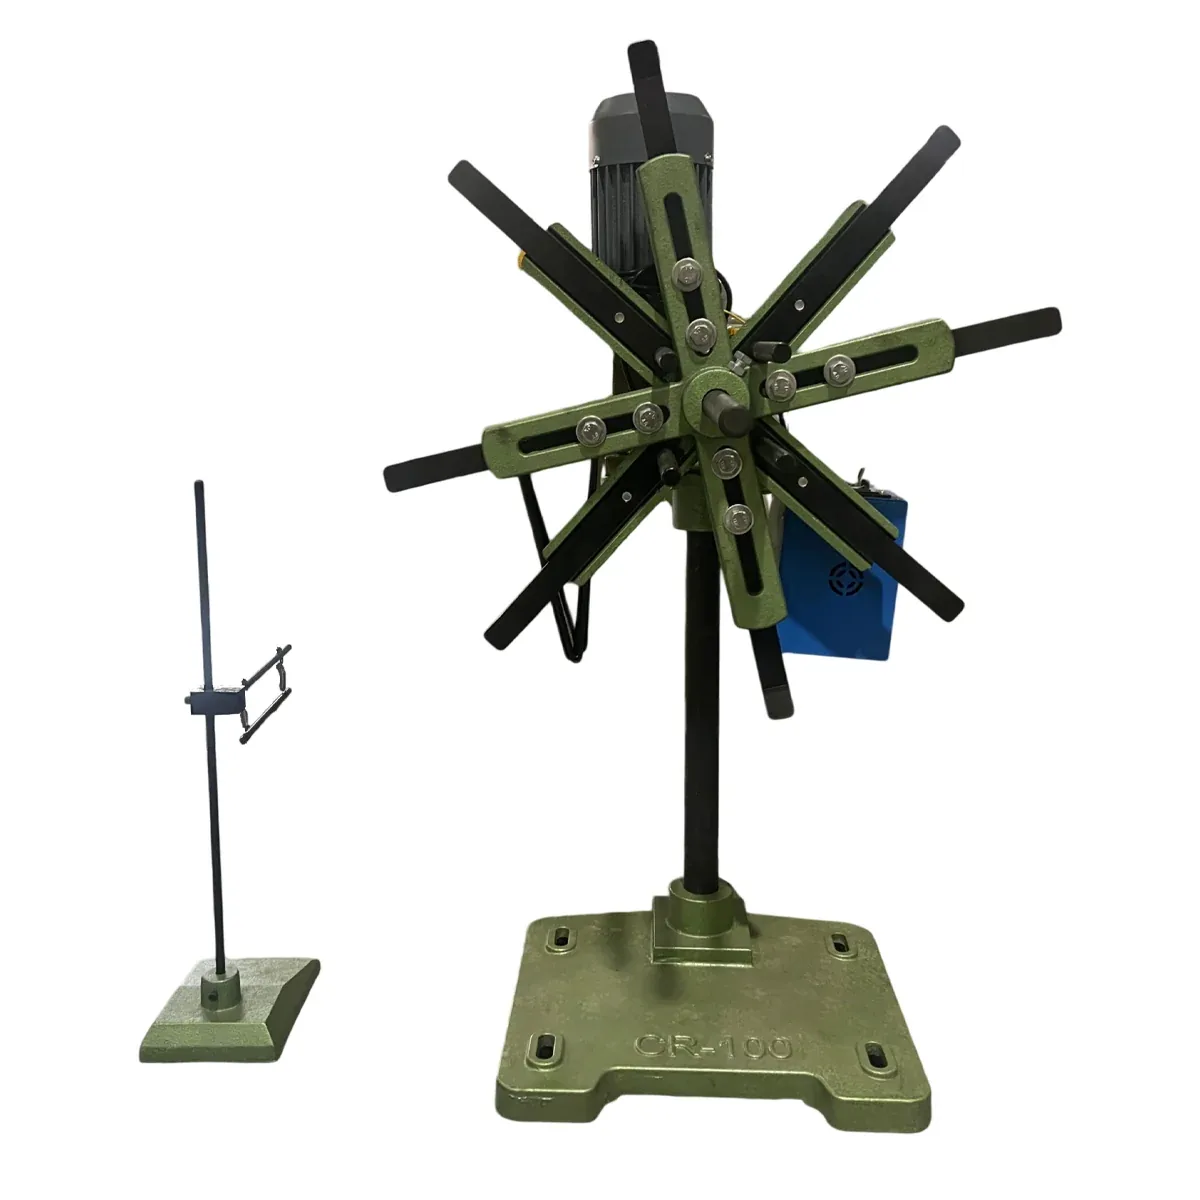
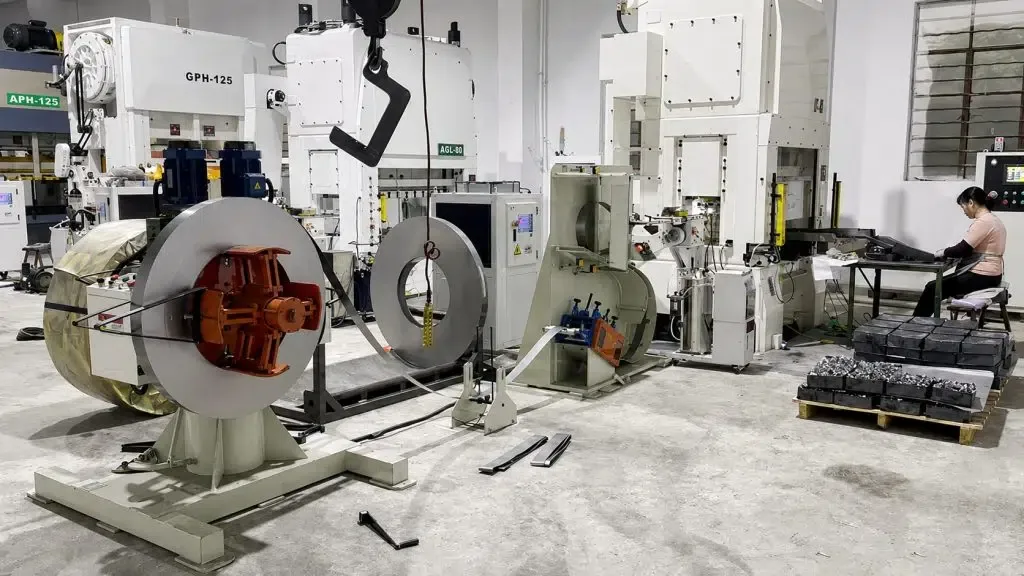
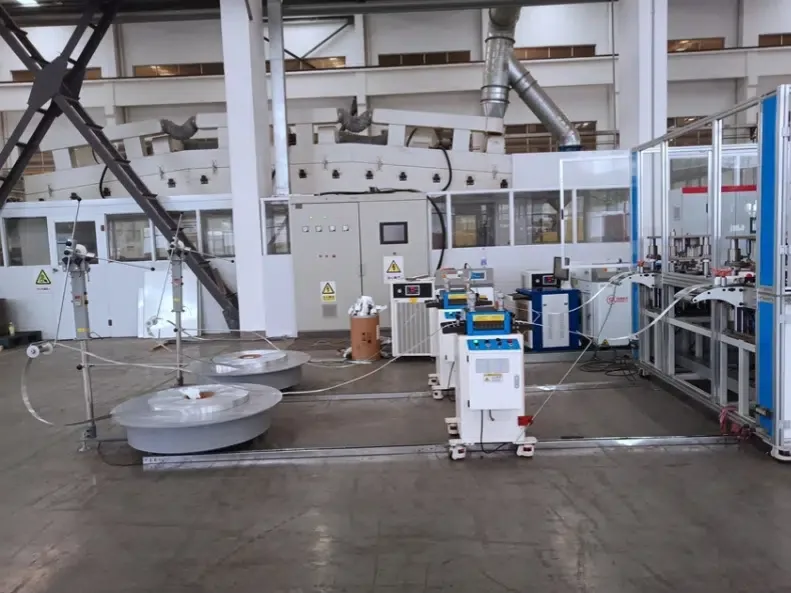
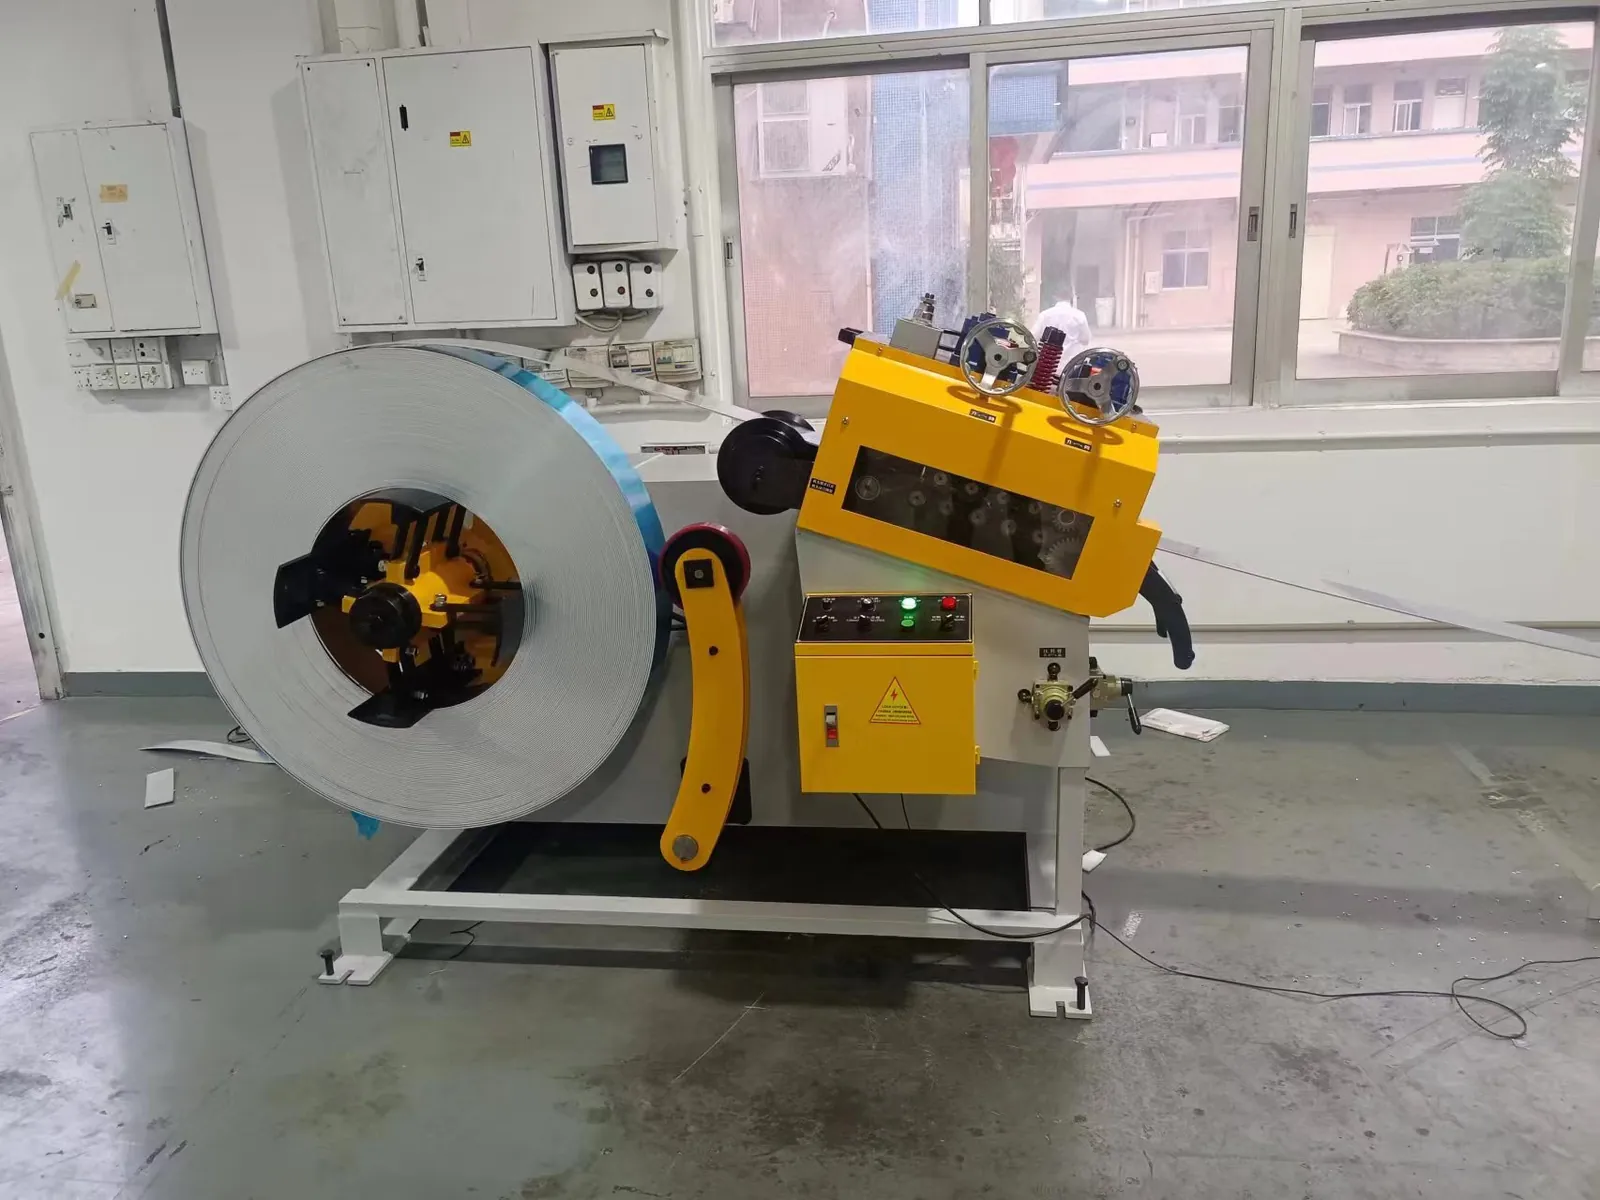
Desbobinadores de mesa entregando tira fina a una fila de prensas de alta velocidad.
0,03–1 mmTira fina habitual en piezas electrónicas; cada máquina tiene su rango
800 gpmAlimentador de engranajes o de pinza en paso corto
±0,02 mmPrecisión de avance del alimentador GCF
Fábrica propiaDongguan (China), a precio de fábrica
Definición
¿Qué es una línea de alimentación para estampado de piezas electrónicas?
Una línea de alimentación para estampado de piezas electrónicas lleva la tira metálica desde la bobina hasta el troquel progresivo: desbobina con poca tensión, reduce la memoria de bobina, aceita la tira si la pieza lo necesita y la introduce en el troquel en cada golpe de la prensa.
El estampado de metal fino para electrónica suele implicar piezas pequeñas, tira estrecha de 1 mm o menos, paso corto y, a menudo, una superficie recubierta o estética. Por eso la línea se diseña en torno a la planitud, la protección de la superficie y la sincronización del avance, más que al peso de la bobina.
HENLI fabrica la línea de bobina en su propia planta de Dongguan (China) y puede recomendarle una prensa adecuada y un fabricante de troqueles. Usted envía la pieza, la tira y la prensa; nosotros adaptamos las máquinas.
Mapa de la línea
Disposición de una línea para electrónica
La tira sale de la bobina con poca tensión, se nivela en rodillos pequeños, se aceita si la pieza lo necesita y entra en el troquel con un paso definido. La chatarra y las piezas salen por el troquel.
Naranja: las máquinas de la línea de bobina que HENLI fabrica en su propia planta. Negro: la prensa, de nuestro fabricante asociado o la suya, y el troquel progresivo de su fabricante de troqueles. Esquema sin escala.
01
Desbobinado
Desbobinador horizontal de mesa o desbobinador ligero.
02
Nivelado
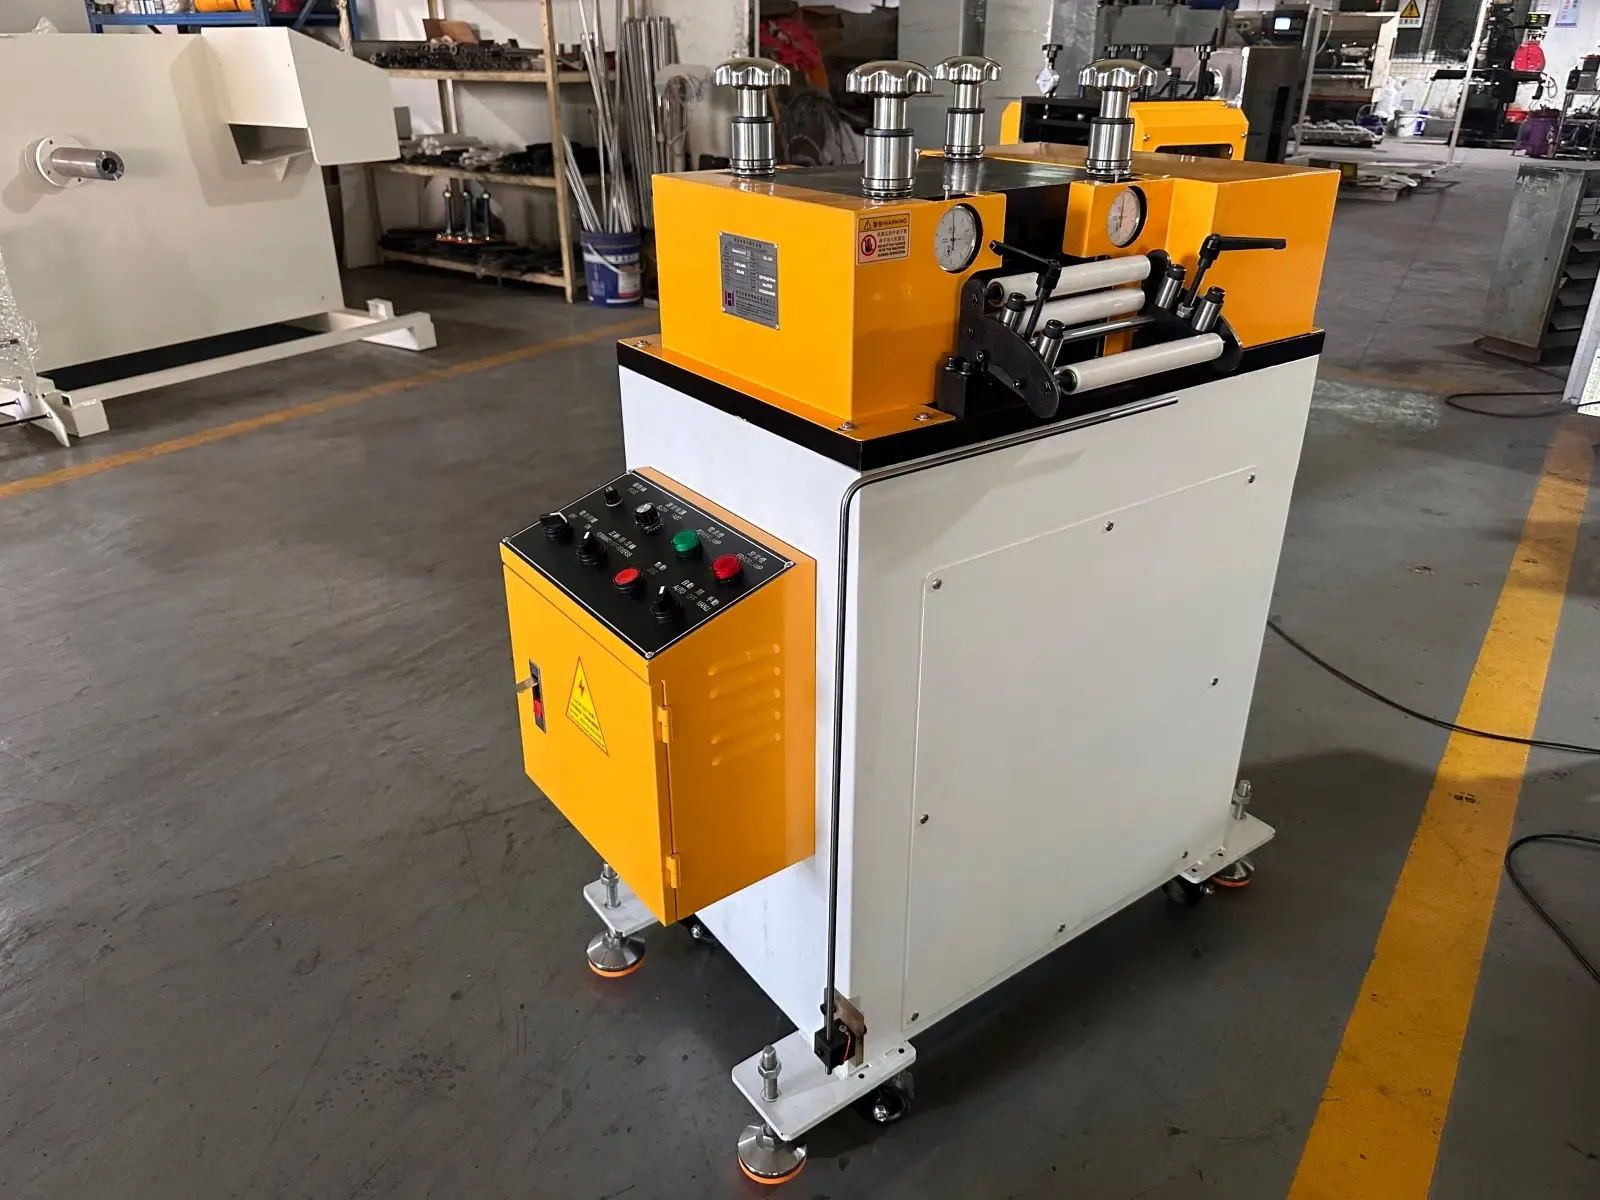
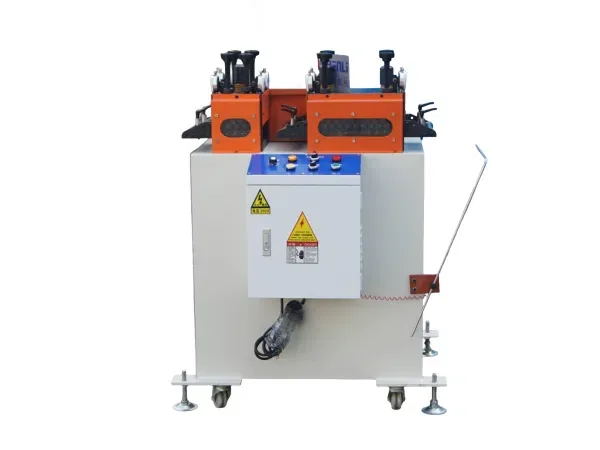
Niveladora 6-Hi o de doble etapa.
03
Lubricación
Lubricador de rodillos, si la pieza lo necesita.
04
Avance
Rodillos, engranajes, pinza o servo.
05
Estampado
Prensa y troquel progresivo.
06
Chatarra
Aspiración o cortador.
07
Piezas
Contenedor o rebobinado en desbobinador ligero CR.
Aplicaciones
Líneas de estampado por tipo de pieza electrónica
Busque su pieza en la tabla: indica la línea habitual para electrónica de consumo y otras piezas pequeñas. La línea final depende de su tira, su paso y su prensa.
Deslice la tabla para ver todas las columnas
Familia
Piezas típicas
Línea habitual
Más información
Piezas de teléfono móvil
Clips de blindaje, resortes y placas traseras de aluminio
Línea rápida o servo para tira fina
—
Blindajes
Blindajes EMI y RF, marcos de blindaje a nivel de placa, clips de blindaje SMT y PCB
Línea rápida o servo para tira fina
—
Leadframes
Leadframes para semiconductores y LED
Línea rápida para tira fina con alimentador de engranajes, de pinza o de rodillos
Relacione la pieza con un tipo de línea antes de comparar máquinas. La línea depende del ancho, el espesor, el paso, la velocidad de la prensa y la superficie.
Deslice la tabla para ver todas las columnas
Tipo de línea
Más adecuada para
Piezas típicas
Configuración típica
Línea rápida para tira fina
Un paso fijo en tiradas largas y a la máxima velocidad. La tira recubierta o con superficie estética se trabaja con rodillos de PU o alimentador de pinza.
Clips y blindajes, leadframes, resortes y contactos, carcasas de conector, piezas de módulo óptico.
Desbobinador de mesa o ligero CR → niveladora 6-Hi o de doble etapa → alimentador de rodillos, engranajes o pinza → prensa de alta velocidad.
Línea compacta para tira fina
El mismo tipo de piezas pequeñas cuando falta espacio: el desbobinado y el nivelado de precisión comparten bastidor.
Disipadores de aluminio, clips de disipador y placas de cámara de vapor.
PUL 2 en 1 de precisión → alimentador de rodillos o servo NC → prensa.
Línea servo para tira fina
Varias piezas en una misma prensa, pasos más largos y cambios frecuentes de troquel. La longitud de avance se introduce en la pantalla del servo NC.
Placas traseras de aluminio para teléfono móvil, soportes de bisagra y placas de teclado de portátil.
Desbobinador motorizado + niveladora de precisión, o UL 2 en 1 → alimentador servo NC → prensa.
La mayor parte del estampado de piezas electrónicas se hace en la línea rápida para tira fina. Si la pieza se produce con un solo paso fijo durante mucho tiempo, es la opción más rápida y sencilla.
Desbobinador de mesa + niveladora de precisión + rodillos, engranajes o pinza
La bobina se apoya en plano para que la tira salga con poca tensión; una niveladora 6-Hi o de doble etapa reduce la memoria de bobina, y un alimentador accionado por la prensa marca el paso. Un desbobinador de mesa de dos niveles mantiene una bobina de reserva o alimenta dos tiras a la vez.
PUL 2 en 1 de precisión + alimentador de rodillos o servo NC
El PUL reúne el desbobinado y la niveladora de precisión en un solo bastidor, de modo que la línea es corta. Sirve para el mismo tipo de piezas pequeñas cuando falta espacio; también se ha usado en líneas de disipadores de aluminio.
Desbobinador y niveladora de precisión, o 2 en 1, con alimentador servo NC
Elija la línea servo cuando cambie de troquel a menudo: la longitud de avance se introduce en la pantalla táctil, sin cambiar engranajes ni ajustes. Un 2 en 1 delante del NC mantiene corta la línea, como en la línea de placas traseras de teléfono móvil de los casos de abajo.
Estación por estación
Qué ocurre en cada estación de la línea
Qué pasa en cada punto, por qué importa con tira fina y qué máquina HENLI se encarga de ello.
01
Bobina en plano o carrete ligero, para que la tira fina salga con poca tensión
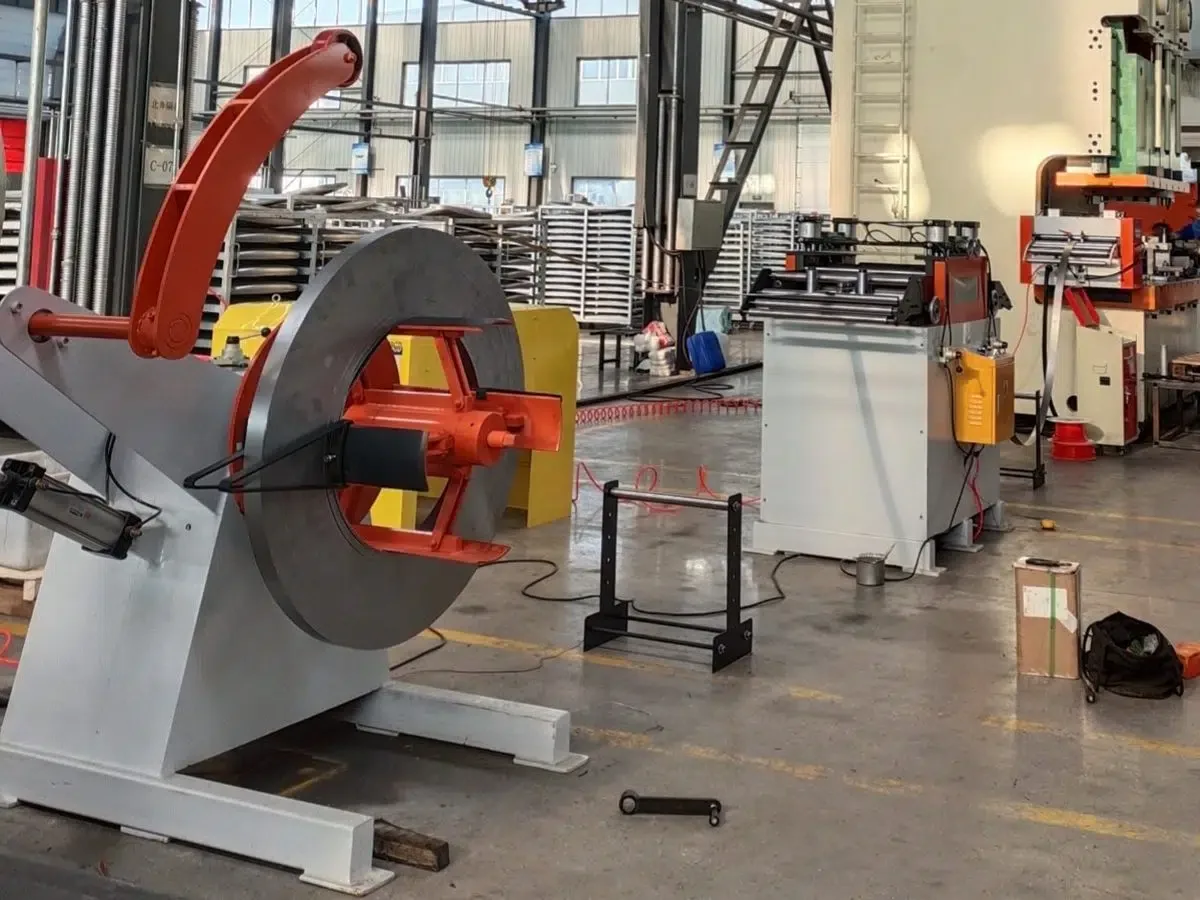
La bobina se apoya en una mesa motorizada o se monta en un desbobinador ligero. Un brazo compensador o un sensor lee el lazo y el desbobinador sigue al alimentador, con variador de frecuencia y seguidor electrónico en el desbobinador de mesa. La tira blanda o muy fina no se tensa antes de la niveladora.
Desbobinador horizontal de mesa
Tira de 5–120 mm de ancho y hasta 1,2 mm de espesor, 500–2000 kg de serie. El tamaño de la mesa y la carga se pueden fabricar a medida.
Un desbobinador horizontal de mesa entregando tira fina a una línea de alimentación de prensa de alta velocidad.
02
Reduzca la memoria de bobina con rodillos pequeños antes de que la tira llegue al troquel
Los rodillos de diámetro pequeño reducen la memoria de bobina antes del troquel. Los ajustes de entrada y salida se leen en relojes comparadores, de modo que se pueden repetir con la siguiente bobina. Elija la niveladora por espesor y superficie; si hace falta o no depende de la bobina de entrada y de la pieza.
Niveladora de precisión 6-Hi
21 rodillos de trabajo de Ø12 mm con rodillos de apoyo, para tira de 0,03–0,3 mm y hasta 400 mm de ancho. Los rodillos de POM ayudan con superficies recubiertas o estéticas.
Ajuste de la separación de rodillos con relojes comparadores
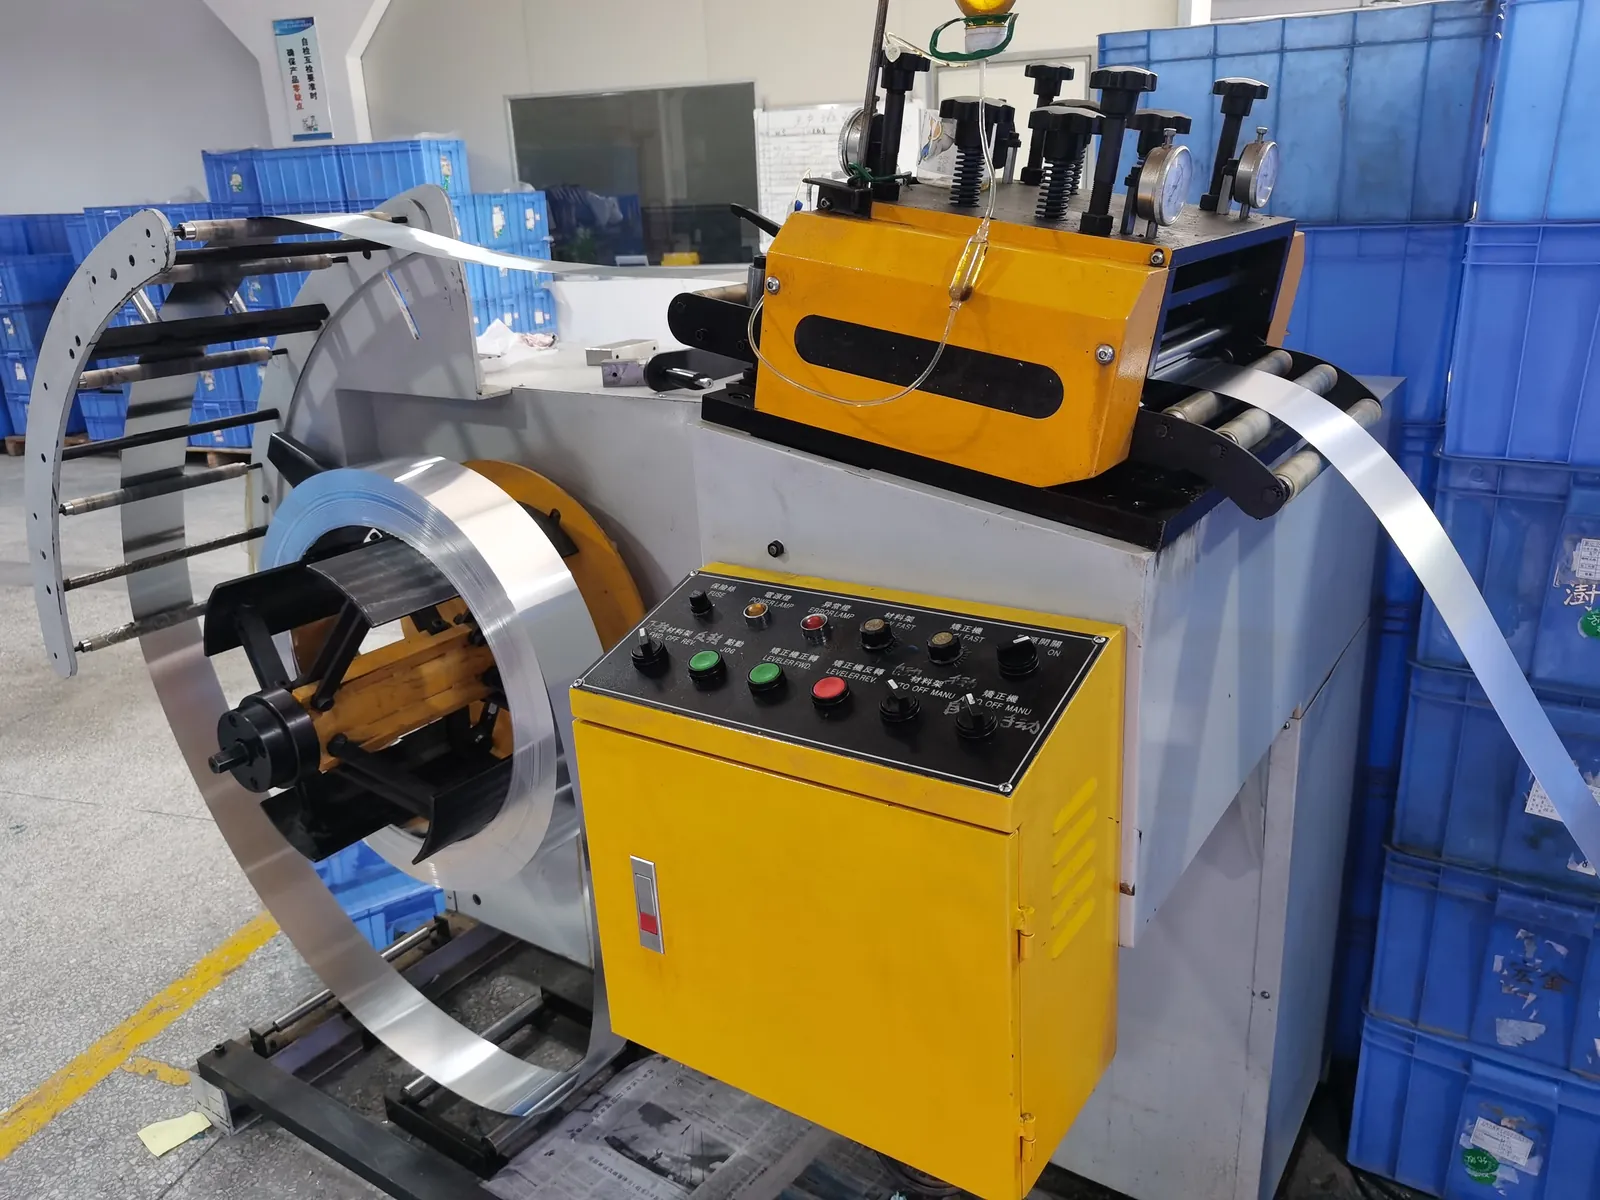
Ajuste de la separación de rodillos en una microniveladora de precisión con relojes comparadores.
03
Aceite la tira solo cuando el troquel o la pieza lo necesiten
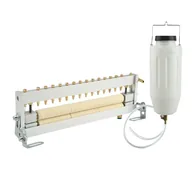
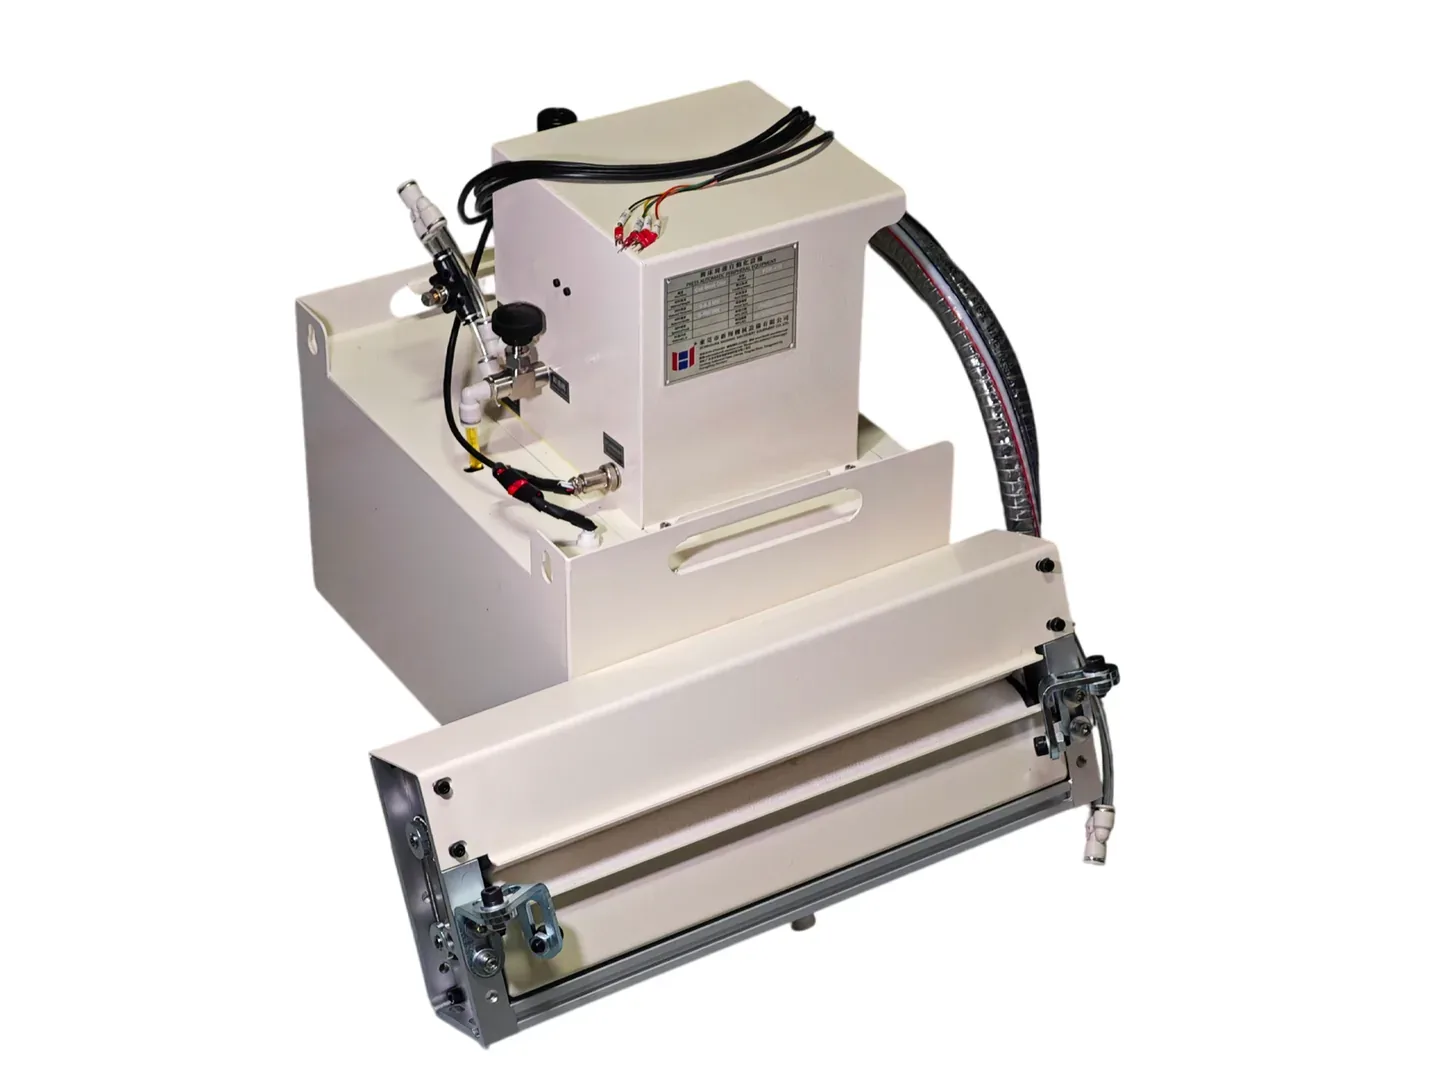
Un lubricador de rodillos aplica una película fina y uniforme sin niebla de aceite. Se monta en el recorrido de la tira antes del troquel, en la posición que convenga según el alimentador y la prensa.
Lubricador neumático de rodillos con recirculación.
Añádalo cuando el troquel o la pieza necesiten lubricación; muchas líneas trabajan sin él.
Indíquenos el aceite, el ancho de la tira y si la señal de la prensa debe activar la lubricación.
Elija el alimentador por paso, velocidad y superficie
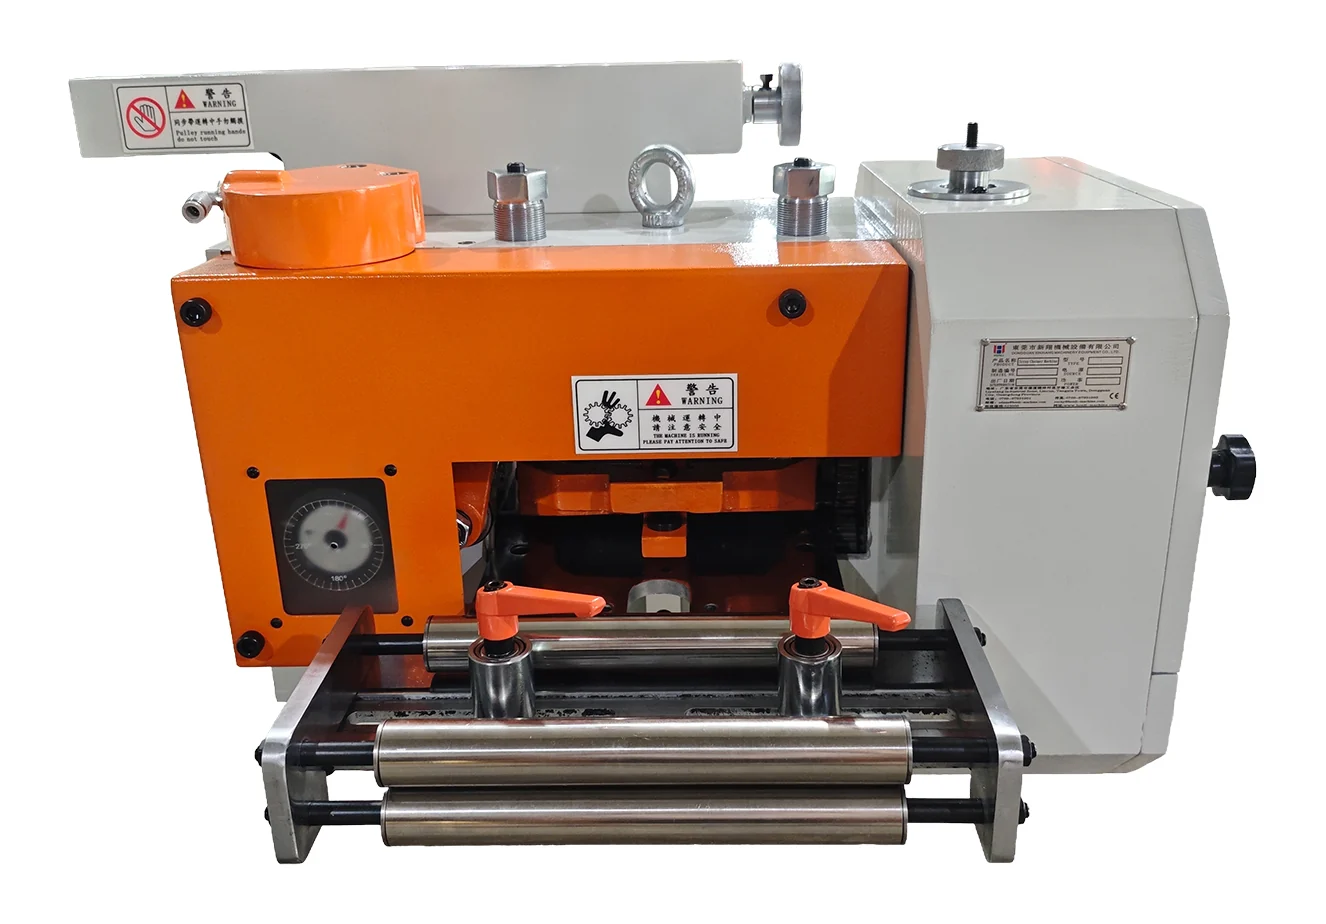
Un alimentador accionado por la prensa o un servo hace avanzar la tira un paso en cada golpe y se abre para los pilotos del troquel. Los alimentadores de rodillos, engranajes y pinza se ajustan para un paso y son los más rápidos, hasta 800 golpes por minuto (gpm); los alimentadores servo cambian el paso desde el control. La velocidad máxima y el paso máximo no se dan a la vez.
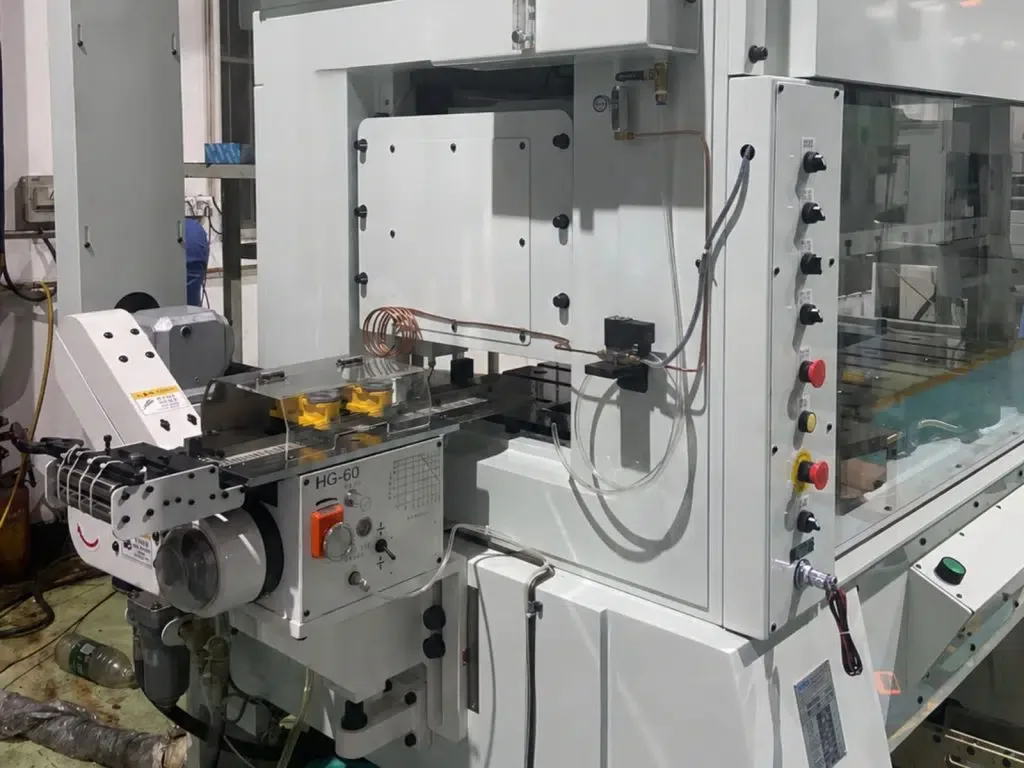
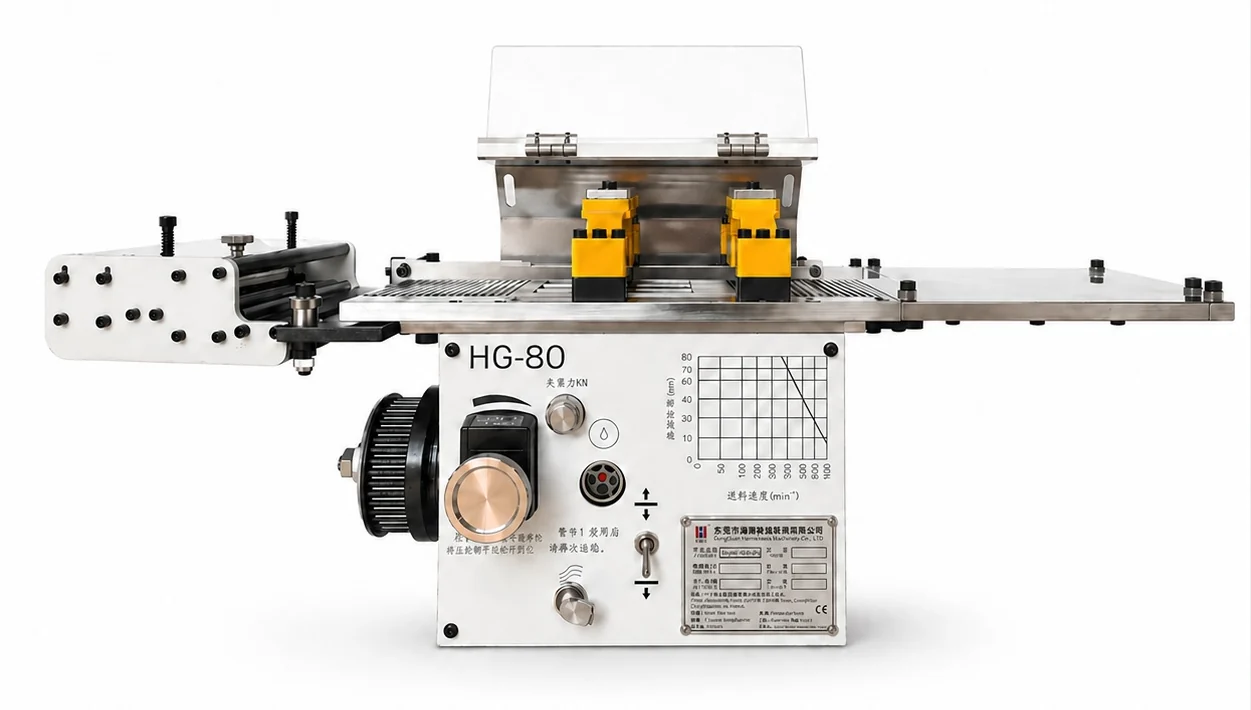
Curva del alimentador de pinza HG-60, calculada a partir de sus datos nominales: 800 gpm, velocidad máxima de avance de 25 m/min y 0–60 mm de avance. Los pasos más largos necesitan el HG-80 o el HG-80W (0–80 mm). La velocidad de prensa, el ángulo de carrera y la liberación se revisan juntos.
GCF de engranajes: la máxima velocidad con paso fijo
El paso se define con engranajes de cambio. GCF-150 / 200 / 300: 800 gpm y 12–240 mm de paso; GCF-250: 600 gpm y 15–250 mm. Tira de 0,1–1,0 mm y ±0,02 mm.
HG de pinza: paso corto, tira estrecha y superficies recubiertas
Sujeta la tira en lugar de arrastrarla entre rodillos, lo que conviene a superficies recubiertas que los rodillos podrían marcar. HG-60: 800 gpm; HG-80: 700; HG-80W: 400. Tira de 0,04–2,0 mm desde 8 mm de ancho y ±0,025 mm.
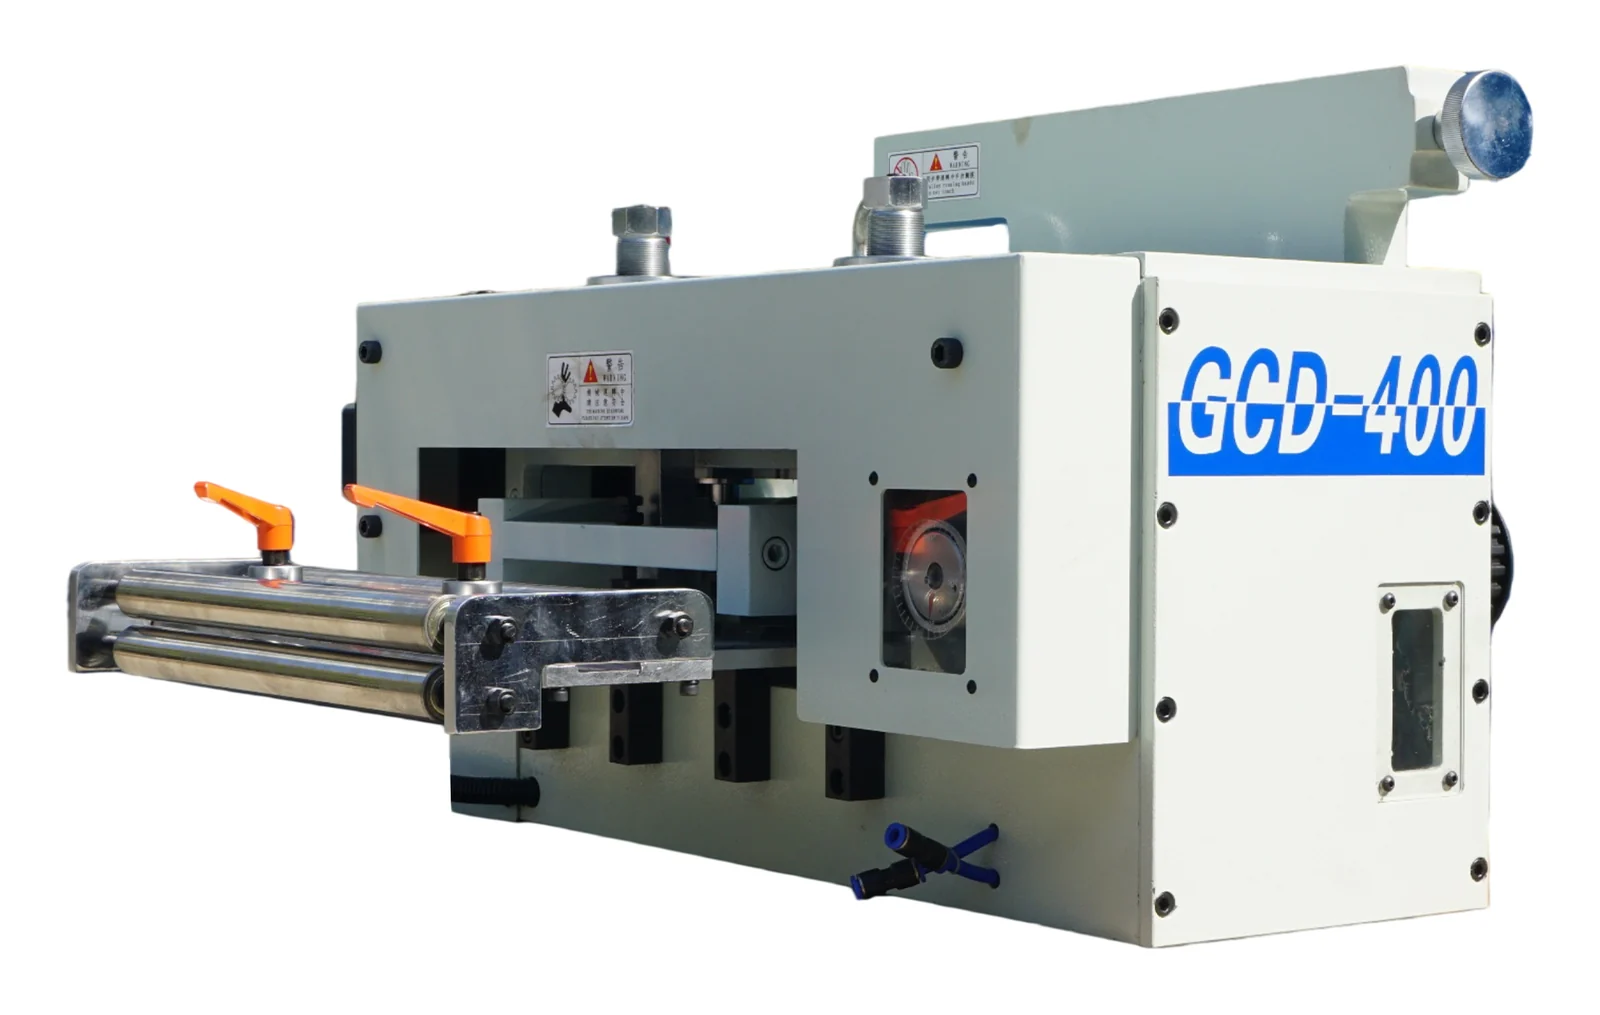
En el servo la longitud de avance se programa. El NC serie A trabaja tira de 0,2–2,2 mm; para prensas más rápidas está el GCD. Bajo pedido, el microservo GXH cubre tira de hasta 60 / 100 mm, de 0,1–1,5 mm, con pasos de hasta 30 / 60 mm y hasta 800 avances por minuto.
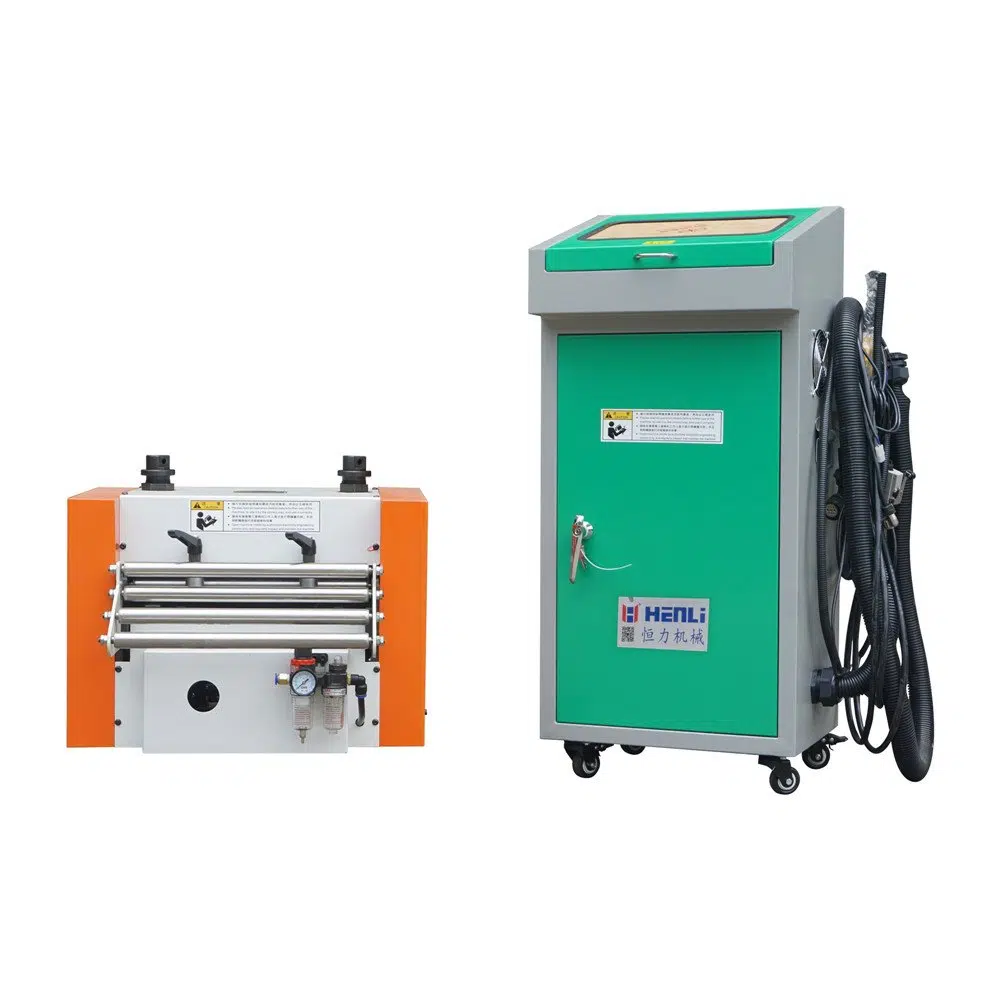
El alimentador de rodillos RFS, accionado por la prensa y sin electricidad ni aire en el alimentador, trabaja hasta 500 gpm, con la máxima velocidad en paso corto. Ofrece como opción rodillos de PU para tira blanda o con superficie estética, y alimentación sincronizada de empuje y tracción para tira blanda o muy fina. Ver el alimentador RFS
Alimentador de engranajes GCF-250
La máquina y sus partes.
Puesta a punto de un alimentador servo NC
Preparación del alimentador e introducción de la longitud de avance.
05
La prensa y el troquel deciden cómo debe sincronizarse el alimentador
Un troquel progresivo perfora, conforma y corta la pieza en cada estación. Los alimentadores de rodillos y de engranajes toman el movimiento del eje de salida de la prensa, así que revisamos la prensa antes de definir el alimentador. Trabajamos con GOANWIN, nuestro fabricante asociado de prensas, y podemos recomendarle una prensa y un fabricante de troqueles adecuados para su pieza.
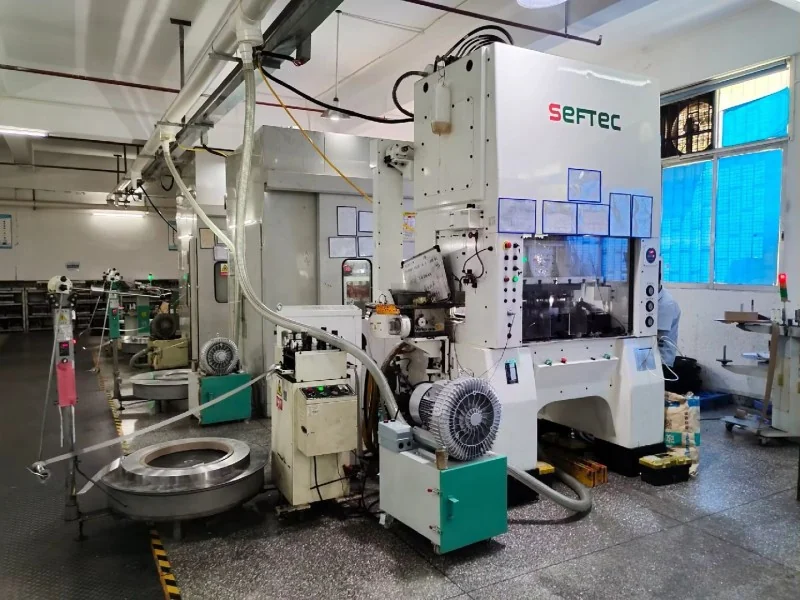
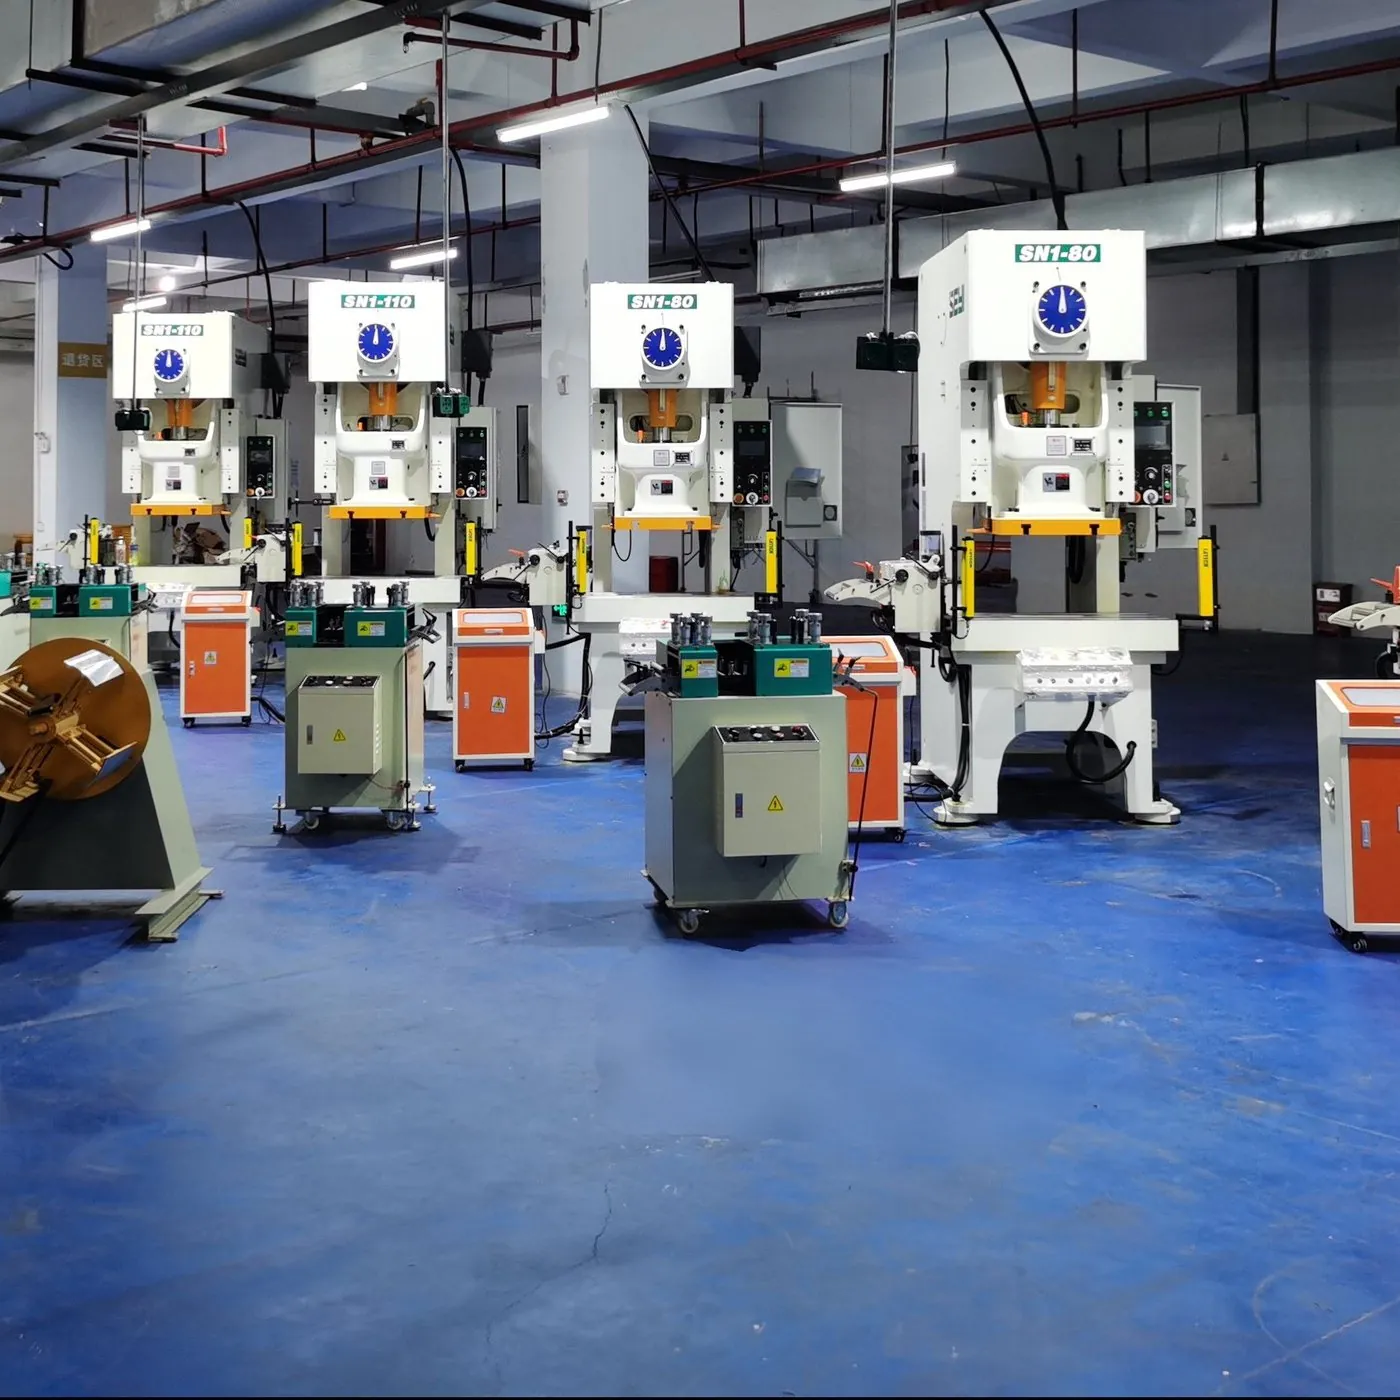
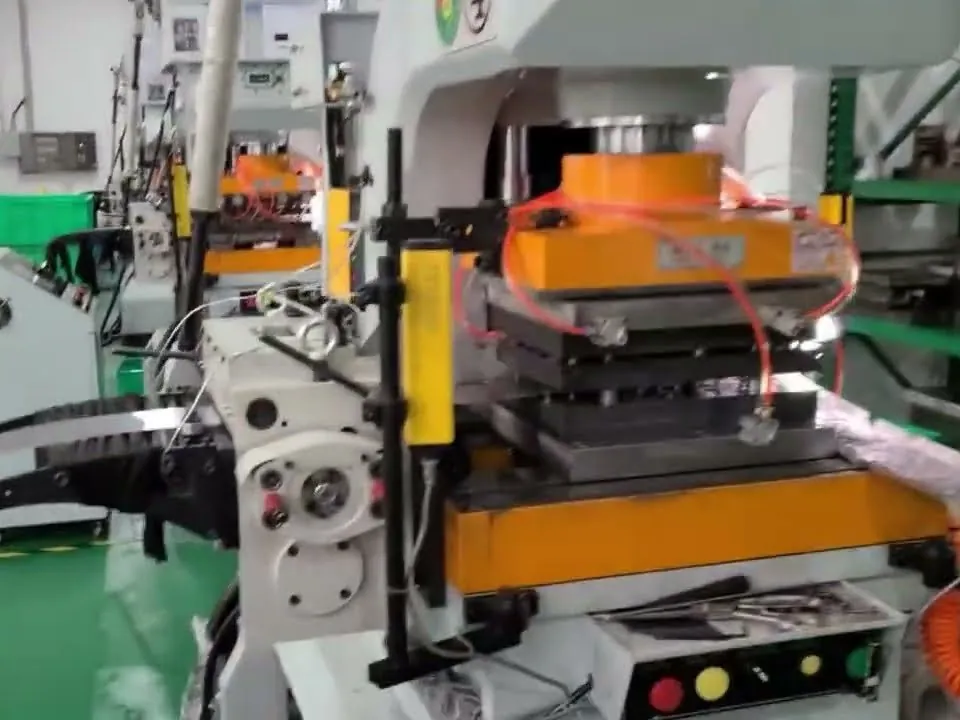
Línea de bobina con alimentador de pinza delante de una prensa de alta velocidad.
Envíe el modelo de prensa, el tonelaje, la carrera y los gpm objetivo.
Envíe el paso, la posición de los pilotos y el momento de liberación del troquel.
Los blindajes y carcasas embutidos necesitan una revisión específica de lubricación, liberación de pilotos y apoyo de la tira según el troquel.
06
Retire los recortes y el esqueleto, y recoja las piezas
La aspiración retira los recortes en el troquel; un cortador trocea el esqueleto a la salida. Las piezas caen a un contenedor o se quedan en la tira portadora y se rebobinan en un carrete ligero como el CR.
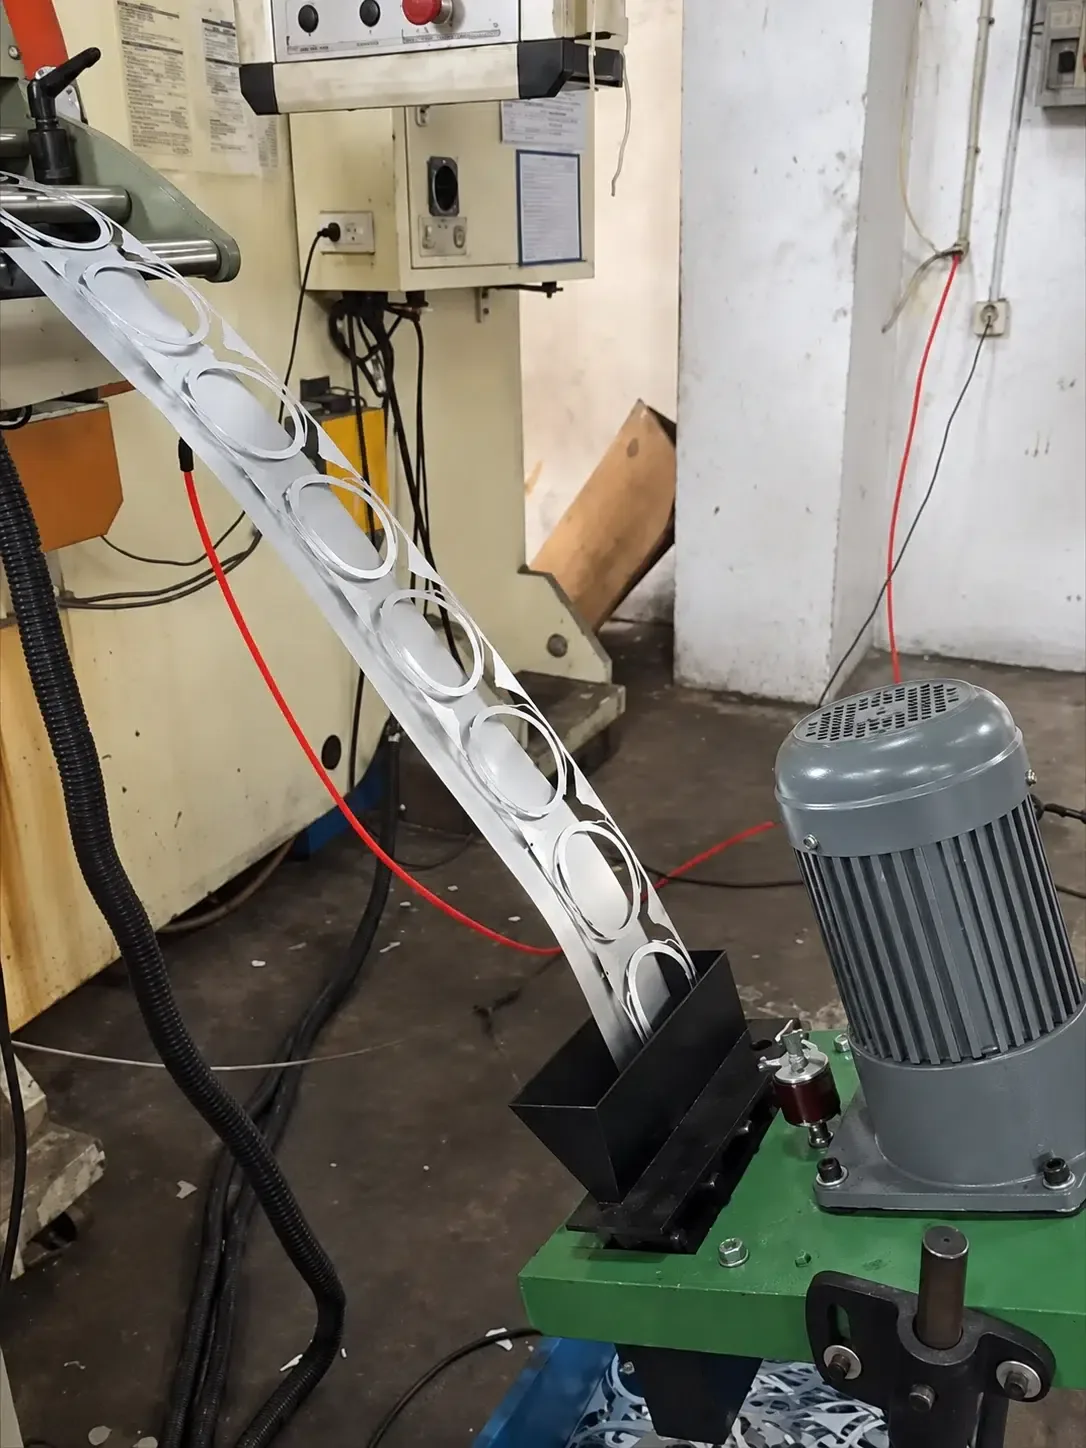
Cortador de chatarra para esqueleto fino, desde 0,05 mm en el SKH-100.
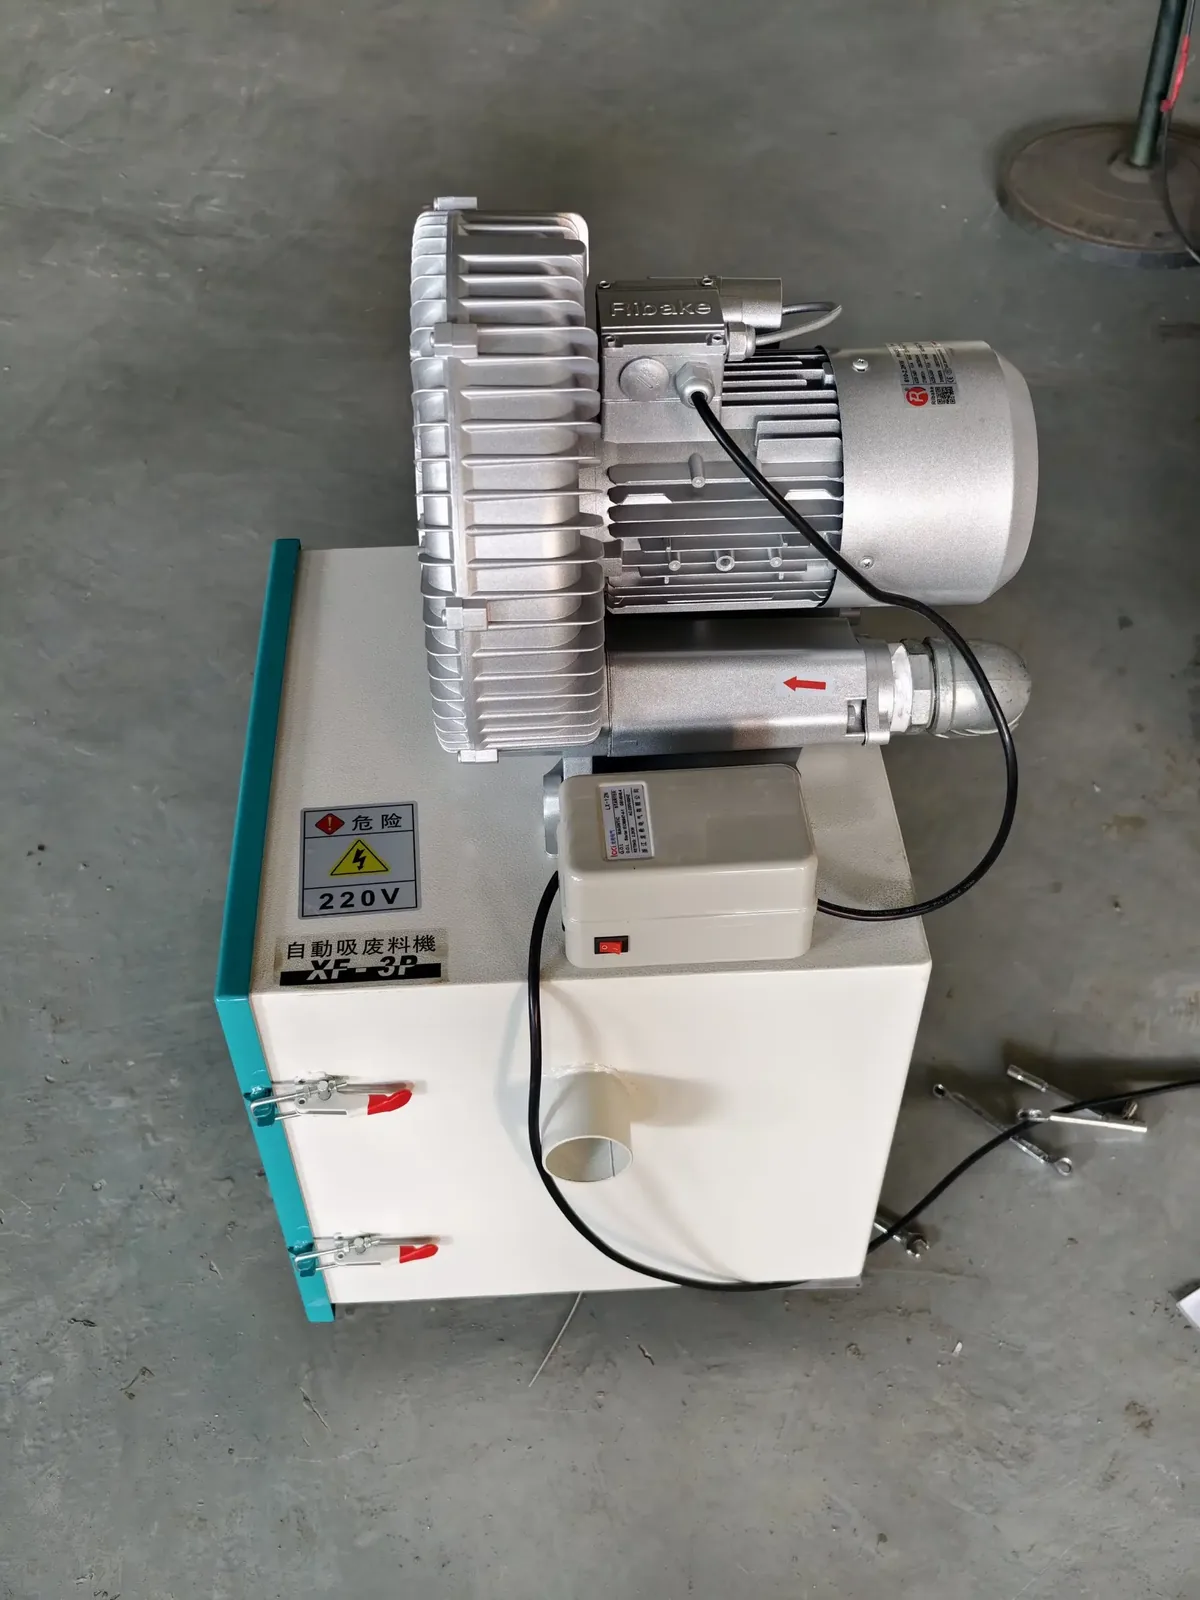
Aspiración de residuos para recortes en el troquel.
Las tiras estrechas preperforadas y las piezas pequeñas que se arquean después del punzonado pueden pasar por una niveladora de precisión antes del montaje.
Casos
Piezas y líneas en las que hemos trabajado
El ancho y el espesor indicados en estos casos son el rango nominal de cada máquina. Su tira se revisa en la cotización.
01 · 2 en 1 + NC
Placas traseras de aluminio para teléfono móvil
Desbobinador enderezador 2 en 1 + alimentador servo NC.
NC serie A: 0,2–2,2 mm.
02 · CR + RFS
Resortes electrónicos y clips de contacto
Desbobinador ligero CR + alimentador de rodillos RFS.
CR: hasta 180 mm y 100 kg. RFS estrechos: hasta 100–180 mm y 1,6 mm.
03 · GCF
Leadframes
Tramo de alimentación de una línea de leadframes con alimentador de engranajes GCF.
GCF: hasta 150–300 mm según el modelo, 0,1–1,0 mm.
04 · Alimentación o nivelado
Clips y blindajes EMI
Tramo de alimentación o nivelado suministrado por HENLI.
Máquinas típicas: niveladora 6-Hi o de doble etapa, alimentador de rodillos o de pinza.
05 · Inoxidable de unos 0,1 mm
Tira estrecha de inoxidable para blindajes
Desbobinador de mesa + niveladora de precisión + alimentador neumático.
Mesa: 5–120 mm, hasta 1,2 mm. Niveladora: 6-Hi 0,03–0,3 mm o doble etapa 0,1–0,6 mm.
06 · FPC
Bobinas FPC
Configuración típica: desbobinador de mesa + alimentador.
Rango estándar de la mesa: 5–120 mm, hasta 1,2 mm.
07 · PUL + RFS
Disipadores de aluminio
PUL 2 en 1 de precisión + alimentador de rodillos RFS.
PUL: hasta 200–400 mm; 0,1–0,6 mm (Ø20) o 0,3–1,5 mm (Ø32).
08 · Módulos ópticos
Piezas para módulos ópticos
Configuración típica: desbobinador de mesa + niveladora 6-Hi + alimentador de rodillos, engranajes, pinza o NC.
Rangos de cada máquina en las tablas de esta página.
09 · Portátiles
Soportes de bisagra y placas de teclado
Configuración típica: desbobinador + niveladora de precisión + alimentador servo NC o de rodillos.
Rangos de cada máquina en las tablas de esta página.
Inoxidable de 0,05 mm en una niveladora de precisión
Probamos una muestra de inoxidable de 0,05 mm en una niveladora de precisión de 300 mm (9 rodillos superiores y 10 inferiores, Ø20 mm, nominal 0,1–0,6 mm). La muestra se cortó a mano para la prueba.
Por debajo de 0,1 mm, revisamos primero su tira.
Envíe una muestra con el grado y el temple.
¿Tiene recuperación elástica el inoxidable de 0,05 mm después del nivelado?
Vea la prueba completa.
Línea de resortes electrónicos
Desbobinador ligero CR y alimentador de rodillos.
Línea de disipadores
PUL 2 en 1 de precisión y alimentador de rodillos.
Especificaciones
Ancho, espesor y velocidad por tipo de línea
Límites nominales de cada máquina HENLI en estas líneas. El ancho máximo y el espesor máximo no se dan a la vez, y la velocidad máxima necesita paso corto.
Deslice la tabla para ver todas las columnas
Concepto
Línea rápida para tira fina
Línea compacta para tira fina
Línea servo para tira fina
Ideal para
Producción de gran volumen de piezas pequeñas con un paso fijo: clips de blindaje, leadframes, resortes
Las mismas piezas, más disipadores de aluminio, cuando falta espacio
Varias piezas en una prensa y pasos más largos; placas traseras de teléfono móvil en 2 en 1 + NC
Ancho de tira
Desbobinador de mesa 5–120 mm; ligero CR hasta 180 mm
PUL hasta 200 / 300 / 400 mm
NC hasta 200–1600 mm según el modelo; UL 2 en 1 hasta 200–600 mm
Espesor
Niveladora 0,03–0,6 mm; límites del alimentador en su tabla
0,1–0,6 mm (Ø20) o 0,3–1,5 mm (Ø32)
NC serie A 0,2–2,2 mm; UL 0,35–2,2 mm (UL-A hasta 3,2 mm)
Paso
0–80 mm (HG), 12–250 mm (GCF), hasta 300 mm (RFS)
Según el alimentador
Programable
Desbobinado
Mesa: hasta 1,2 mm y 500–2000 kg; o ligero CR (100 kg), o motorizado para bobinas más anchas o pesadas
Integrado en el PUL
Motorizado (200–800 mm según el modelo) o integrado en un UL 2 en 1
Nivelado
6-Hi: 0,03–0,3 mm, hasta 400 mm. Doble etapa: 0,1–0,6 mm, hasta 100–400 mm según el modelo
Integrado en el PUL
Niveladora de precisión según el espesor, o integrada en el 2 en 1
Alimentación
Rodillos, engranajes o pinza
Rodillos o servo NC
Servo NC; para prensas más rápidas, el servo GCD
Velocidad
Alimentador: rodillos hasta 500 gpm, engranajes 600–800, pinza 400–800. La velocidad de la tira debe quedar dentro del rango del desbobinador (0–30 m/min) y de la niveladora (doble etapa 0–16 m/min)
Rodillos hasta 500 gpm. PUL 0–12 m/min (Ø20) o 0–16 m/min (Ø32) en los modelos de 200 mm
Según el modelo y el paso; UL 15 m/min
El tamaño 600 del UL / UL-A 2 en 1, por ejemplo, admite 600 mm con 1,2 mm de espesor, pero solo 200 mm con 3,2 mm, y 3,2 mm necesita el UL-A reforzado. Revisamos en conjunto el ancho, el espesor y la resistencia. El ancho, el peso de la bobina y el diámetro interior se pueden fabricar a medida, y el voltaje se adapta a su planta.
¿Hasta qué espesor llega cada máquina?
Rango nominal de cada máquina, en mm, escala logarítmica. El espesor mínimo de una línea lo marca su máquina menos capaz, así que revisamos cada estación con su tira.
¿A qué velocidad debe trabajar el lado de bobina?
Velocidad media de la tira en m/min = paso en mm × golpes por minuto ÷ 1000. Las líneas naranjas son las velocidades máximas del PUL (modelos de 200 mm), la niveladora de doble etapa y el desbobinador de mesa: manda la máquina más lenta.
Alimentador
Cómo elegir el alimentador para tira fina
Rodillos, engranajes, pinza o servo: todos los alimentadores en una tabla, con su rango nominal. La velocidad máxima y el paso máximo no se dan a la vez.
Deslice la tabla para ver todas las columnas
Alimentador
Ancho máximo
Espesor
Paso
Velocidad y precisión
Cuándo elegirlo
Rodillos RFS
hasta 100–700 mm según el modelo
hasta 1,6 mm en modelos de paso corto, hasta 3,5 mm en modelos adecuados
hasta 50–300 mm según el modelo
hasta 500 gpm, más alta en paso corto
Paso fijo, tiradas largas, sin electricidad ni aire en el alimentador
Engranajes GCF
hasta 150 / 200 / 250 / 300 mm
0,1–1,0 mm
12–240 mm (15–250 mm en GCF-250)
800 gpm (600 en GCF-250); ±0,02 mm
Paso fijo a la máxima velocidad; paso definido con engranajes de cambio
Pinza HG
desde 8 mm, hasta 110 mm (HG-60, HG-80) o 150 mm (HG-80W)
0,04–2,0 mm
0–60 mm (HG-60), 0–80 mm (HG-80, HG-80W)
800 / 700 / 400 gpm; ±0,025 mm
Paso corto, tira estrecha, superficies recubiertas que los rodillos podrían marcar
Microservo GXH
hasta 60 / 100 mm
0,1–1,5 mm
hasta 30 / 60 mm
hasta 800 avances por minuto
Paso corto programado, sin ajuste mecánico. Bajo pedido
Servo GCD
según el modelo
según el modelo
programable
para prensas rápidas, referencia de 600 gpm; ±0,02 mm
El paso cambia a menudo y la prensa va más rápido de lo que permite un NC
Servo NC
hasta 200–1600 mm según el modelo
serie A 0,2–2,2 mm; más en las series pesadas
programable
±0,05 mm / 100 mm
El paso cambia a menudo; programas de varias etapas
Neumático AF
hasta 50–400 mm según el modelo
hasta 0,5–3,0 mm según el modelo
hasta 50–400 mm según el modelo
según el modelo
Prensas pequeñas y piezas pequeñas a menor velocidad
Necesidades de la tira
Qué necesita la tira fina de la línea
La tira fina y estrecha deja ver todos los puntos débiles de una línea. Así se aborda cada uno.
Deslice la tabla para ver todas las columnas
Necesidad
Cómo la aborda la línea
Planitud en el troquel
Niveladora 6-Hi: 21 rodillos de trabajo de Ø12 mm con rodillos de apoyo, 0,03–0,3 mm. Doble etapa: 24 rodillos de Ø20 mm, prenivelado y nivelado fino, 0,1–0,6 mm. Las dos se ajustan con relojes comparadores.
Menos marcas en superficies recubiertas o estéticas
Rodillos de POM en la niveladora 6-Hi; rodillos de PU en el alimentador RFS; alimentación por pinza con HG; retiro de película como opción.
Paso exacto a alta velocidad
Alimentadores accionados por la prensa con liberación de pilotos ajustable: GCF ±0,02 mm, HG ±0,025 mm.
Poca tensión en la tira
Desbobinado en mesa con variador de frecuencia y seguidor electrónico del lazo.
Tira blanda o muy fina que se pandea antes del troquel
Alimentación sincronizada de empuje y tracción (opción del RFS), que mantiene la tensión en la zona del troquel.
Lubricación limpia
Lubricador de rodillos sin niebla de aceite.
Troquel y salida limpios
Aspiración para los recortes; cortador de chatarra para esqueleto fino desde 0,05 mm en el SKH-100.
Piezas que se deforman al punzonar
Niveladora de precisión después de la prensa, con ajuste por relojes comparadores.
Materiales. Las líneas trabajan con cobre y aleaciones de cobre (como el latón), acero inoxidable, aluminio y tira recubierta. El cobre al berilio, el bronce fosforoso y la alpaca se revisan antes con la pieza.
Prensa y troquel
Prensa, troquel y línea de bobina: quién suministra qué
Una línea de estampado para electrónica consta de tres elementos que trabajan juntos: una prensa de alta velocidad, un troquel progresivo y la línea de bobina que los rodea.
El troquel lo aporta un fabricante que podemos recomendarle, o el suyo. Para una línea completa, nosotros fabricamos el lado de bobina y coordinamos la prensa con GOANWIN.
Deslice la tabla para ver todas las columnas
Parte
Quién la suministra
Qué confirmar
Línea de bobina: desbobinador, niveladora o 2 en 1, lubricador, alimentador, gestión de chatarra y cortinas de luz de seguridad
HENLI, en su propia planta de Dongguan (China), a precio de fábrica
Tira, paso, velocidad, sentido de la línea y voltaje de la planta
Prensa de estampado
Nuestro fabricante asociado GOANWIN; podemos recomendarle un modelo adecuado
Tonelaje, tamaño de mesa, carrera, gpm y eje de salida para alimentadores accionados por la prensa
Troquel progresivo
Un fabricante de troqueles que podemos recomendarle, o el suyo
Disposición de la tira, pilotos y momento de liberación
Plazos estándar: alimentador neumático AF, 3 días; desbobinador horizontal, alimentador de rodillos RFS y servo NC, unos 7 días; alimentador de engranajes GCF, 15 días. Todos los equipos HENLI tienen 2 años de garantía. El plazo de las demás máquinas se confirma en la cotización.
Límites
Dónde tiene límites la línea
Límites técnicos que conviene revisar antes de pedir.
Tira más fina: la niveladora 6-Hi trabaja desde 0,03 mm, pero el alimentador también marca el límite: HG desde 0,04 mm, GCF y GXH desde 0,1 mm, NC serie A desde 0,2 mm. Por debajo de 0,1 mm revisamos primero su tira.
Chapa más gruesa y paneles anchos: las piezas de más de aproximadamente 1 mm y las de chapa ancha funcionan mejor en un 3 en 1 o en una línea de alimentación separada.
Desbobinador de mesa: los modelos estándar trabajan hasta 120 mm de ancho y 1,2 mm de espesor. La tira más ancha o gruesa va en un desbobinador motorizado de mandril.
Alimentador NC: la serie A empieza en 0,2 mm y las series B y C en 0,5 mm. Por debajo de 0,2 mm, use un GCF, un alimentador de rodillos con rodillos de PU, uno de pinza o, para paso variable, un microservo GXH bajo pedido.
Alimentadores de paso fijo: los de rodillos, engranajes y pinza se ajustan para un solo paso. Si el paso cambia a menudo, use un servo.
La máxima velocidad necesita paso corto: con 25 m/min de velocidad máxima de avance, el HG-60 mantiene 800 gpm solo hasta unos 30 mm de paso y trabaja a unos 420 gpm con su máximo de 60 mm.
Alimentadores accionados por la prensa: los de rodillos y engranajes toman el movimiento del eje de salida. Envíe el modelo de prensa para revisar la disposición del eje y el ángulo de carrera.
Piezas embutidas: los blindajes y carcasas embutidos necesitan una revisión específica de lubricación, liberación de pilotos y apoyo de la tira.
Los marcos centrales de teléfono móvil se mecanizan sobre todo por CNC; esta línea cubre los clips de blindaje y resortes estampados que van alrededor.
Datos para cotizar
Qué enviar para recibir una propuesta de línea
Con estos datos adaptamos la línea a su pieza, sin suponer nada por el nombre de la pieza.
01
PiezaPlano o foto de la pieza y producción objetivo.
02
TiraMaterial, espesor, ancho y superficie: recubierta, estética o con película.
03
BobinaPeso, diámetro interior y diámetro exterior.
04
Paso y velocidadPaso de alimentación y gpm objetivo.
05
Prensa y troquelModelo y tonelaje de la prensa, o pídanos una recomendación; disposición del troquel y posición de los pilotos.
06
Chatarra y plantaCómo gestiona la chatarra y las piezas, y el voltaje de su planta.
Fábrica propia en Dongguan (China)Precio de fábrica2 años de garantíaVoltaje según su plantaPrensa y troquel recomendados
Solicitar propuesta
¿Quiere una propuesta de línea?
Envíe los datos de pieza, tira, bobina, paso, prensa y chatarra. HENLI adapta el desbobinado, la niveladora, el alimentador y la gestión de chatarra a su línea real.
Un desbobinador o carrete ligero entrega la tira, una niveladora de precisión reduce la memoria de bobina y un alimentador hace avanzar la tira hacia un troquel progresivo en la prensa. Añada un lubricador si la pieza lo necesita, y aspiración en el troquel o un cortador de chatarra a la salida. El desbobinador y el alimentador adecuados dependen del ancho, el espesor, el paso y la superficie de su tira.
Desbobine la tira con poca tensión, reduzca la memoria de bobina en una niveladora de rodillos pequeños y elija un alimentador adecuado a la superficie: rodillos de PU o pinza para tira recubierta o con superficie estética. Si la tira se pandea antes del troquel, revise la altura de línea y el lazo; si se raya, busque el punto de contacto. Después revise la entrada del troquel y la liberación de pilotos, porque la deformación también puede empezar en el troquel.
Depende de la máquina. La niveladora 6-Hi trabaja de 0,03 a 0,3 mm, el alimentador de pinza HG desde 0,04 mm, el de engranajes GCF y el microservo GXH desde 0,1 mm, y el NC serie A desde 0,2 mm. El espesor mínimo de una línea lo marca su máquina menos capaz, así que envíe una muestra para cualquier espesor por debajo de 0,1 mm.
Rodillos para tiradas largas con paso fijo, hasta 500 gpm. Engranajes para paso fijo hasta 800 gpm (600 en el GCF-250), en tira de hasta 150–300 mm según el modelo. Pinza para paso corto y tira estrecha de hasta 150 mm, sobre todo recubierta. Servo cuando el paso cambia a menudo.
Depende de la bobina de entrada y de la pieza, no solo del espesor. Añádala cuando la memoria de bobina o las ondas aparezcan en la pieza, o cuando esta tenga tolerancia de planitud o superficie estética. Si la tira de entrada ya cumple los requisitos de la pieza, algunas líneas trabajan sin ella.
Las piezas de chapa de más de aproximadamente 1 mm y los paneles anchos suelen funcionar mejor en un 3 en 1 o en una línea de alimentación separada. La tira fina y estrecha para electrónica funciona mejor con desbobinador de mesa y niveladora de precisión.
Cobre y aleaciones de cobre (como el latón), acero inoxidable, aluminio y tira recubierta. El cobre al berilio, el bronce fosforoso y la alpaca también se trabajan en estas líneas; indíquenos el grado y el temple para revisarlos con el rango de la niveladora y la pieza.
Sí. Trabajamos con fabricantes asociados de prensas y troqueles. GOANWIN fabrica prensas y podemos recomendarle un modelo adecuado para su pieza y su línea; también podemos recomendarle un fabricante de troqueles. Adaptamos el alimentador a la prensa y al troquel que elija.
Del ancho y el espesor de la tira, el peso de la bobina, de si necesita niveladora de precisión, el tipo y la velocidad del alimentador y opciones como lubricador, retiro de película y gestión de chatarra. Envíenos sus datos y le cotizamos la línea a precio de fábrica.
Para tira de blindaje fina y estrecha, una línea típica es un desbobinador de mesa, una niveladora de precisión 6-Hi o de doble etapa y un alimentador rápido de rodillos o de pinza. Si el paso cambia a menudo, use un servo NC para tira de 0,2 mm o más, o un microservo GXH para tira estrecha desde 0,1 mm. Los blindajes embutidos necesitan además una revisión específica de lubricación, liberación de pilotos y apoyo de la tira.
Con paso fijo, un alimentador de engranajes GCF (0,1–1,0 mm, tira de hasta 300 mm, 600–800 gpm según el modelo) o uno de pinza HG (0,04–2,0 mm, tira de hasta 150 mm, 400–800 gpm según el modelo). Un alimentador de rodillos RFS con rodillos de PU o en configuración de empuje y tracción también sirve para tira blanda o muy fina, hasta 500 gpm. Si el paso cambia a menudo, un microservo GXH bajo pedido cubre tira de 0,1–1,5 mm y hasta 100 mm de ancho.