Defectos en piezas estampadas: causas, qué revisar y cómo corregirlos
Una rebaba, una grieta o un agujero desplazado se parecen poco, pero se investigan igual: localizando la estación donde aparecen por primera vez. Esta guía recorre nueve defectos comunes del estampado y separa lo que nace en el troquel o la prensa de lo que viene de la bobina y la línea de alimentación.
Publicado
- 9 defectos
- Del filo de corte al manejo de la pieza, cada uno con su propia ruta
- 5 etapas
- Bobina, enderezado, alimentación, troquel y salida
- 1.ª estación
- La primera donde aparece el defecto orienta toda la investigación
- Sin cifra única
- La rebaba admisible y la holgura dependen del plano, el material y la operación
Los defectos más comunes en piezas estampadas son rebabas, grietas, arrugas, recuperación elástica, alabeo o torsión, errores dimensionales, rayas, gripado y abolladuras. Antes de cambiar un ajuste, compare una pieza afectada con una muestra buena y ubique la primera estación donde aparece el defecto.
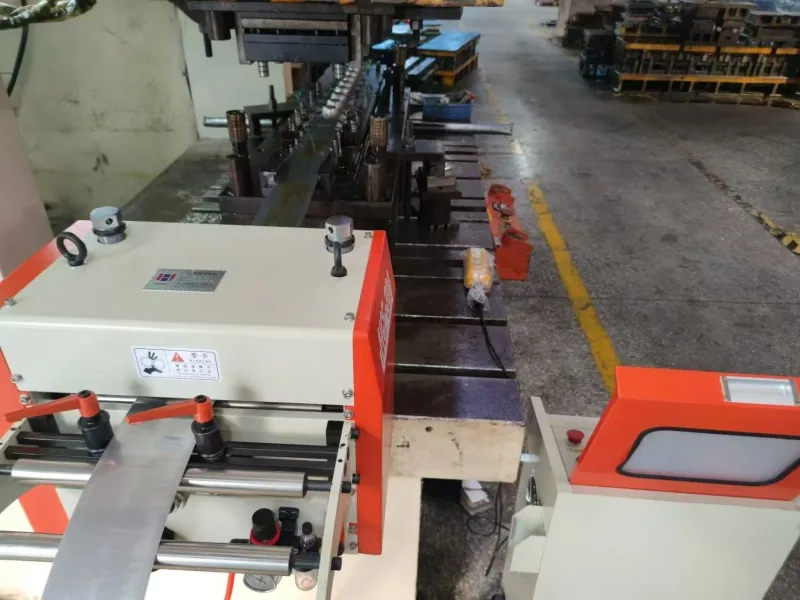
Rebabas, grietas, arrugas, recuperación elástica y gripado se investigan sobre todo en el troquel, el material y la prensa. La bobina y la línea de alimentación entran en juego cuando hay memoria de bobina, marcas de contacto o un error en el avance y la posición de la tira. Un alimentador o una niveladora atienden esa parte, pero no reparan un filo gastado ni cambian la conformabilidad del material.
Antes de inspeccionar, limpiar o ajustar, detenga el equipo y aplique el aislamiento de energía de su planta. Nunca meta las manos en la zona del troquel con la línea en marcha.
Antes de cambiar un ajuste, identifique el patrón del defecto
Guarde la última muestra aceptable y la primera afectada, y anote si el problema llegó con un cambio de bobina, un servicio del troquel, un cambio de ajuste o velocidad, o tras una parada.
En el mismo punto de cada pieza
Identifique la estación, el contacto de herramienta y la cota del plano. Compare la zona afectada con las características vecinas y con la muestra aceptada.
Intermitente o a intervalos
Registre la frecuencia, la posición a lo largo de la tira y cualquier relación con el avance, las paradas o la posición en la bobina.
Empeora poco a poco
Compare las muestras en secuencia y busque señales de desgaste, material adherido, contaminación o un cambio en las condiciones de proceso.
Cambia al liberar la pieza
Mida en la etapa indicada y en la condición especificada, en estado libre o en dispositivo de control. La forma puede cambiar al conformar, recortar o separar la pieza de la tira portadora.
Conserve una tira de muestra
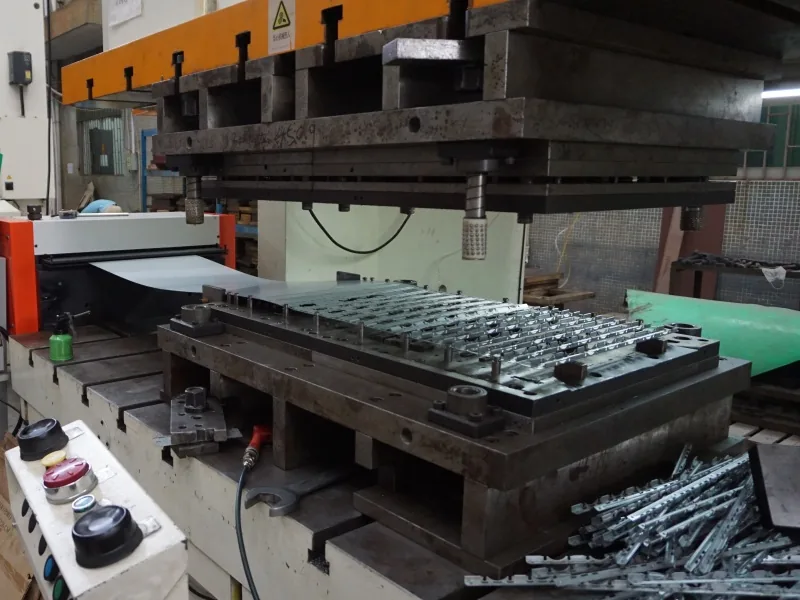
Con la línea detenida y asegurada, una tira identificada permite ver en qué punto cambia por primera vez un corte, una forma o el estado de la superficie. Compárela con una pieza buena e identifique el lote de material y la preparación: con eso se decide si la corrección corresponde al material, al troquel, a la prensa, a la alimentación o a la lubricación.
Detenga y asegure el equipo según los procedimientos de su planta antes de inspeccionar, limpiar o ajustar. Un interruptor de mando en «apagado» no equivale a aislar la energía. No meta las manos en la zona del troquel: este trabajo corresponde a personal calificado, con los resguardos y el control de energías peligrosas que exijan los manuales y la normativa.
Dónde nace cada defecto: de la bobina a la salida
Compare la misma característica en puntos sucesivos del proceso. Un defecto que ya viene en el material de entrada se investiga de forma distinta a uno que solo aparece después de una estación de conformado o tras la descarga.
| Bobina y línea de alimentación | Troquel y prensa | Manejo | |||
|---|---|---|---|---|---|
| Defecto | Bobina y materialBobina | Enderezado o niveladoNivelado | Alimentación y lubricaciónAvance | Troquel y prensaTroquel | Salida e inspecciónSalida |
| Rebabas | |||||
| Grietas | |||||
| Arrugas | |||||
| Recuperación elástica | |||||
| Alabeo y torsión | |||||
| Errores dimensionales | |||||
| Rayas y roces | |||||
| Gripado | |||||
| Abolladuras | |||||
- 1
Bobina y material
Lote, espesor, ancho, superficie o recubrimiento, forma de la bobina y cambios de bobina o de proveedor.
- 2
Enderezado o nivelado
Forma de la tira antes y después de la máquina, primer punto donde aparecen marcas y apoyo de la tira.
- 3
Alimentación y lubricación
Línea central, altura de línea, avance real, comportamiento de la liberación y estado registrado del lubricante.
- 4
Troquel y prensa
Primera estación afectada, estado de la herramienta, posición de la tira, ajuste de conformado, alarmas y servicios recientes.
- 5
Salida e inspección
Estado de la pieza antes de apilarla, medición en estado libre o en dispositivo, referencias del plano y repetibilidad del calibre.
Rebabas en estampado: por qué aparecen y cómo reducirlas
Las causas habituales están en el filo, la holgura y la alineación. En este defecto la línea de alimentación no es el primer lugar donde mirar: empiece por el troquel y la prensa.
Rebabas y bordes irregulares
- Troquel y prensa
- 1Qué se ve
- Un borde levantado después de troquelar, punzonar o recortar, a veces concentrado en un solo lado del agujero o del contorno.
- 2Causas habituales
- Filo gastado o mellado; holgura entre punzón y matriz excesiva, insuficiente o desigual; mala alineación, o un espesor real distinto del previsto.
- 3Qué revisar
- Estado del filo, holgura, alineación y espesor real de la tira. Si puede, conserve el recorte del agujero: su cara de corte y el reparto de la rebaba, comparados con la última condición aceptada, dicen mucho de la holgura.
- 4Cómo corregir y verificar
- El troquelista decide si hay que afilar, cambiar piezas, realinear o modificar la holgura. Después inspeccione el borde y las dimensiones. El criterio es el requisito de rebaba del plano: no existe una altura admisible ni un porcentaje de holgura válidos para cualquier material y operación.
De dónde sale una holgura incorrecta
| Origen | Qué ocurre |
|---|---|
| Fabricación del troquel | Errores de mecanizado en los componentes o falta de paralelismo en la placa base. |
| Montaje del troquel | Holgura excesiva en las guías, o punzón y matriz desalineados. |
| Prensa | Guías de la corredera con holgura excesiva, o falta de paralelismo entre corredera y mesa o de perpendicularidad. |
| Instalación | Superficies de asiento mal limpiadas o fijación inadecuada en troqueles grandes, sobre todo sin columnas guía. |
| Rigidez | Un troquel o una zona de trabajo poco rígidos desequilibran la fuerza de corte. |
| Material | Espesor fuera de especificación o material equivocado: la holgura deja de ser la que corresponde. |
Por qué el filo pierde corte antes de tiempo
- Material y tratamiento superficial de punzón y matriz con poca resistencia al desgaste.
- Un troquel poco rígido, que acaba mellando el filo.
- Lubricación insuficiente, que acelera el desgaste.
- No afilar a tiempo.
- Contornos con salientes y entrantes, que se desgastan más rápido.
Otras condiciones que generan rebaba
También aparece cuando la pieza asienta mal en el troquel o cuando las alturas relativas de recorte y punzonado no son las adecuadas: la forma estampada deja de coincidir con la del filo.
Si la rebaba ya está formada
Se puede reprocesar con limado, desbarbado electrolítico, tamboreado o rectificado. Eso corrige la pieza, no la causa.
Cuando el recorte sube con el punzón
En estampado continuo a alta velocidad, el aceite de corte y un vacío momentáneo entre el punzón y el recorte pueden hacer que este suba pegado al punzón y vuelva a la superficie del troquel, con daños en la tira o la pieza y menos vida del troquel.
Scrap flotante en el troquel- Filo de punzón gastado.
- Exceso de aceite de corte.
- Material delgado.
- Penetración insuficiente del punzón en la matriz.
- Holgura excesiva.
- Reducir la holgura, a criterio del troquelista.
- Punzón de forma irregular o con elementos en el filo que eviten la adherencia.
- Soplado de aire para sacar el recorte.
- Recubrimiento en el filo del punzón.
- Reducir el aceite de corte o sustituirlo.
Grietas, arrugas y recuperación elástica
Aquí mandan el material, la geometría de la herramienta, la retención y la lubricación. Conviene revisarlos en conjunto, porque corregir un defecto puede agravar otro, como ocurre entre arrugas y grietas.
Grietas y desgarros
- Troquel y prensa
- 1Qué se ve
- Una rotura en una pared embutida, un doblez, una zona abombada o un ala, o una grieta que arranca en un borde ya cortado.
- 2Causas habituales
- Material o espesor distintos de los especificados, geometría local exigente, un flujo de material o una retención inadecuados, o falta de lubricación. El daño junto a un borde cizallado también influye cuando ese borde se estira después.
- 3Qué revisar
- La primera estación donde aparece el daño. Si la grieta nace en un agujero punzonado o en un borde recortado, examine también esa operación de corte anterior.
- 4Cómo corregir y verificar
- La solución depende de dónde aparece la grieta y de las mediciones: geometría de la herramienta, calidad del corte, retención, lubricante o secuencia de conformado. Cambiar de material, recocer o añadir una etapa requiere aprobación de ingeniería, y añadir lubricante no resuelve cualquier grieta.
Arrugas en zonas embutidas o conformadas
- Troquel y prensa
- 1Qué se ve
- Ondas o pliegues en un ala, una pared u otra zona conformada. No las confunda con el pandeo de la tira en el tramo sin apoyo que hay antes del troquel.
- 2Causas habituales
- Flujo local del material, posición del formato o de la tira, contacto del pisador (prensachapas), cordones de embutición, apoyo y reparto del lubricante.
- 3Qué revisar
- Ubique la arruga y estudie el flujo del material en esa zona. Compare los dos lados de la pieza cuando la geometría deba ser simétrica.
- 4Cómo corregir y verificar
- Revise retención y flujo al mismo tiempo. Subir la fuerza del pisador puede reducir las arrugas en algunas aplicaciones, pero también aumenta el riesgo de fractura. Compruebe cada ajuste frente a arrugas y frente a grietas: que desaparezca un síntoma no basta para aceptarlo.
Recuperación elástica (springback)
- Bobina y material
- Troquel y prensa
- 1Qué se ve
- La pieza descargada ya no tiene la forma que tenía en la herramienta: un ángulo de doblez que se abre o una pared cuya curvatura cambia.
- 2Causas habituales
- La recuperación elástica del material, que depende de su resistencia, de su endurecimiento por deformación, de la geometría y de las condiciones de proceso.
- 3Qué revisar
- Confirme primero la condición de medición del plano. Después compare las propiedades reales del material, el espesor, la geometría de la herramienta y el ajuste de conformado registrado.
- 4Cómo corregir y verificar
- Evalúe la repetibilidad antes de tocar la compensación: un error de ángulo estable y un ángulo que varía entre muestras se investigan de forma distinta. Tras la revisión puede recurrirse a la compensación en la herramienta, un reacuñado o un cambio de proceso. Un ajuste del alimentador no corrige un problema de ángulo de conformado.
Alabeo, torsión y errores dimensionales
En estos dos defectos sí pueden intervenir la preparación de la bobina o el avance de la tira, pero no hay que darlo por hecho: primero se mide en qué punto cambia la forma o la posición.
Alabeo, arqueo y torsión
- Enderezado o nivelado
- Troquel y prensa
- 1Qué se ve
- Una pieza que no asienta plana, un tramo largo arqueado o unos extremos girados uno respecto del otro.
- 2Causas habituales
- Memoria de bobina en la tira de entrada, tensiones residuales del conformado o daños durante la descarga. Son tres investigaciones distintas.
- 3Qué revisar
- Mida por separado la forma de la tira de entrada y la de la pieza terminada. Compare la pieza antes y después de recortar, de separarla de la tira portadora y de descargarla, y busque diferencias entre los dos lados.
- 4Cómo corregir y verificar
- Establezca primero qué operación introduce el cambio de forma; luego revise el enderezado o nivelado, la secuencia de herramientas o el manejo de la pieza. Una tira de entrada más plana no asegura por sí sola que la pieza siga plana después de conformar y cortar.
Errores dimensionales y agujeros desplazados
- Alimentación y lubricación
- Troquel y prensa
- 1Qué se ve
- Tamaño, posición de agujero, separación, contorno o altura de ala incorrectos. Separe un problema de tamaño de agujero de uno de posición antes de culpar a la precisión de avance.
- 2Causas habituales
- Desgaste de herramienta, cambios de material y montaje del troquel, junto con el agarre de los rodillos de alimentación, el momento de la liberación, las guías y el apoyo de la tira.
- 3Qué revisar
- Versión del plano, referencias, método de medición e identidad de la muestra. Después compare la longitud de avance programada, el avance real de la tira, la posición con pilotos y el resultado final en la pieza.
- 4Cómo corregir y verificar
- Determine si el error empieza en la alimentación, el posicionamiento, el corte, el conformado o la medición. Si las pruebas apuntan al avance, siga el diagnóstico de error de paso. No compense en el alimentador un problema de herramienta o de referencias, y verifique todas las características afectadas.
Planitud: primero la tira, luego la pieza
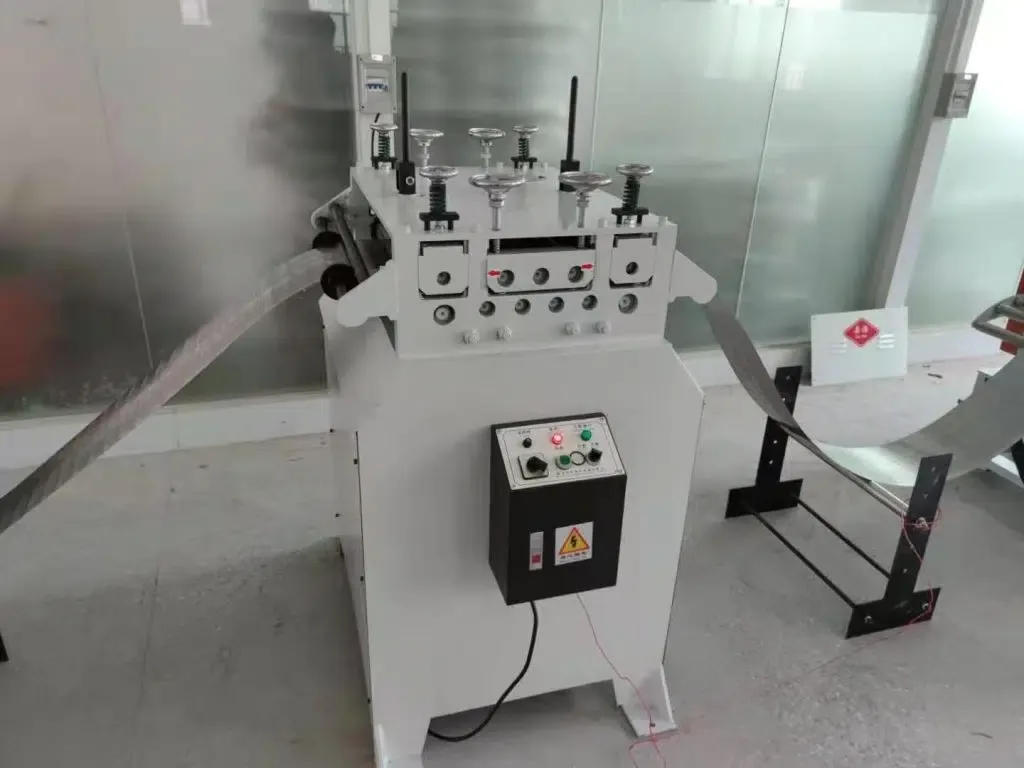
Si la curvatura ya está en la tira que llega al troquel, el punto de revisión es el enderezado o el nivelado. La enderezadora TL, de 7 rodillos, reduce la memoria de bobina en estampado general y herrajes; cuando la planitud y la superficie son más exigentes, la revisión pasa a las niveladoras de precisión. La diferencia se explica en cuándo necesita enderezadora o niveladora.
En acero al silicio para motores los criterios son propios: vea la guía de planitud en laminación de motor. Y si la pieza sale mal porque la tira se va hacia un lado, no lo trate como un error de paso: siga la ruta de la desviación lateral antes del troquel.
Rayas, gripado y abolladuras
Antes de limpiar o cambiar piezas, ubique el primer punto de contacto donde aparece la marca y distinga entre un roce, material adherido o una impresión causada por un objeto atrapado.
Rayas, roces y marcas de rodillo
- Enderezado o nivelado
- Alimentación y lubricación
- Troquel y prensa
- 1Qué se ve
- Líneas, zonas rozadas o marcas que se repiten en la tira o en la pieza.
- 2Causas habituales
- Contaminación, daños, contacto no deseado o material acumulado en rodillos, guías, apoyos de entrada o superficies del troquel.
- 3Qué revisar
- Determine si la marca ya viene en la bobina o aparece tras un punto de contacto concreto. Anote dirección, cara, separación y posición a lo ancho de la tira.
- 4Cómo corregir y verificar
- Subir la presión de rodillos o cambiar su recubrimiento no es un remedio universal; compruebe después el aspecto y el avance con material representativo. La revisión por etapas, del arranque a la parada, está en la guía para evitar rayas en lámina durante el estampado.
Gripado (galling) y material adherido
- Troquel y prensa
- 1Qué se ve
- Material pegado a una herramienta, o una superficie de la pieza cada vez más rayada o con marcas de arrastre. No es lo mismo que suciedad suelta sobre la superficie.
- 2Causas habituales
- Adhesión del material estampado al punzón bajo presión y calor.
- 3Qué revisar
- Con el equipo asegurado, la zona de contacto afectada: estado de la herramienta, acabado o recubrimiento, material, suministro de lubricante y condiciones de operación aprobadas.
- 4Cómo corregir y verificar
- La retirada del material, la restauración de la superficie y cualquier cambio de recubrimiento o geometría siguen el procedimiento del proveedor del troquel: un abrasivo sin control puede dañar el acabado y las dimensiones. Después compruebe si reaparece a lo largo de toda la prueba acordada, no solo en la primera pieza.
Abolladuras, picaduras e impresiones
- Troquel y prensa
- Salida e inspección
- 1Qué se ve
- Depresiones localizadas, marcas en relieve en la cara opuesta o una impresión no deseada que se repite en el mismo punto.
- 2Causas habituales
- Suciedad o un recorte atrapado, contacto dañado de la herramienta, o golpes y apilado después de que la pieza sale del troquel.
- 3Qué revisar
- Compare material de entrada, muestras en proceso y piezas descargadas. La posición y la repetición ayudan a distinguir las posibilidades; una picadura superficial, por sí sola, no indica un defecto interno del material.
- 4Cómo corregir y verificar
- Identifique y controle el origen, no solo la suciedad visible; si un recorte vuelve a la zona de trabajo, vea la guía de scrap flotante en el troquel. Mantenga la producción detenida si hay chatarra retenida, una herramienta rota o un problema de expulsión sin resolver que puedan causar daños en el siguiente golpe.
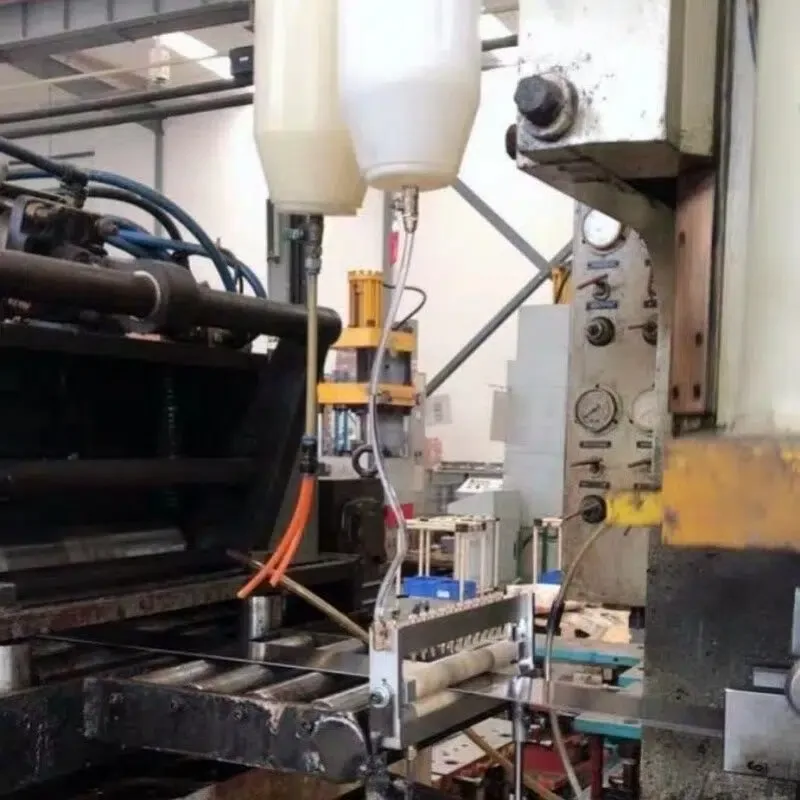
Lubricación: cuenta tanto si falta como si sobra
Si falta lubricante, se acelera el desgaste del filo; si sobra, es más fácil que el recorte suba con el punzón; si se reparte mal, entra en la revisión de arrugas y de gripado.
Un lubricador de bobina CT aplica el aceite a las dos caras de la tira antes del troquel. Los rodillos de goma NBR ofrecen un contacto sin fibras cuando preocupa que el fieltro las desprenda sobre aluminio o cobre delicados. Para elegir, compare lubricador de bobina o de doble cara y lubricación de bobina o alimentador de aceite.
Lo que sí depende de la bobina y la línea de alimentación
Cuando la investigación ya señala la bobina o el avance, relacione el síntoma confirmado con el equipo que interviene y con lo que ese equipo no puede resolver.
| Síntoma confirmado | Dónde actuar | Qué aporta | Qué no corrige |
|---|---|---|---|
| Memoria de bobina en la tira de entrada | Enderezadora TL | Cabezal de 7 rodillos (3 superiores y 4 inferiores) con ajuste por volantes en cuatro puntos, para tira de 0,35 a 3,2 mm según el modelo y la resistencia. Para material más grueso, la enderezadora pesada BTL, de 0,5 a 6,0 mm. | Las tensiones que introduce el propio conformado. |
| Onda de borde, curvatura transversal o torsión en tira o lámina | Niveladora de precisión SSL | Familia con rodillos de Ø20 a Ø54 mm para 0,1 a 6,0 mm y ajuste flotante en 4 puntos con relojes comparadores. Para tira de 0,03 a 0,3 mm, la niveladora 6-Hi. | Una tira más plana no asegura una pieza plana después de conformar y cortar. |
| Paso corto, largo o variable, confirmado con medición | Alimentador servo NC | Longitud de avance programable en pantalla táctil, para tira de 0,2 a 6,0 mm según la serie. Referencia de ±0,05 mm por cada 100 mm; ±0,02 mm según la aplicación, cuando los pilotos y el troquel lo permiten. | Filos gastados, holguras o recuperación elástica. |
| Agujeros desplazados en un troquel con pilotos | Liberación de pilotos | Los rodillos se abren un instante para que los pilotos fijen la posición final de la tira. Puede ser neumática o mecánica. | Un error en las referencias del troquel o del plano. |
| Desgaste o gripado con lubricación irregular | Lubricador de bobina CT | Rodillos de fieltro, goma NBR o fibra absorbente que lubrican las dos caras de tira de 65 a 1600 mm de ancho, con suministro por gravedad o tanque automático. | No toda grieta se resuelve con aceite, y el exceso favorece que el recorte suba con el punzón. |
| Marcas de rodillo en una superficie sensible | Rodillos recubiertos | Rodillos de PU en niveladoras y alimentadores RFS para material pulido, chapado, aluminio, cobre o acero inoxidable; en el servo NC se confirman acabado y presión. | Cambiar de recubrimiento no es un remedio universal. |
La alineación importa, pero con pruebas
Si la tira entra al troquel forzada hacia arriba, hacia abajo o hacia un lado, revise la altura de línea y la línea central del alimentador. Esa hipótesis debe apoyarse en mediciones, no usarse para explicar cualquier defecto. Si el defecto coincide con paradas cortas, vea la guía de microparos en la línea de prensa.
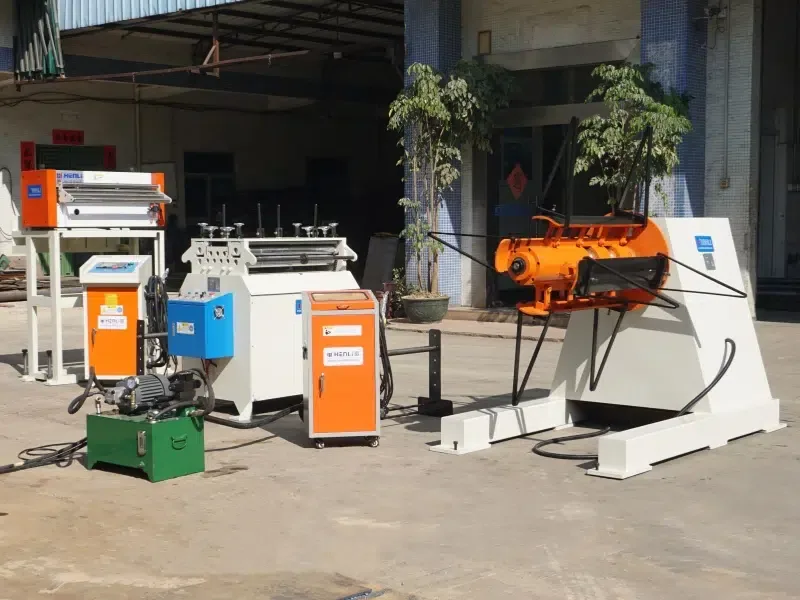
Las correcciones de filo, holgura, geometría y secuencia corresponden a su troquelista. HENLI fabrica en su planta de Dongguan la parte de alimentación de bobina —desbobinado, enderezado o nivelado, avance y lubricación— y la configura para su prensa existente. Si además necesita una prensa, puede recomendarle un fabricante con el que colabora, como GOANWIN.
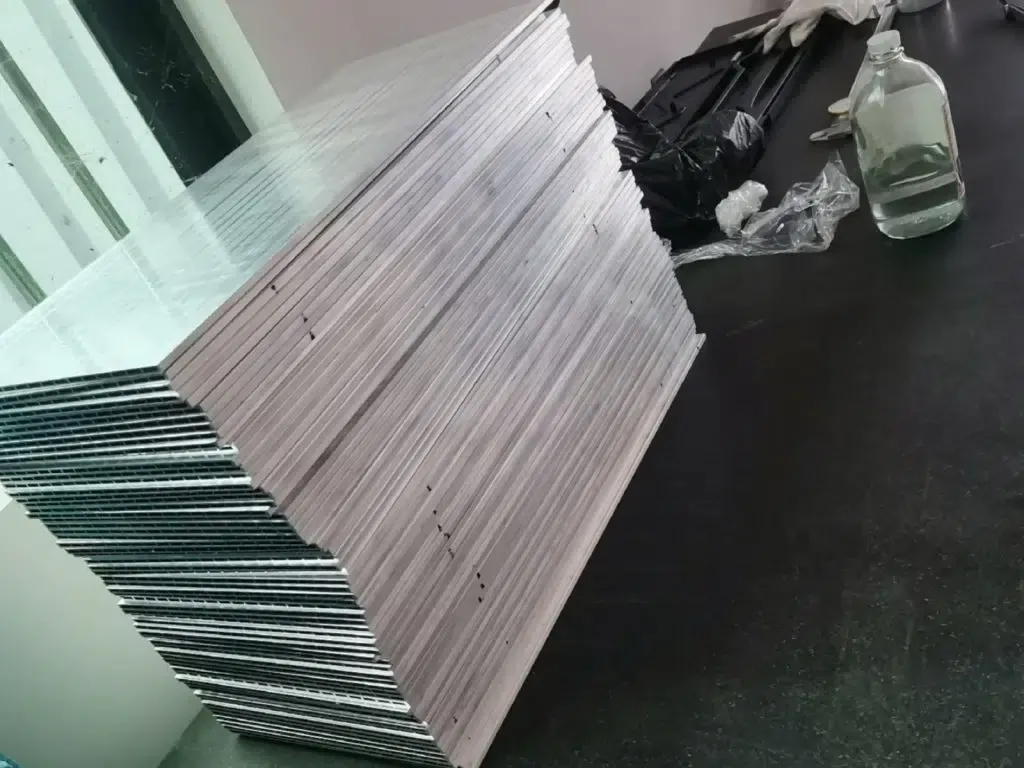
Si el defecto es de planitud, pruebe con sus piezas
En la gama de precisión puede enviar piezas de muestra: HENLI las nivela y le devuelve un video del proceso y los resultados de la inspección, con la onda de borde, la curvatura transversal, la torsión y las marcas comprobadas en la pieza real.
Indique también el límite elástico, la tensión residual, el sentido de la rebaba y el recubrimiento: cambian la fuerza de nivelado y el contacto de rodillos. Para comparar equipos, vea enderezadora TL o niveladora de precisión.
Verifique la corrección antes de liberar la producción
Conserve las muestras afectadas y un registro de la condición de entrada antes de reparar. Si cambian varios ajustes vinculados, documente el cambio completo.
Cinco pasos antes de reanudar
- Aísle el producto afectado. Identifique qué producción puede estar afectada y el último punto conocido con piezas aceptables, según el plan de calidad.
- Registre el cambio aprobado. Vincule el trabajo en la herramienta, los componentes sustituidos, los ajustes y los cambios de material a la revisión de la prueba.
- Inspeccione las piezas resultantes. Use las mismas referencias y métodos en la comparación antes y después, y revise también las características relacionadas.
- Confirme las condiciones de operación previstas. Siga el plan de muestreo y de prueba acordado, y documente interrupciones, defectos que reaparecen y cualquier ajuste adicional.
- Conserve la referencia aceptada. Registre la aprobación y actualice la hoja de ajuste, el plan de inspección o el historial de mantenimiento.
Si la corrección toca la alimentación, documéntela con el registro de prueba inicial. Para relacionar un defecto con una bobina concreta, use la trazabilidad de bobina y lote.
Qué enviar con la consulta
- Plano de la pieza con la característica afectada marcada.
- Fotos generales y de detalle, y mediciones reales.
- Grado y lote del material, espesor y ancho.
- Modelos de prensa y alimentador, y versión del troquel.
- Paso, golpes por minuto y lubricante.
- Frecuencia del síntoma y cambios recientes.
- Punto del proceso donde el defecto se hace visible por primera vez.
Las fotos ayudan a localizar el problema, pero no sustituyen las mediciones ni los registros de máquina y troquel. Si parece un problema de alimentación, incluya todo el recorrido, desde la preparación de la bobina hasta la entrada al troquel.
Preguntas frecuentes
Las dudas más comunes sobre defectos de estampado y qué parte depende de la línea.
¿Cuáles son los defectos más comunes en piezas estampadas?
Las categorías habituales son rebabas, grietas, arrugas, recuperación elástica, alabeo o torsión, errores dimensionales, rayas, gripado y abolladuras. Los límites de aceptación salen del plano de la pieza y de los requisitos de calidad.
¿Por qué salen rebabas en las piezas estampadas?
Las causas más frecuentes son un filo gastado o mellado y una holgura entre punzón y matriz excesiva, insuficiente o desigual. Esa holgura puede venir de la fabricación o el montaje del troquel, de la precisión de la prensa, de la instalación o de un espesor distinto del previsto.
¿Cuánta rebaba es aceptable en una pieza estampada?
La que indiquen el plano, la especificación de borde y el método de inspección acordados para esa aplicación. Un porcentaje general del espesor no sustituye la condición de borde requerida, la función de ensamble ni los requisitos de seguridad.
¿Qué hago si al corregir las arrugas aparecen grietas?
Es un equilibrio conocido: aumentar la fuerza del pisador puede reducir las arrugas, pero también eleva el riesgo de fractura. Revise la retención y el flujo del material en conjunto y valide cada cambio frente a los dos defectos, no solo frente al que se veía.
¿Qué es la recuperación elástica y cómo se compensa?
Es la diferencia entre la forma que la pieza tenía en la herramienta y la que adopta al descargarse, por ejemplo un ángulo de doblez que se abre. Tras comprobar si el error es repetible, puede compensarse en la herramienta, con un reacuñado o con cambios de proceso. No dé por hecho que un material de menor módulo elástico la reduzca.
¿Un alimentador servo corrige los defectos de estampado?
Solo los relacionados con el avance de la tira, y únicamente si está bien seleccionado y verificado. No repara un filo gastado, no cambia la conformabilidad del material ni quita todas las causas de recuperación elástica o de daño superficial.
¿Cómo sé si las rayas vienen del alimentador o del troquel?
Localice el primer punto del proceso donde la marca está presente y compare su dirección, posición y repetición con las superficies de contacto correspondientes. Haga esta inspección bajo los procedimientos de resguardo y control de energía de su planta, nunca con la línea en marcha.
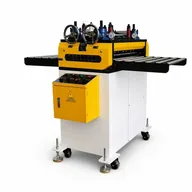
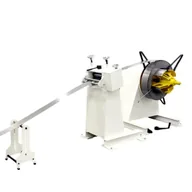
Enderezar, nivelar, alimentar y lubricar
Modelos, rangos de trabajo y fotos de máquinas reales en cada página.
¿El defecto apunta a la bobina o a la alimentación?
Envíe los datos del material, los modelos de prensa y alimentador, el paso, los golpes por minuto y fotos del recorrido de la tira. HENLI revisa la parte de alimentación de bobina y le propone el equipo que corresponda para su prensa existente.
- Plano de la pieza con la característica afectada marcada
- Fotos y mediciones reales de la pieza y de la tira
- Material, espesor, ancho, paso y golpes por minuto
- Modelos de prensa y alimentador, y estación donde aparece primero