01
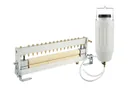
Sistema neumático completo
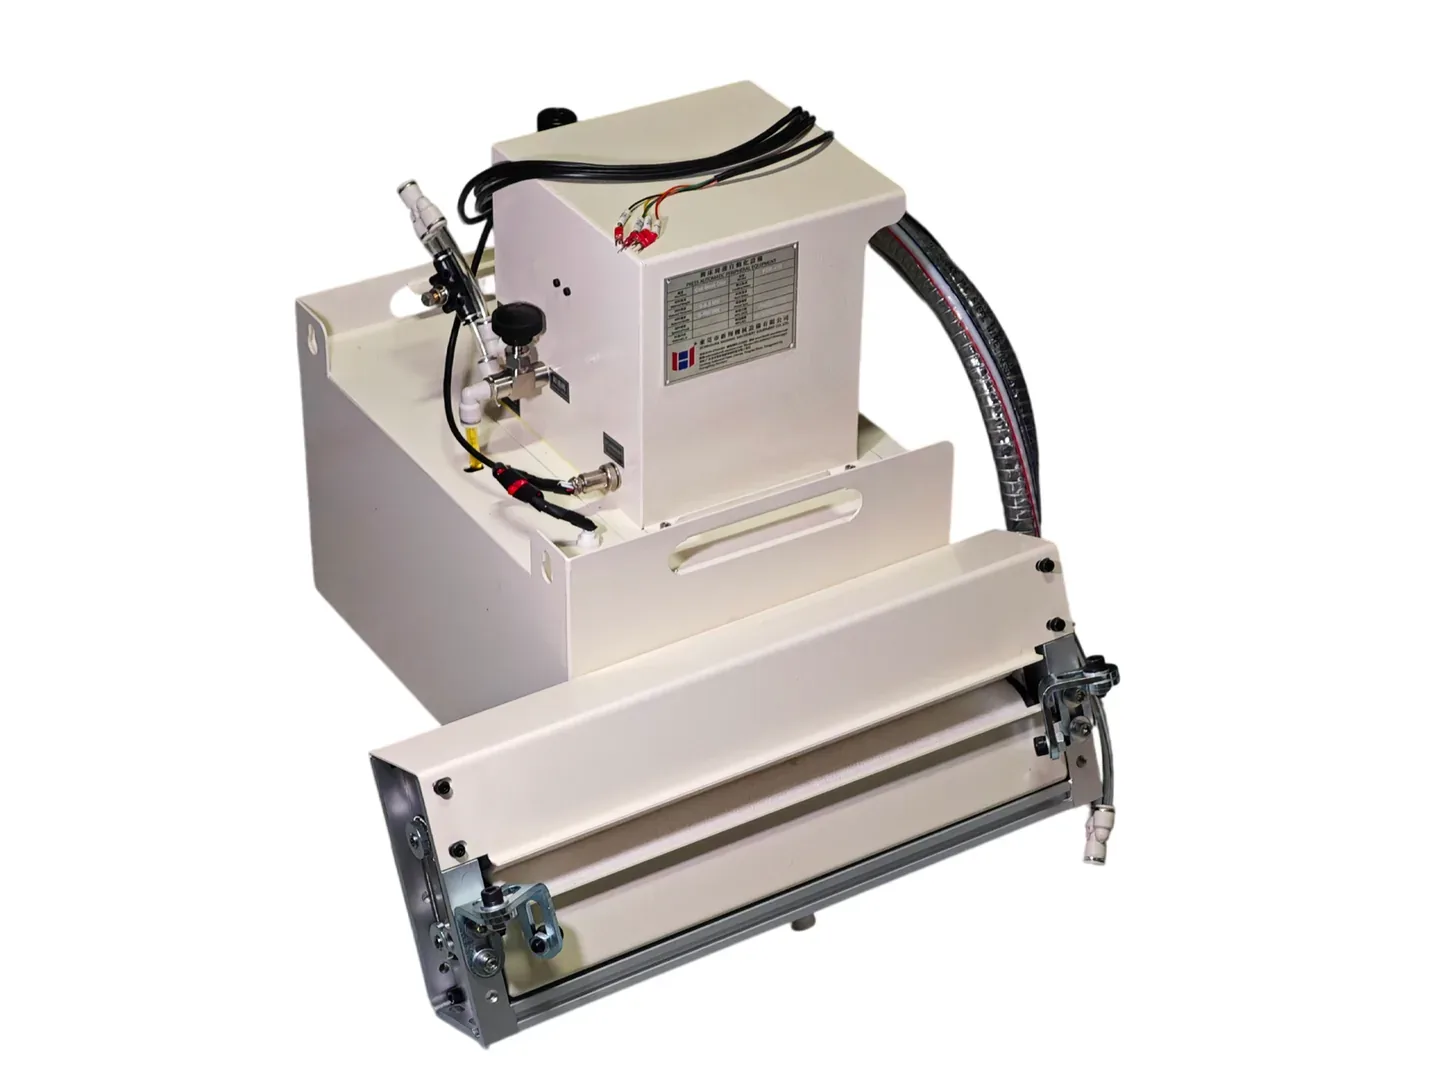
El tanque neumático alimenta el cabezal de rodillos y una manguera de retorno independiente devuelve el excedente al mismo tanque.
Alimentadores 3 en 1
Desbobinado, enderezado y alimentación servo en una sola máquina compacta.
Desbobinadores enderezadores 2 en 1
Desbobinado y enderezado en un solo bastidor; el alimentador va aparte.
Desbobinadores
De soportes ligeros a hidráulicos pesados, de doble cabezal y horizontales.
 Desbobinador ligero CRBaja inercia
 Desbobinador compacto para flejeFleje estrecho
 Desbobinador manual MTSin motor
 Desbobinador estándar MTUso general
 Desbobinador hidráulico pesadoAlta carga
 Desbobinador con carro de cargaCarga asistida
 Desbobinador doble cabezalContinuidad
 Desbobinador horizontal de bobinaTensión mínima
 Desbobinador horizontal de alambre WTAlambre
Enderezadoras y niveladoras
Enderezado y nivelado de precisión, del fleje delgado al material grueso.
 Enderezadora TLSerie TL / TL-A
 Enderezadora pesada BTLSerie BTL
 Niveladora tipo STUS-200 / 300 / 400
 Niveladora tipo UJMU-200 / 300 / 400
 Niveladora de precisión SSLFamilia SSL
 Niveladora de doble etapa DSLDSL-100 / 200 / 300 / 400
 Niveladora 6-HiEstructura 6-Hi
 Niveladora compacta DPLDPL-100 / DPL-200
Alimentadores para prensa
Servo NC, neumáticos, de rodillos, de pinza, de engranajes y zigzag.
 Alimentador servo NCServo NC · flexible
 Alimentador neumático AFNeumático AF · sencillo
 Alimentador de rodillos RFSRodillos RFS · mecánico
 Alimentador servo GCD de alta velocidadServo GCD · ciclo rápido
 Alimentador doble servo GCHDoble servo GCH · laminaciones
 Alimentador servo zigzagServo de 2 ejes · ahorro
 Alimentador de pinza HGPinza HG · tira estrecha
 Alimentador de engranajes GCFEngranajes GCF · paso fijo
 Alimentador automático de formatosFormatos · material apilado
Rebobinadores de tira y terminales
Recogen en rollo la tira terminada, el esqueleto o los terminales.
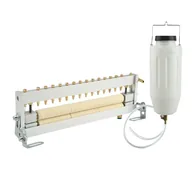
Lubricadores de lámina
Aceitan la tira o la lámina antes del estampado, por una o dos caras.
Equipos auxiliares para prensas
Chatarra, película protectora, seguridad y apoyo de la prensa.
 Cortador de chatarra SKHResiduo continuo
 Unidad de aspiración XFResiduo suelto
 Transportador vibratorio serie FRecortes bajo la prensa
 Rebobinador de tira MTResiduo en rollo
 Rebobinador de película PFRPelícula o papel soporte
 Despegador de películaPelícula en línea
 Cortina de luz QPZAcceso a la prensa
 Resguardos de seguridadBarrera física
 Soportes antivibratorios S78-10Apoyo de la máquina
Los rodillos de fibra absorbente aceitan las dos caras de la tira antes del estampado. Un tanque neumático alimenta el cabezal y una manguera de retorno independiente devuelve el excedente al mismo tanque.
Cómo funciona el lubricador neumático con recirculación
Demostración de 36 segundosUn accesorio compacto para su línea de prensa.
Monte el cabezal de rodillos de fieltro antes del troquel. El tanque se coloca junto a la prensa, con sus mangueras de suministro y de retorno.
Instalación de ejemplo con el cabezal de rodillos de fieltro de lana; el montaje se adapta a su prensa y a su altura de línea.
Vea primero el sistema neumático completo y después, de cerca, el cabezal de rodillos y sus fundas de fibra absorbente.
El tanque neumático alimenta el cabezal de rodillos y una manguera de retorno independiente devuelve el excedente al mismo tanque.
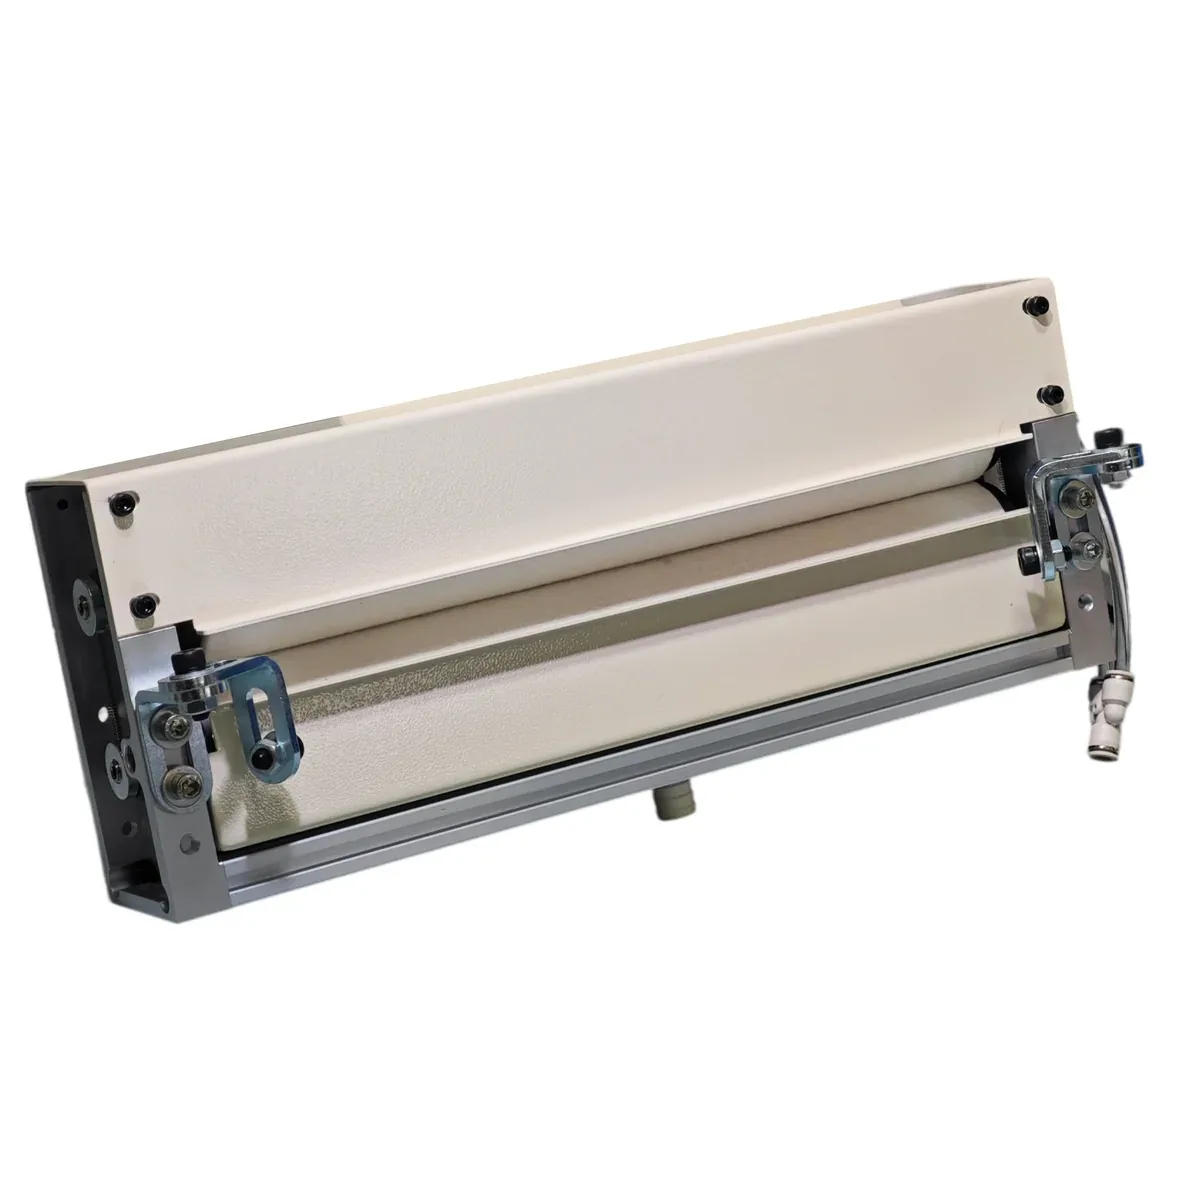
Los rodillos de fibra superior e inferior están en contacto con las dos caras de la tira. Las patas de montaje regulables permiten colocar el cabezal en el recorrido del material.
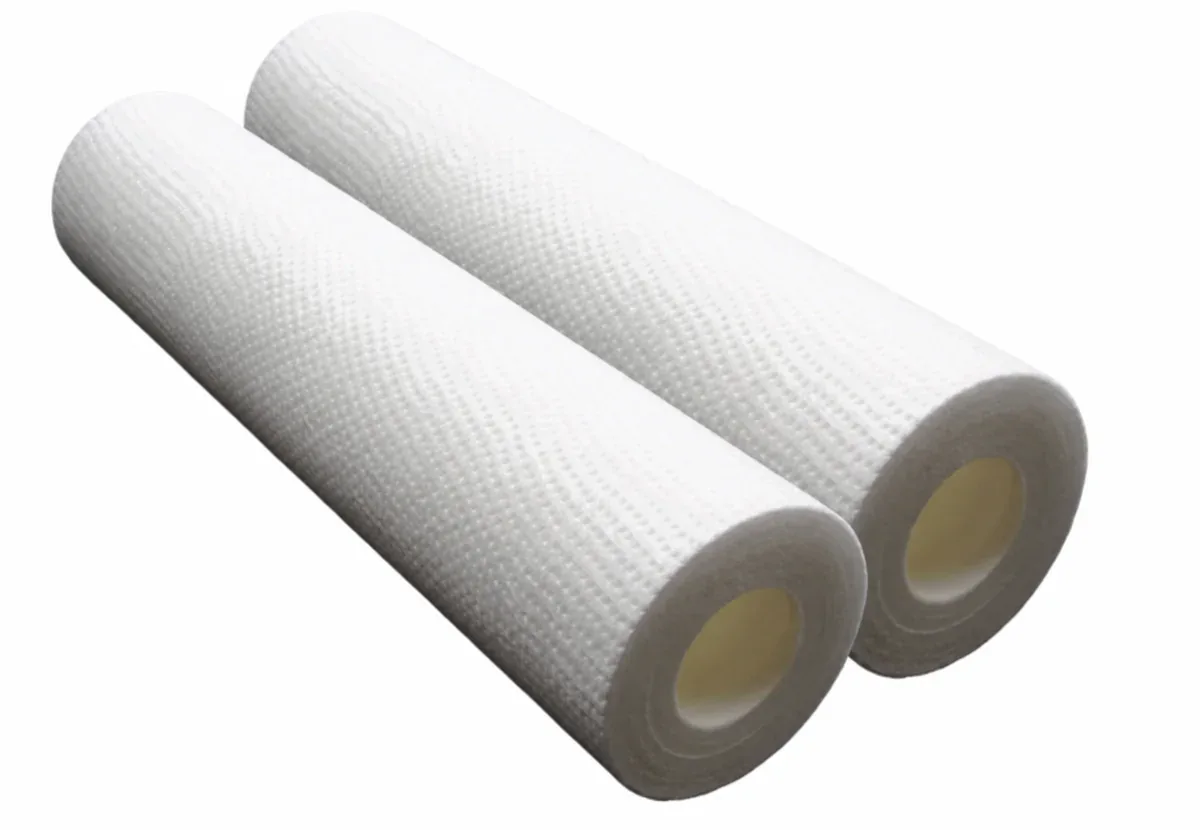
Las fundas absorbentes sustituibles retienen el lubricante y lo transfieren a la tira por contacto directo.
HENLI fabrica este lubricador automático en su propia planta de Dongguan (China). También llamado lubricador neumático de tira, aceitador neumático de bobina o sistema de lubricación accionado por aire para prensas de estampado, combina un tanque de aceite neumático con recirculación y un cabezal de rodillos de fibra absorbente. El cabezal se monta en el recorrido de la tira, antes del troquel, y el tanque se coloca junto a la prensa. Una manguera de suministro lleva el aceite a los dos ejes de rodillo y otra manguera, independiente, devuelve el excedente desde la bandeja inferior al mismo tanque.
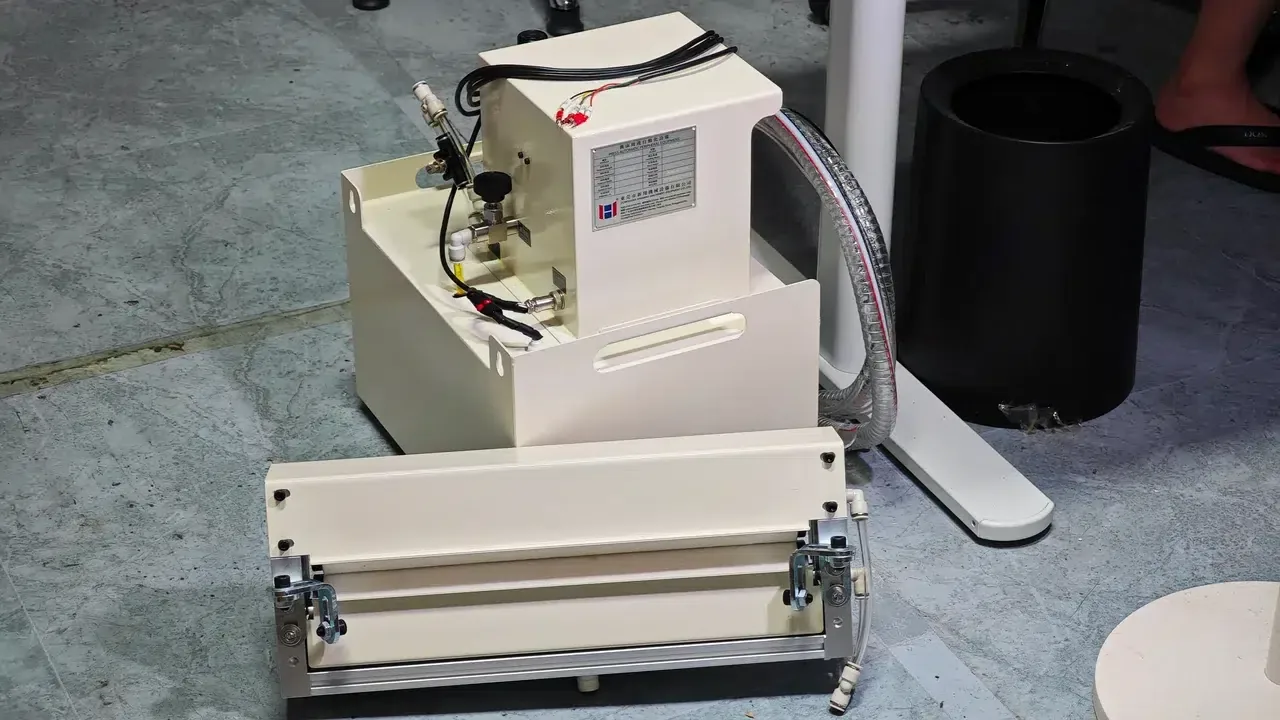
La animación del inicio sigue el circuito completo del aceite. Estos cinco pasos explican cómo trabajan juntos el tanque, el cabezal de rodillos y la manguera de retorno.
Con el sistema parado, abra el tapón de llenado grande y añada el lubricante. Cierre el tapón antes de iniciar el suministro de aceite.
Conecte el aire comprimido externo al regulador y ajuste la temporización del aceitado. Una salida de aceite independiente alimenta el cabezal de rodillos.
Las conexiones laterales llevan el aceite a los ejes de los rodillos superior e inferior y a sus fundas absorbentes.
La tira avanza entre los dos rodillos impregnados antes de entrar en el troquel de estampado.
La bandeja inferior drena por una manguera de retorno hasta el racor situado junto al tapón de llenado del mismo tanque. El excedente vuelve a circular en lugar de caer al suelo.
El tanque neumático con recirculación puede combinarse con distintos cabezales de rodillos. La configuración principal usa fundas de fibra absorbente; también se ofrecen rodillos de fieltro de lana estándar.
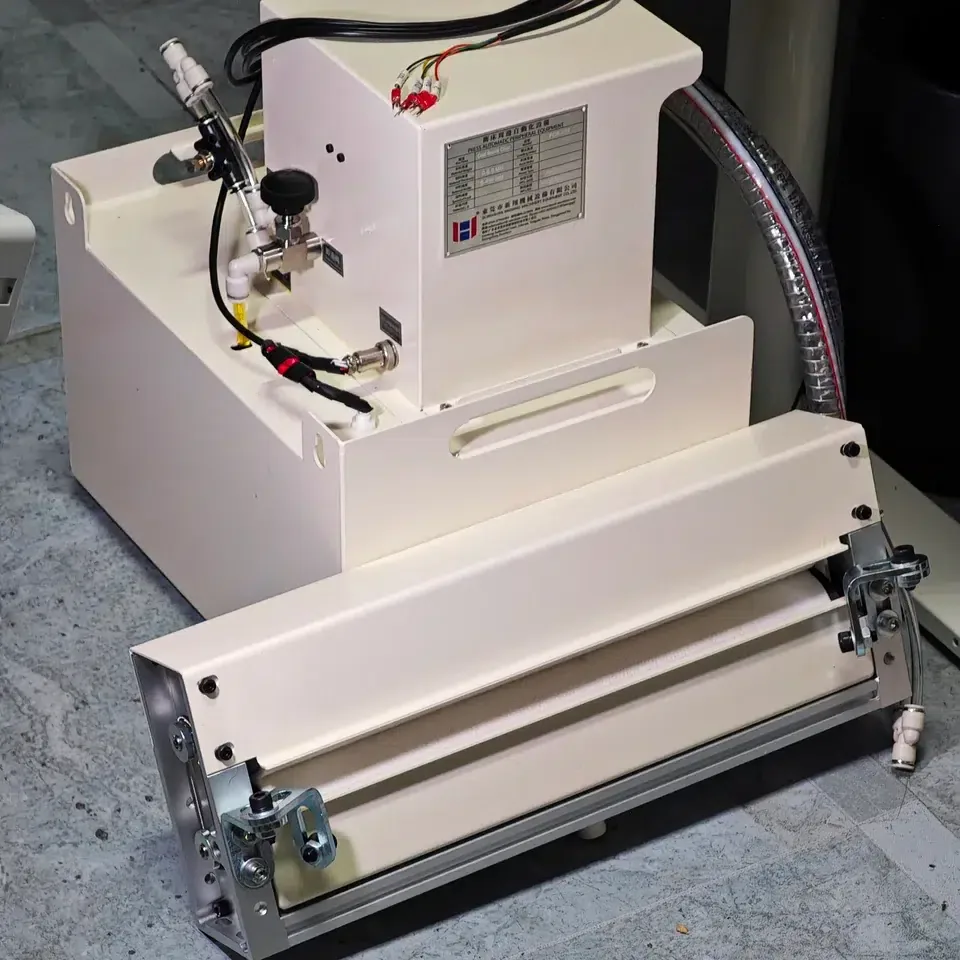
Las fundas continuas, de color crema, van alojadas bajo las protecciones superior e inferior. Las conexiones laterales alimentan los dos ejes de rodillo y la bandeja inferior recoge el excedente para su retorno.
Aplicación típica: estampado de alta velocidad de terminales y conectores electrónicos en tira de cobre, donde se necesita una película fina y uniforme sin la niebla que genera la pulverización.
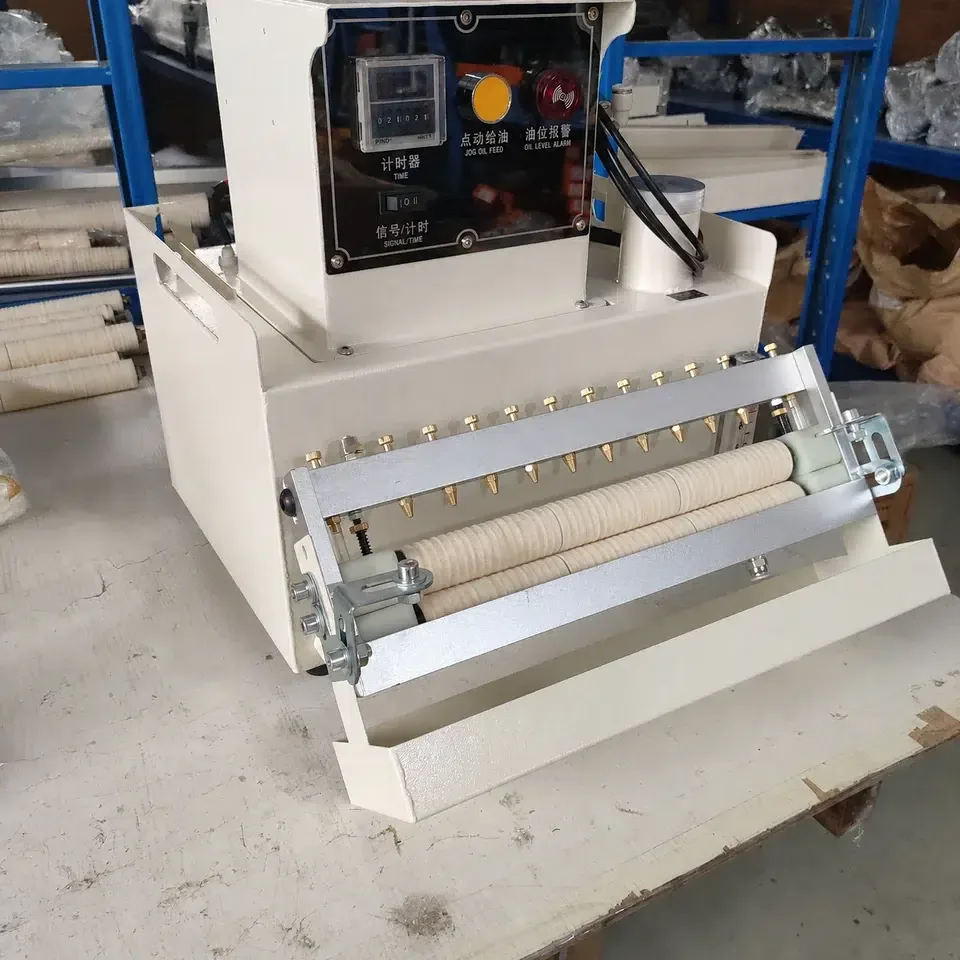
El distribuidor de goteo superior moja el rodillo de fieltro superior y el aceite escurre hasta el inferior. Las dos superficies de fieltro aceitan la tira a su paso. La canaleta inferior recoge el excedente para devolverlo al tanque neumático.
La construcción de los rodillos y el reparto del aceite son distintos en cada cabezal. Al elegir la configuración, confirme el ancho útil, el espesor de la tira, el lubricante y la disposición de montaje.
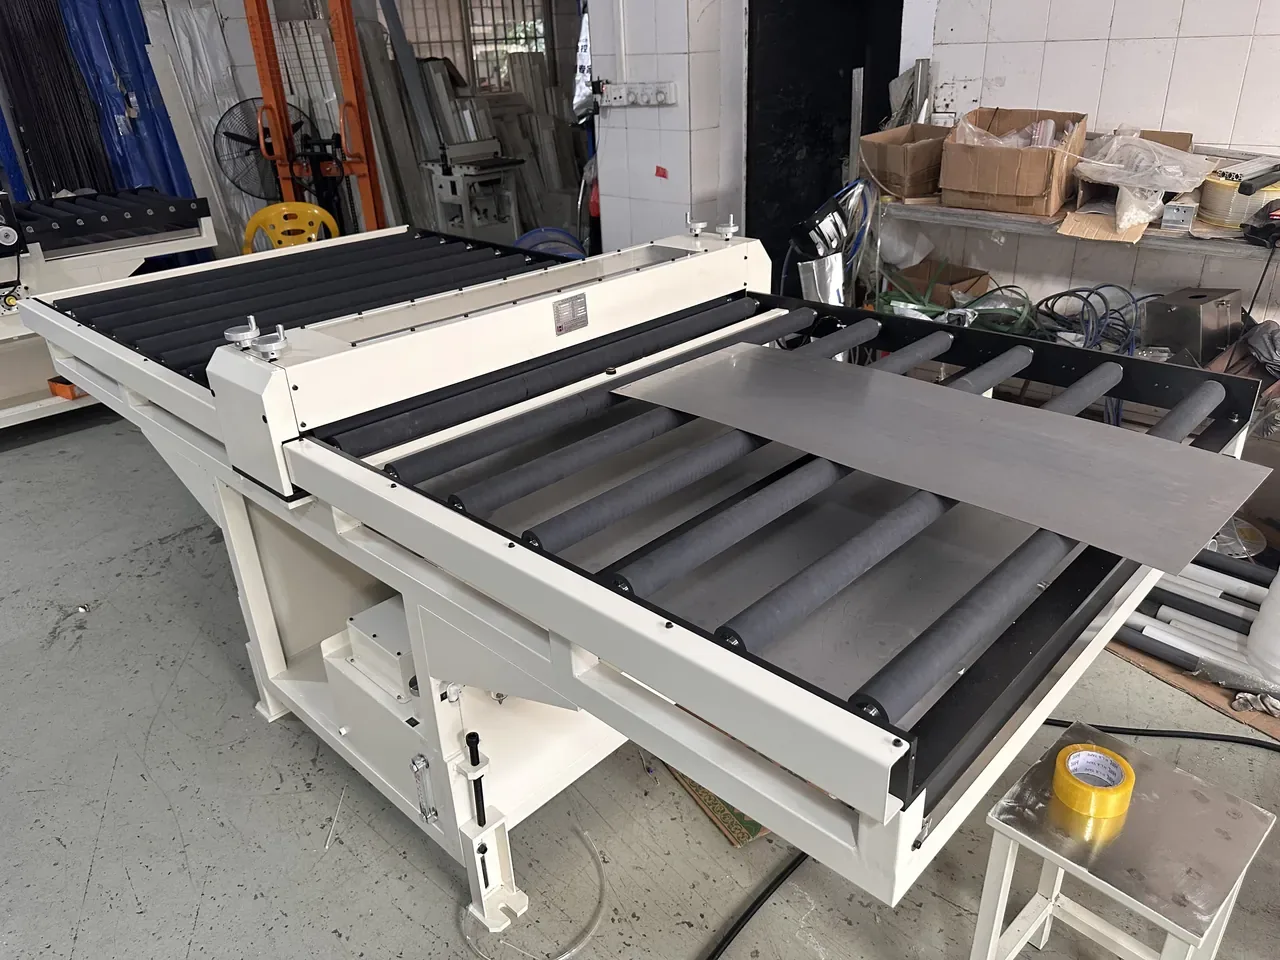
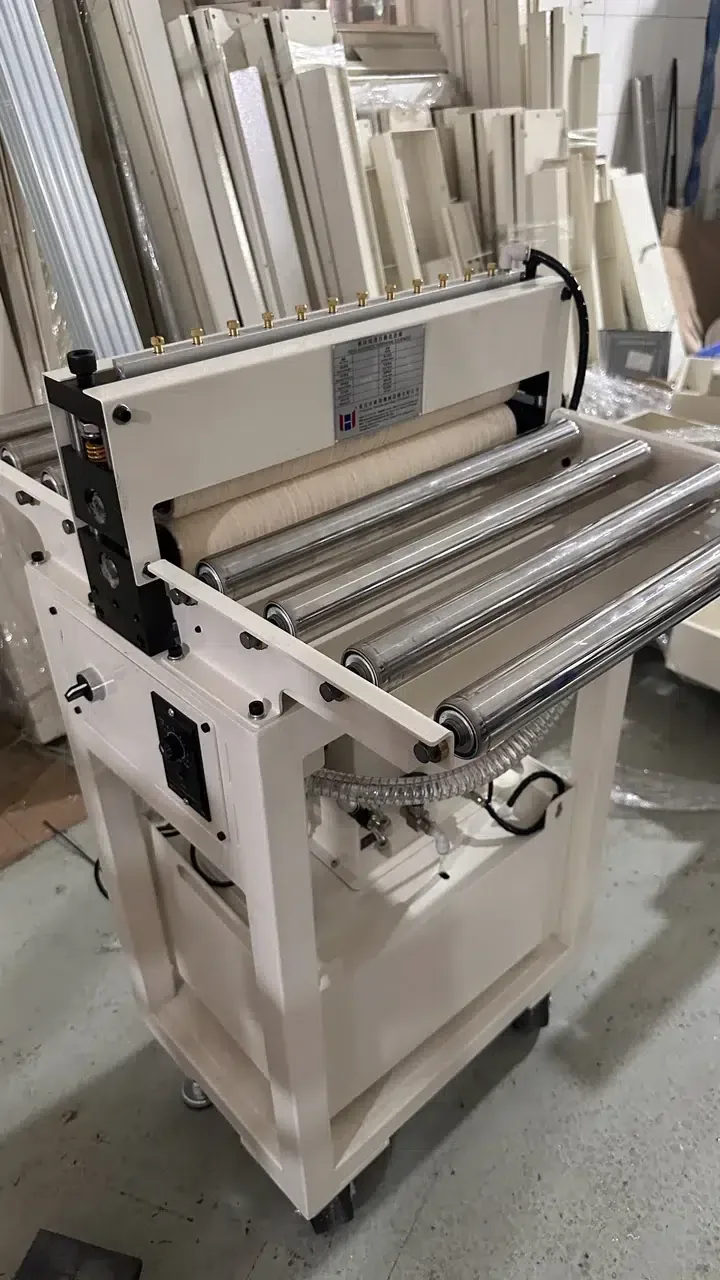
La circulación neumática de aceite también puede configurarse con un lubricador doble cara para lámina. Las piezas cortadas pasan por los rodillos de aceitado y vuelven al lado de carga para retirarlas antes del conformado.
La mesa de rodillos soporta y guía cada pieza. Elija esta disposición para láminas y discos que se cargan uno a uno.
Los tamaños de la serie CT corresponden al ancho útil del cabezal: el sistema neumático usa los mismos cabezales que nuestros lubricadores de bobina CT. Elija un cabezal que cubra el ancho de su tira y ajuste el diámetro y el material del rodillo al espesor y al lubricante.
| Modelo | Ancho útil | Modelo | Ancho útil |
|---|---|---|---|
| CT65 | 65 mm | CT200 | 200 mm |
| CT80 | 80 mm | CT250 | 250 mm |
| CT100 | 100 mm | CT300 | 300 mm |
| CT150 | 150 mm | CT1200 | 1200 mm |
Anchos útiles a medida. La configuración final depende del espesor de la tira, del lubricante y de la disposición de montaje.
Estos tamaños de cabezal CT para tira no definen la mesa de aceitado para lámina, que se selecciona aparte.
| Cabezal | Diámetro | Espesor de tira |
|---|---|---|
| Fibra absorbente | Ø70 mm | 0,1–3,0 mm |
| Fieltro de lana estándar | Ø32 mm | 0,1–3,0 mm |
| Fieltro de lana grande | Ø50 mm | Más de 3,0 y hasta 6,0 mm |
| Material más grueso | — | Más de 6,0 mm, bajo consulta |
| Capacidad del tanque | 20 L |
|---|---|
| Alimentación de control | 24 V DC · 3 W |
| Presión de trabajo | 0,1–0,8 MPa |
| Dimensiones del tanque | 400 × 300 × 200 mm |
| Conjunto completo | 400 × 300 × 450 mm |
Datos de la unidad neumática mostrada y de la familia de cabezales CT. Dimensiones: largo × ancho × alto. Ver la serie completa de lubricadores de bobina CT.
Vea los mandos y el circuito del aceite, el cabezal de fibra en una línea de tira en producción y la mesa para lámina.
Muestra la preparación del tanque neumático, los modos de control, la línea de suministro y el retorno del excedente.
Ver en YouTubeEl cabezal de fibra con protección lubrica la tira en una instalación de alimentador y prensa en funcionamiento.
Ver en YouTubeLas piezas sueltas pasan por el lubricador de lámina y vuelven al lado de carga para retirarlas.
Ver en YouTubePulse una imagen para cargar el video de YouTube aquí mismo.
Los mandos del tanque, el regulador de aire y el conjunto de rodillos, además de la mesa para láminas y discos.
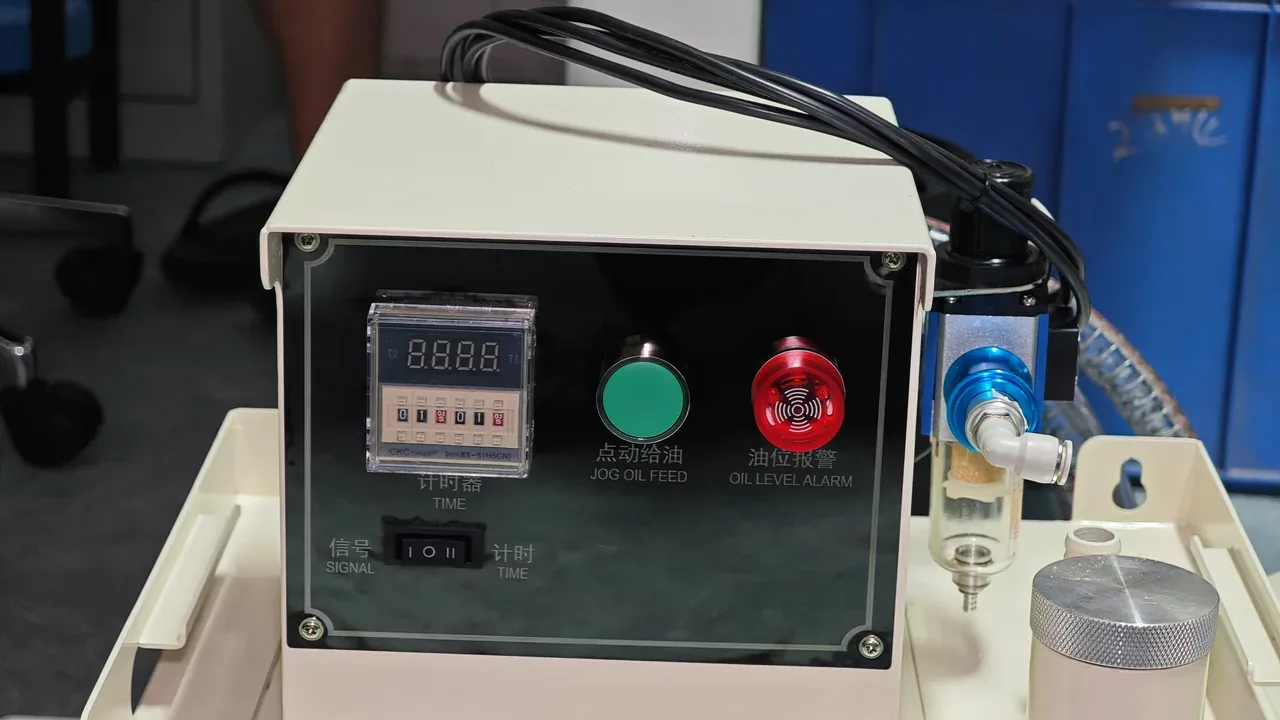
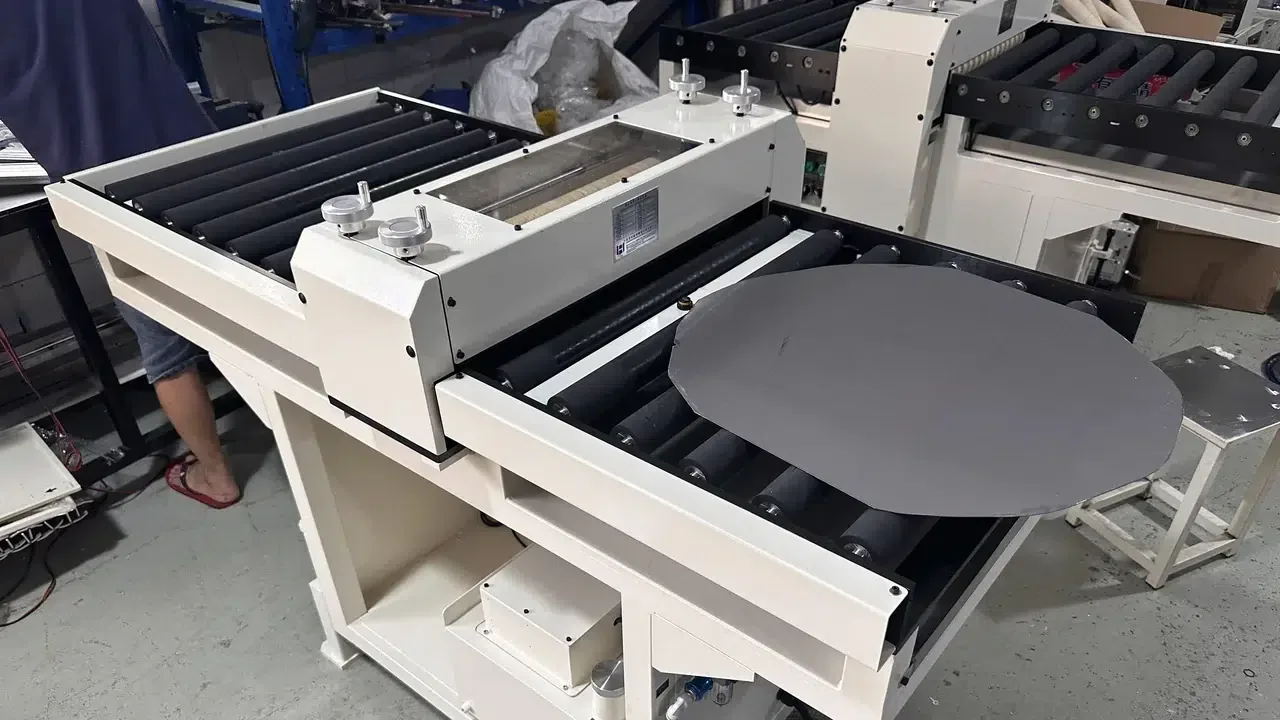
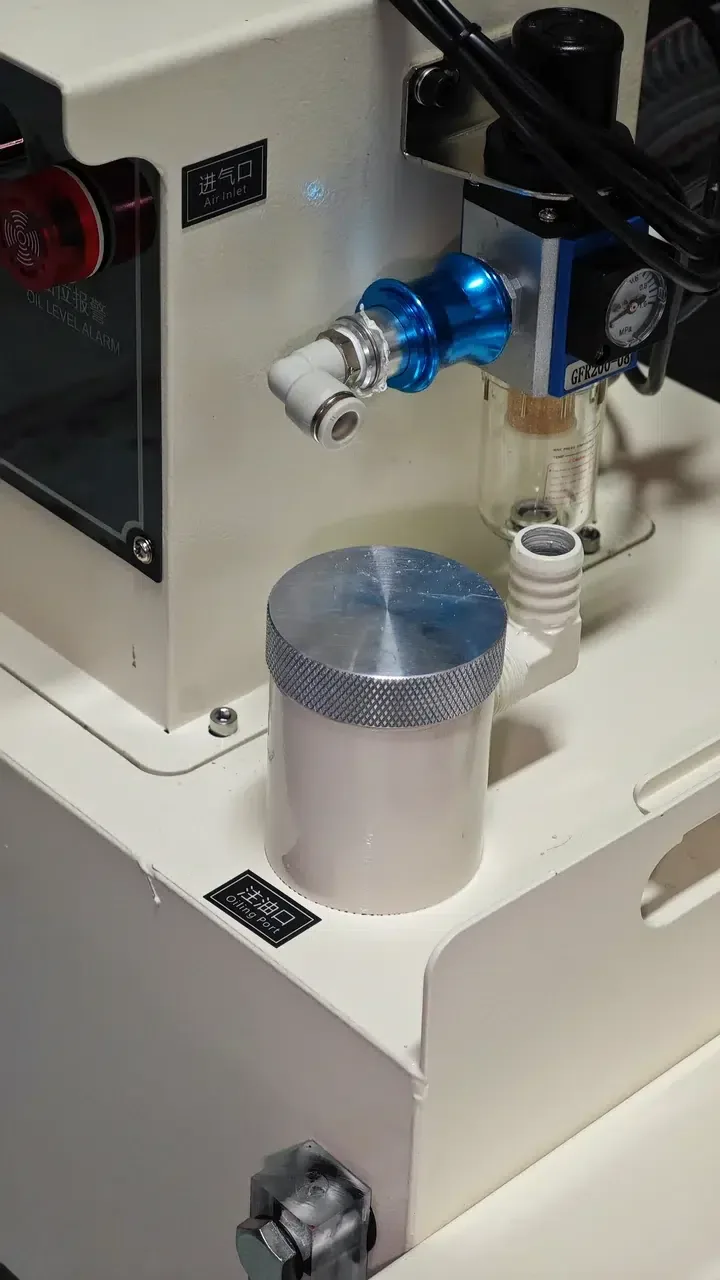
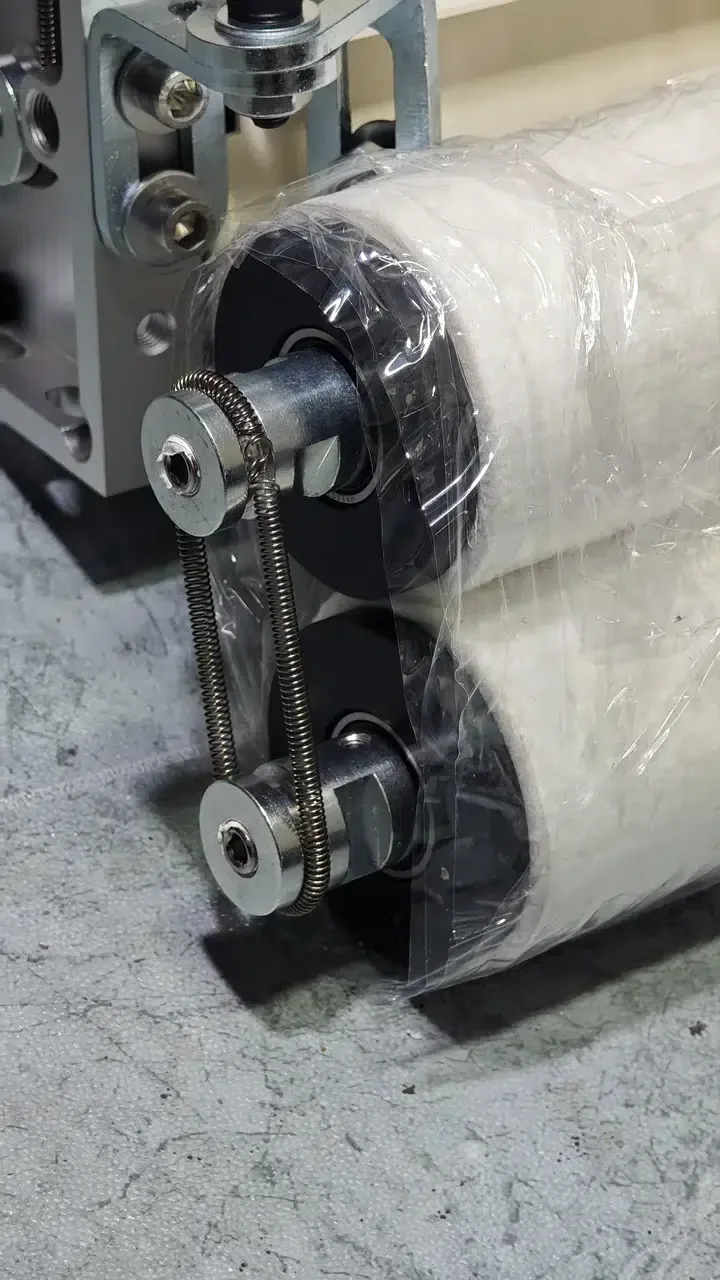
Ajuste el circuito de aceite, el cabezal de rodillos y el manejo de las piezas al material real y a la disposición de su prensa.
¿Busca un lubricador neumático en venta? HENLI es fabricante: construimos estos sistemas en nuestra propia fábrica de Dongguan (China), los vendemos a precio de fábrica y tenemos en almacén los cabezales CT y los accesorios de montaje, de modo que el sistema puede enviarse en un plazo de 3 días desde la recepción del pago. Indíquenos el material, el lubricante y el espacio de montaje disponible, y le confirmaremos el ancho útil, la opción de rodillo y la unidad neumática para su aplicación.
Adaptamos el ancho del cabezal, la altura de montaje y las mangueras a su prensa existente. Envíenos fotos del espacio de montaje y le propondremos la instalación.
Solicitar cotización Enviar fotos por WhatsApp Ver especificacionesWhatsApp +852 6050 5427 · [email protected]
Equipos HENLI complementarios para el manejo de bobina, la alimentación, el enderezado y la lubricación.
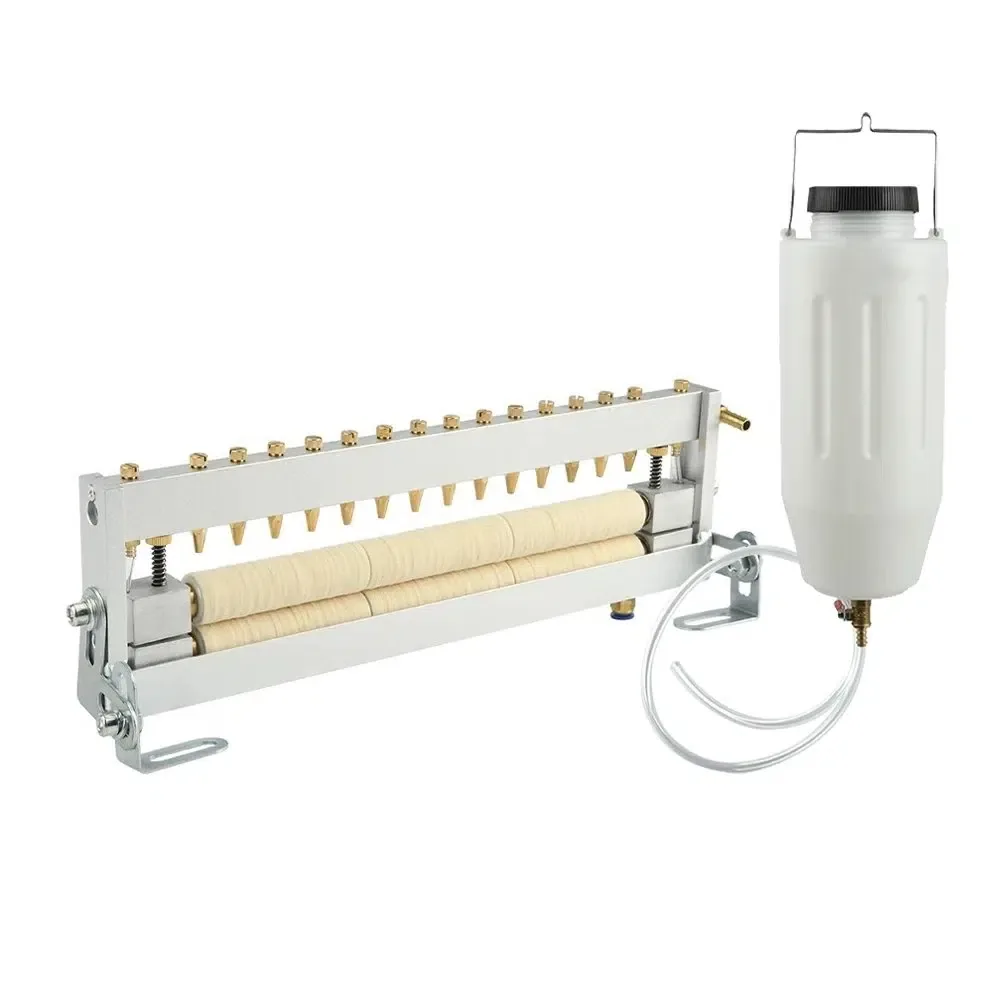
Lubricación de la tira por goteo, sin bomba ni electricidad, antes del estampado, el conformado o la alimentación.
Ver ficha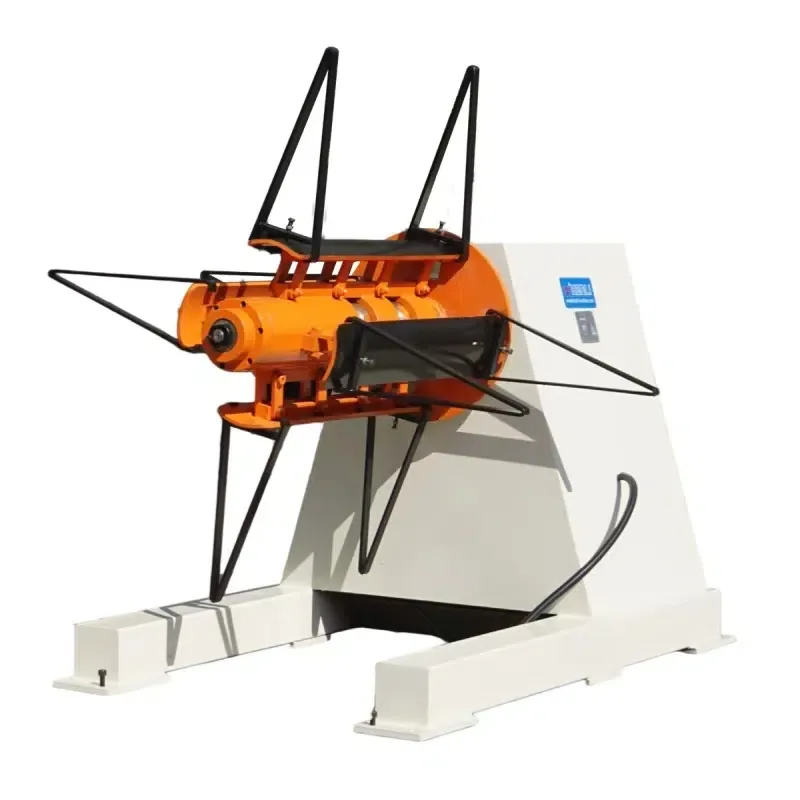
Desbobinado motorizado y manual para estampado, perfilado, corte láser y cizallado.
Ver ficha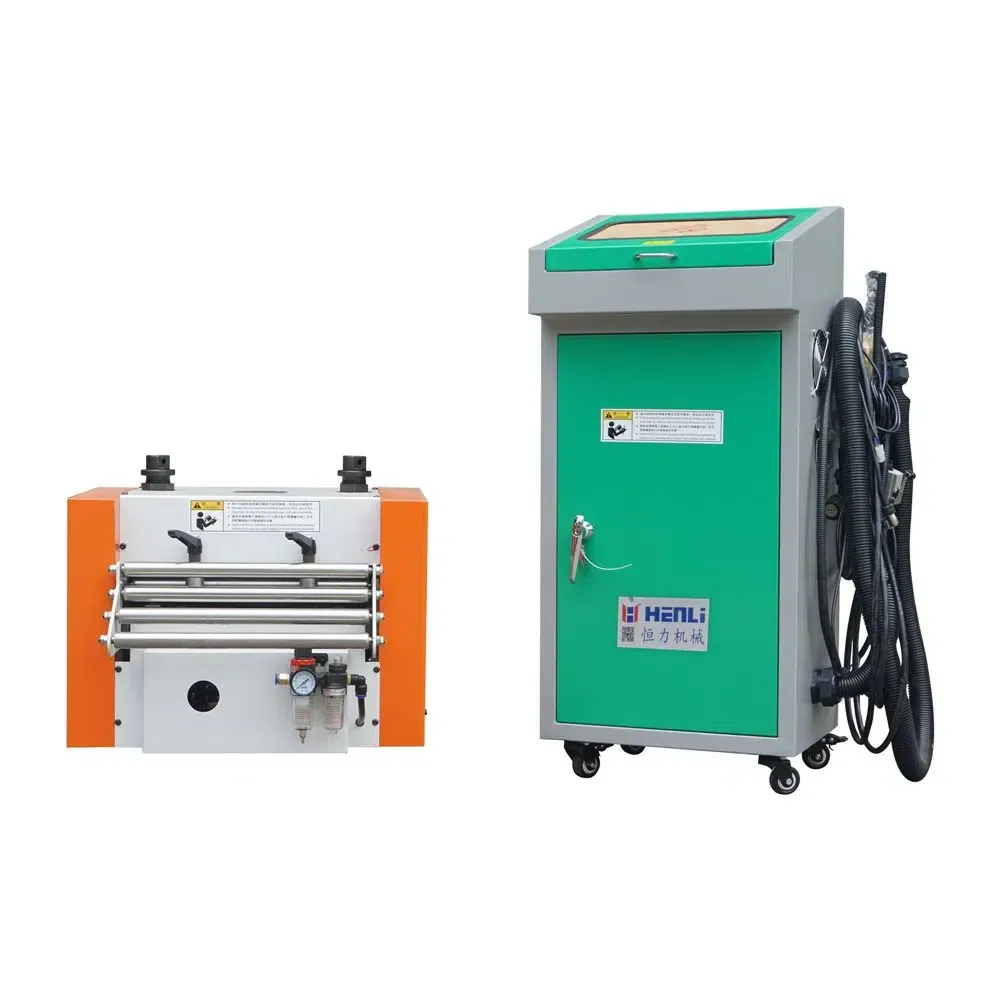
Alimentación servo por rodillos de alta precisión para automatizar prensas y punzonadoras.
Ver ficha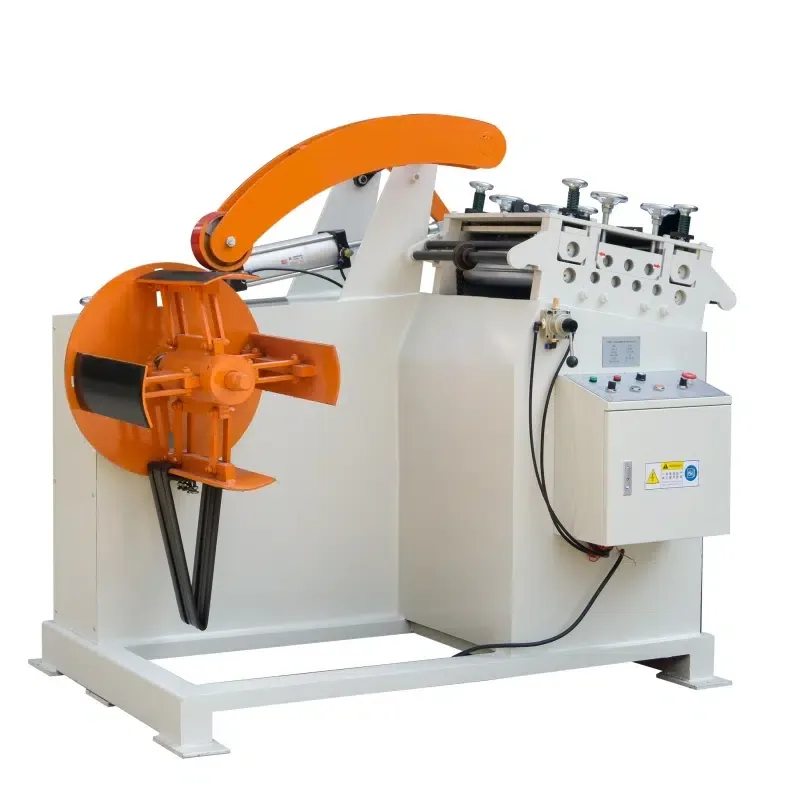
Desbobinado y enderezado compactos para tira de 0,35 a 3,2 mm en líneas de estampado.
Ver ficha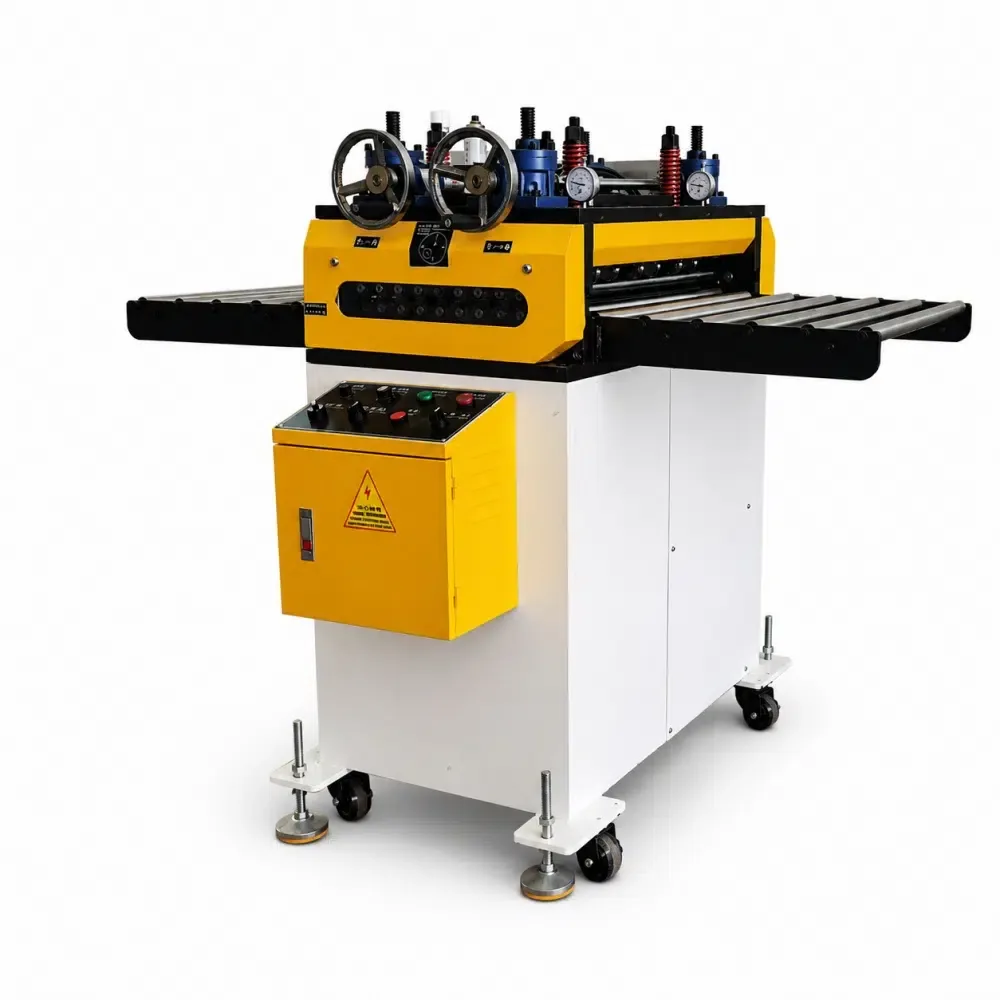
Nivelado de precisión para tira y lámina cortada cuando importan la planitud y la protección de la superficie.
Ver ficha