Línea configurable para núcleos de motor

Línea de alta velocidad para laminaciones de motor eléctrico

Línea de bobina a prensa para estampar laminaciones de estator, rotor, EI/UI y núcleos electromagnéticos de acero al silicio. Según el ancho de tira, el paso, la velocidad de la prensa, la superficie del material y el control a la salida, puede usar alimentación doble servo, servo simple de alta velocidad, de engranajes o de pinza.

  • UsoAutomatización de bobina a prensa para laminaciones de motor y electromagnéticas
  • MaterialTira de acero al silicio o acero eléctrico
  • RutaDesbobinado → lazo → nivelado S/U → alimentación → estampado → tracción opcional → corte de chatarra
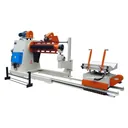
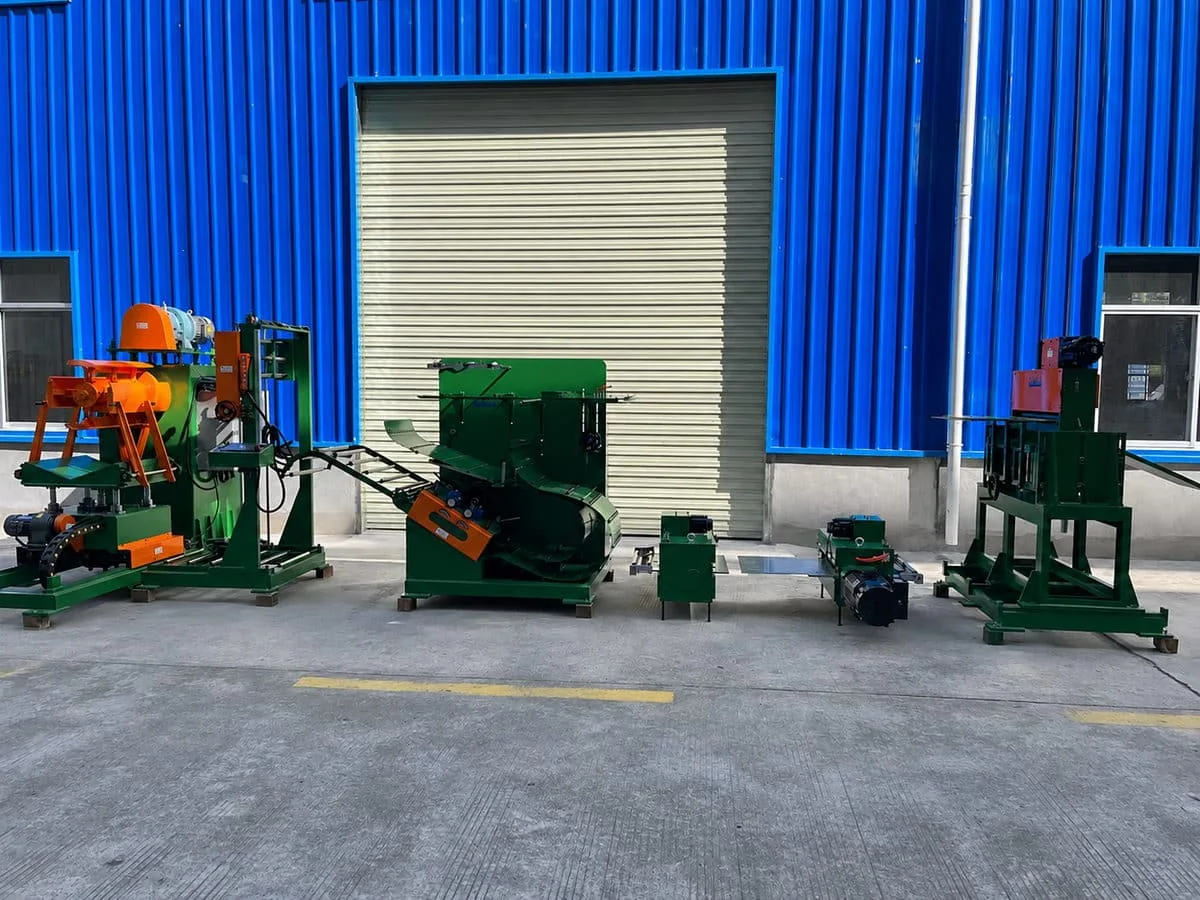
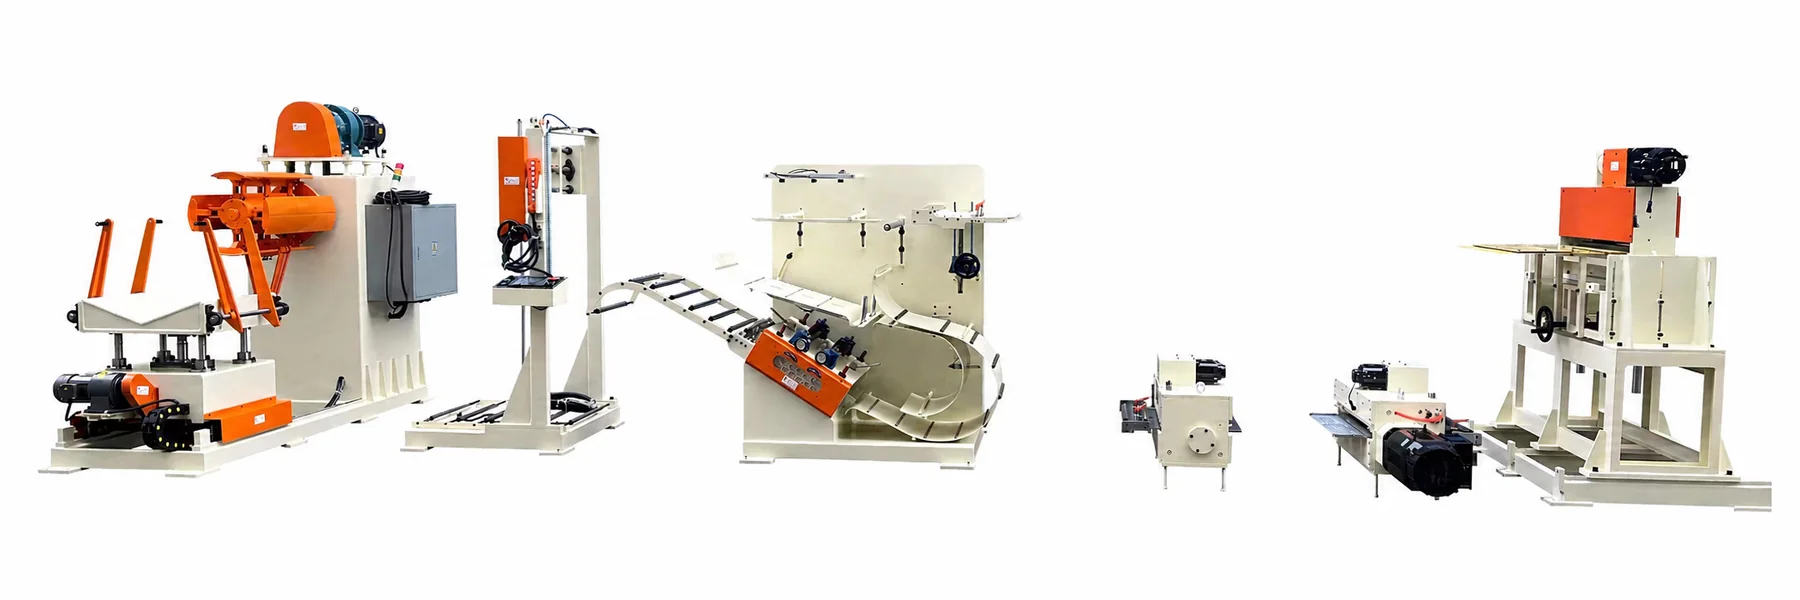
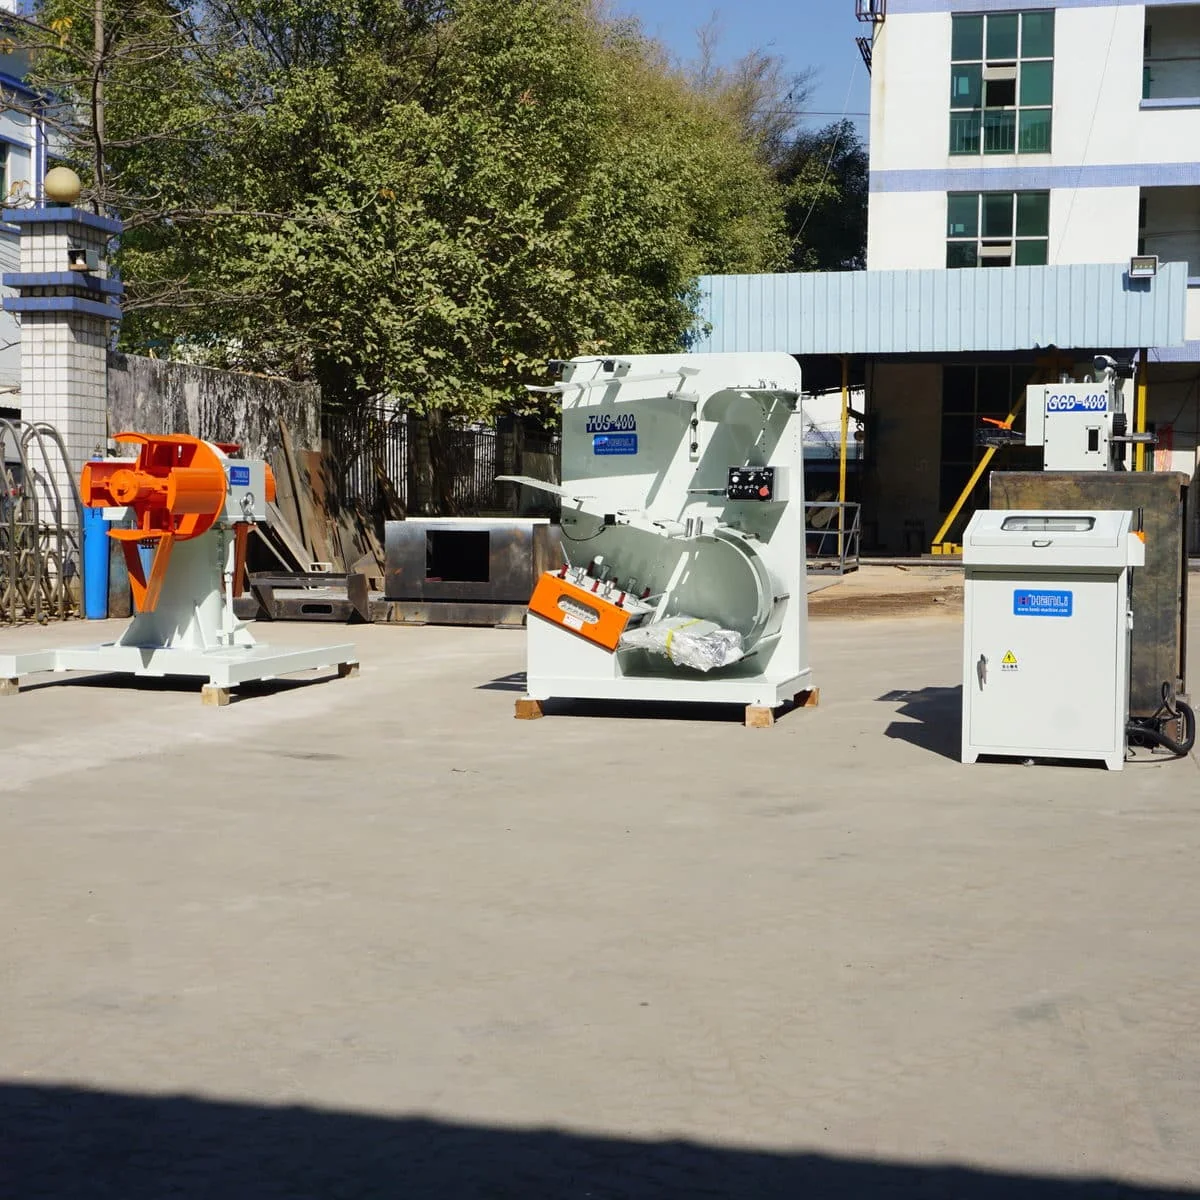
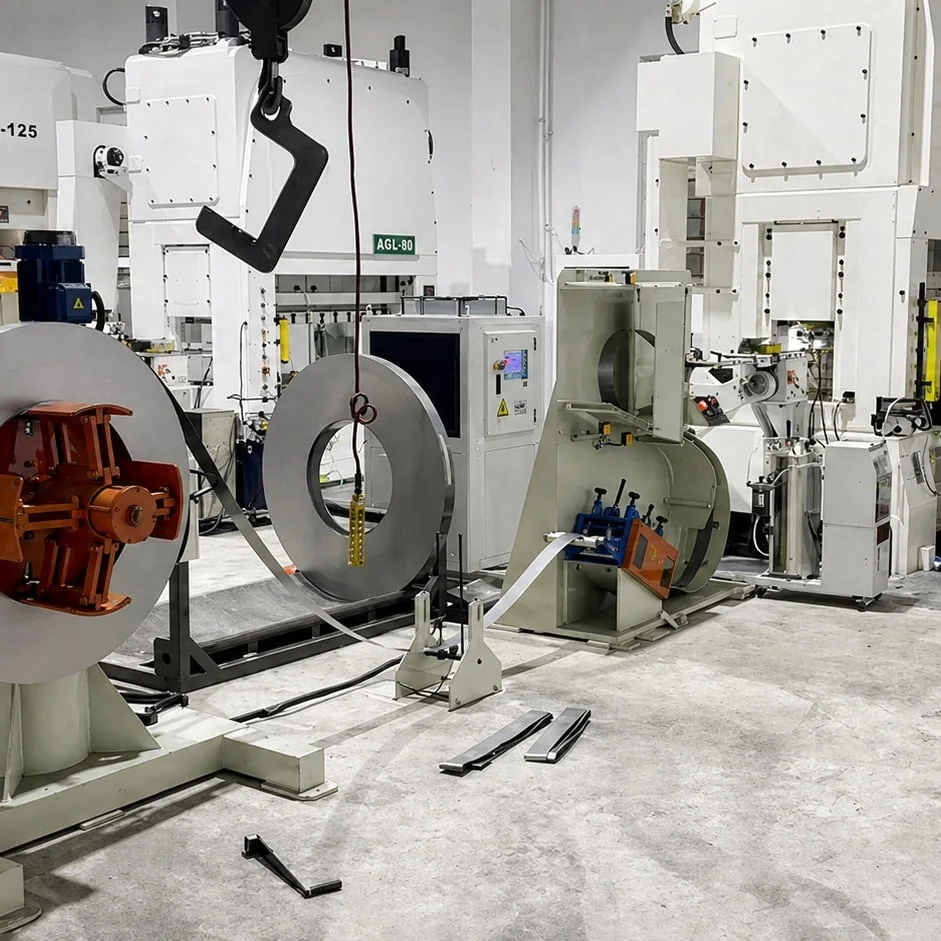
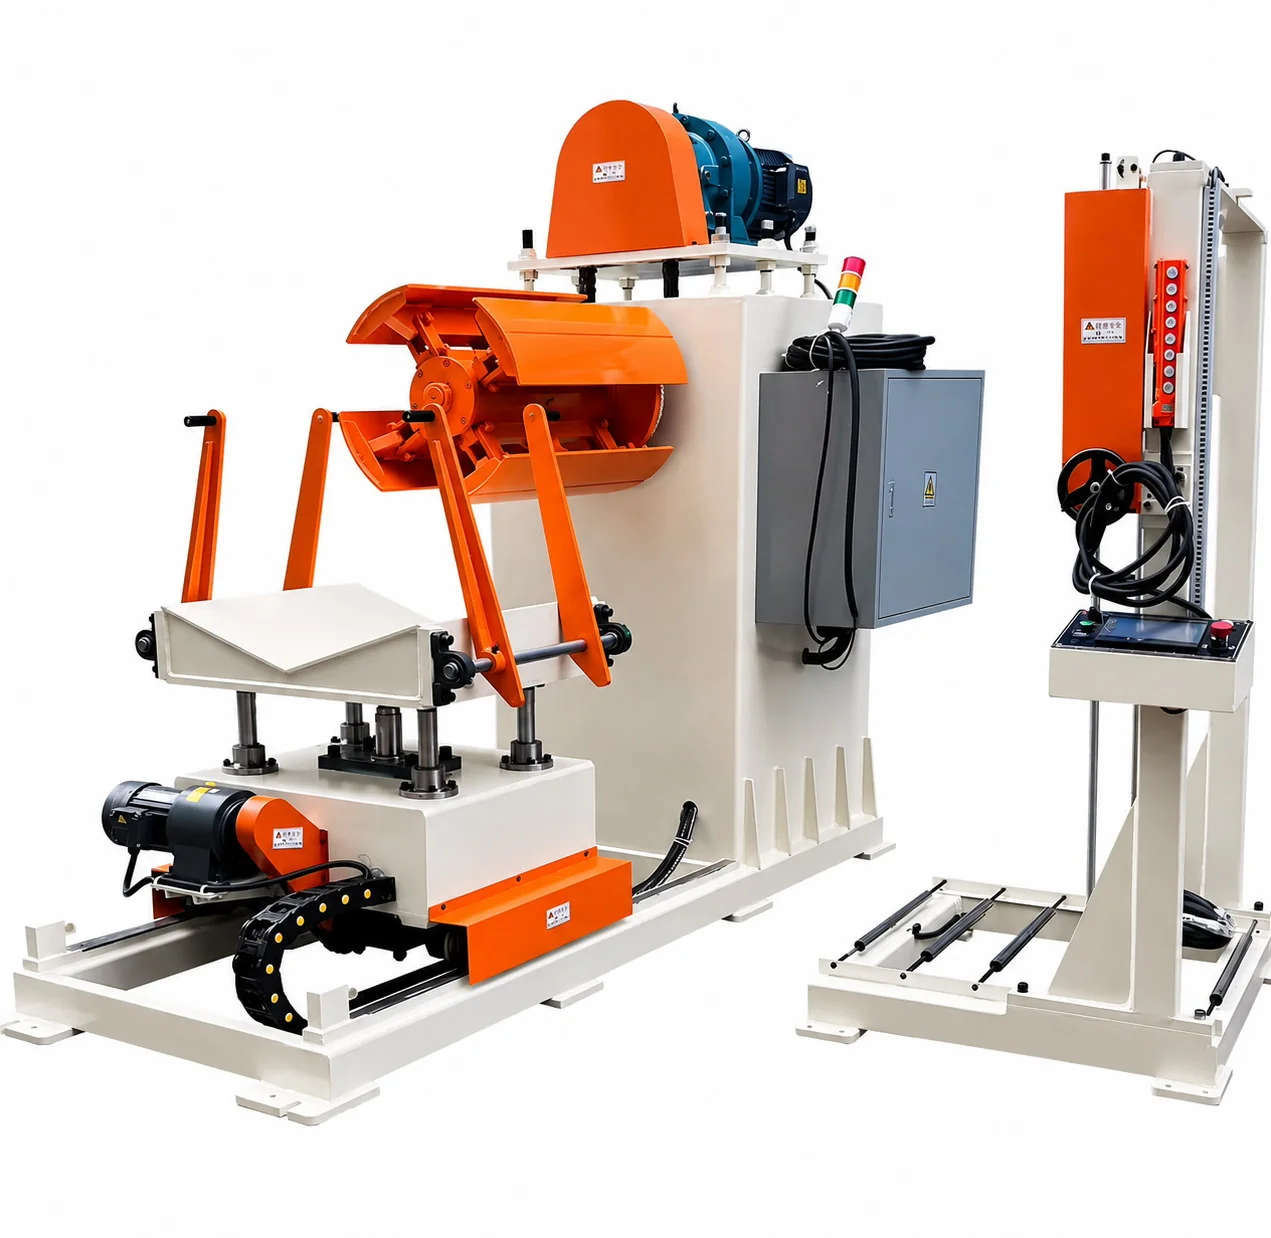
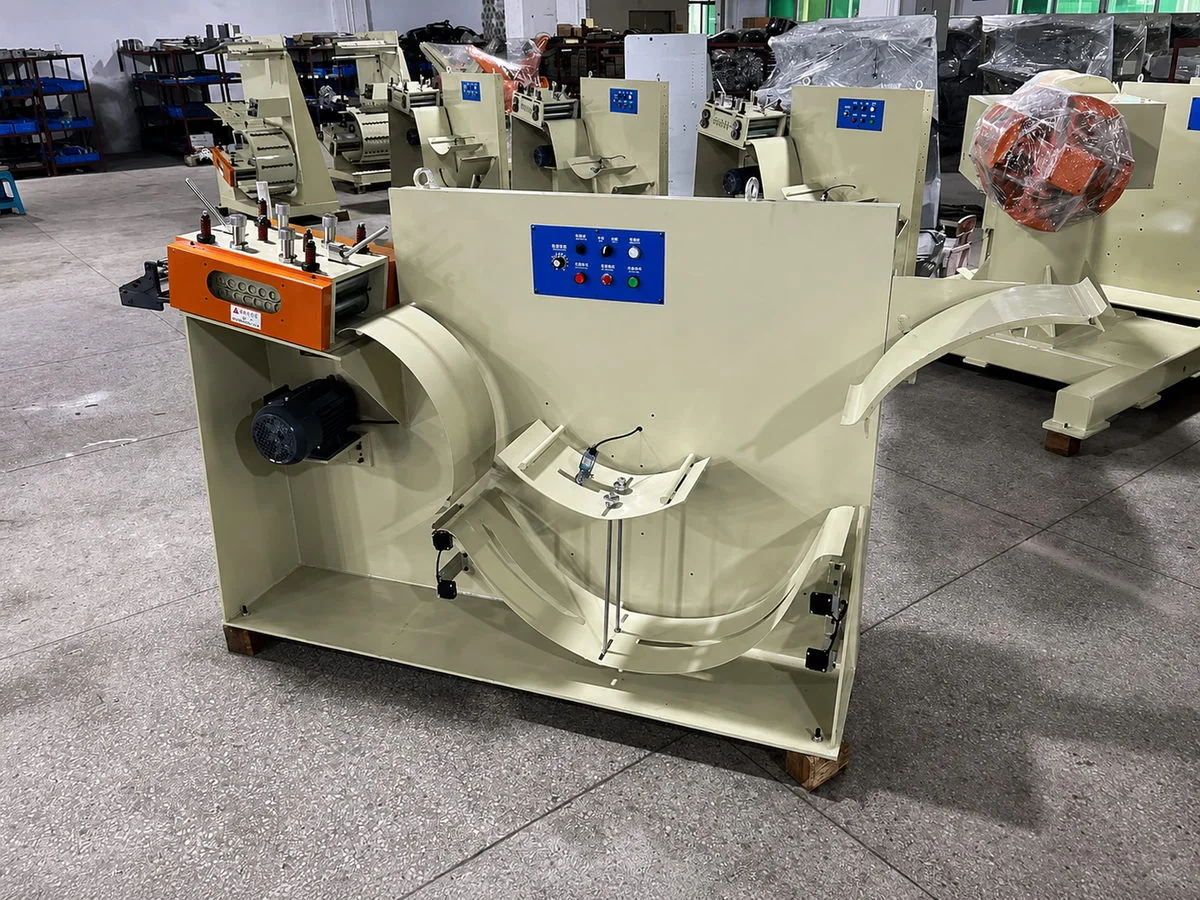
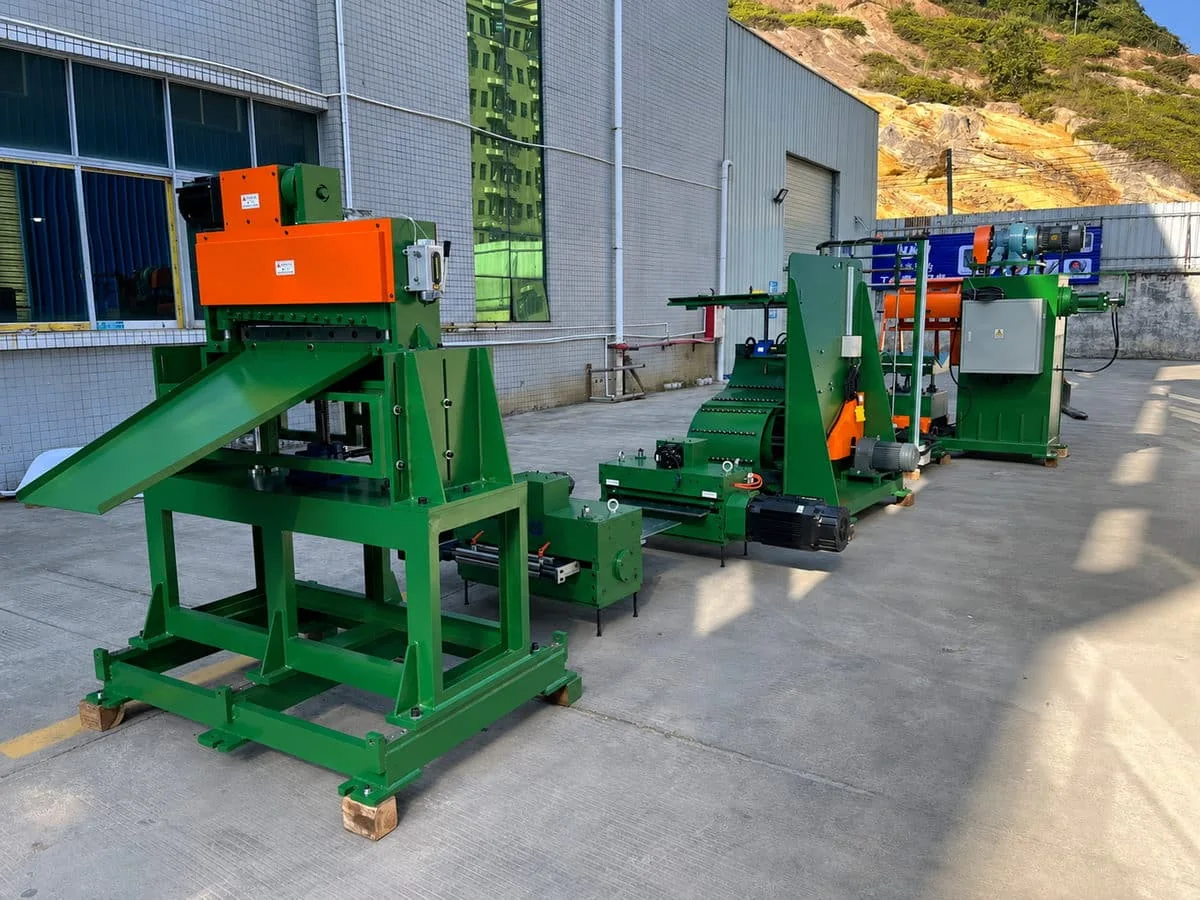
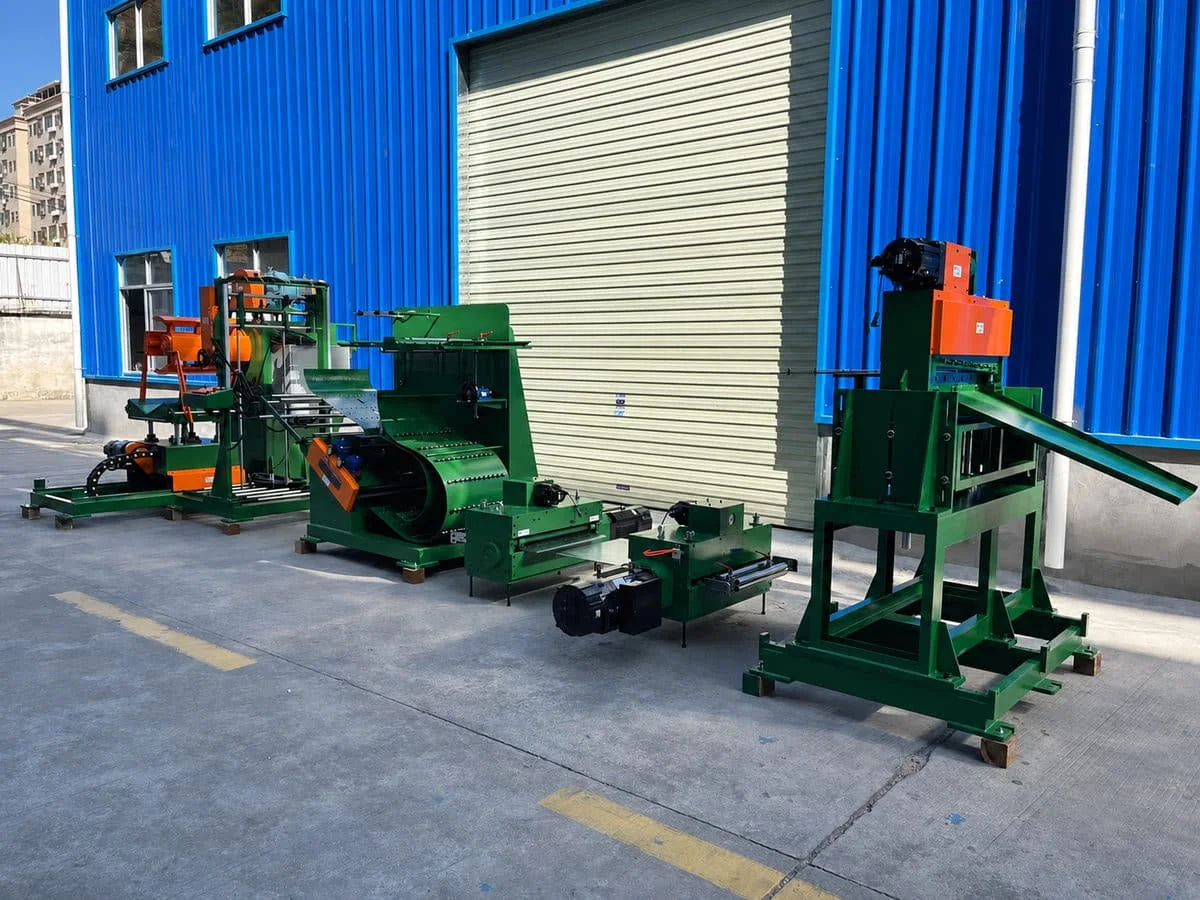
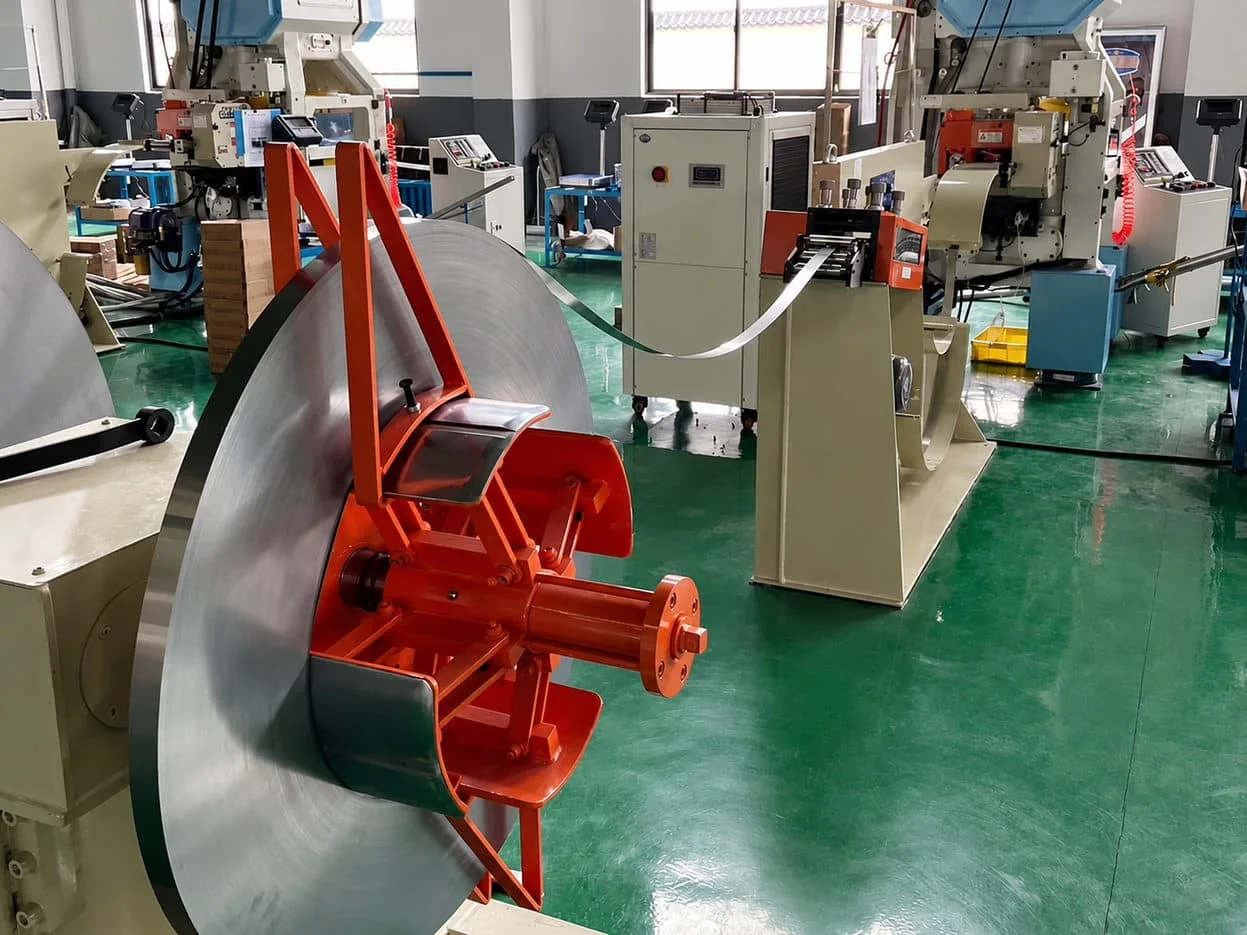
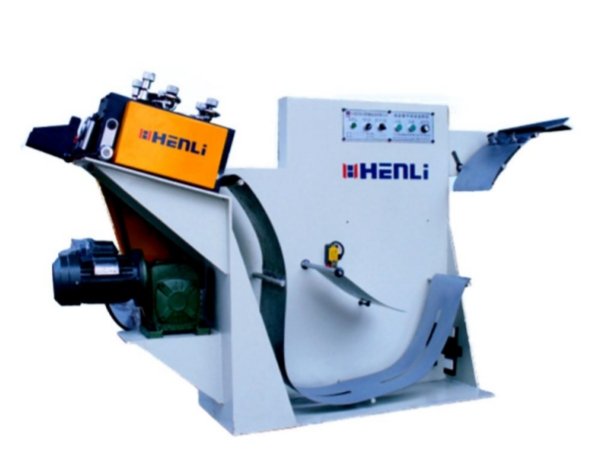
Línea HENLI para estampar laminaciones de motor antes del envío: desbobinador, niveladora, alimentador y cortador de chatarra
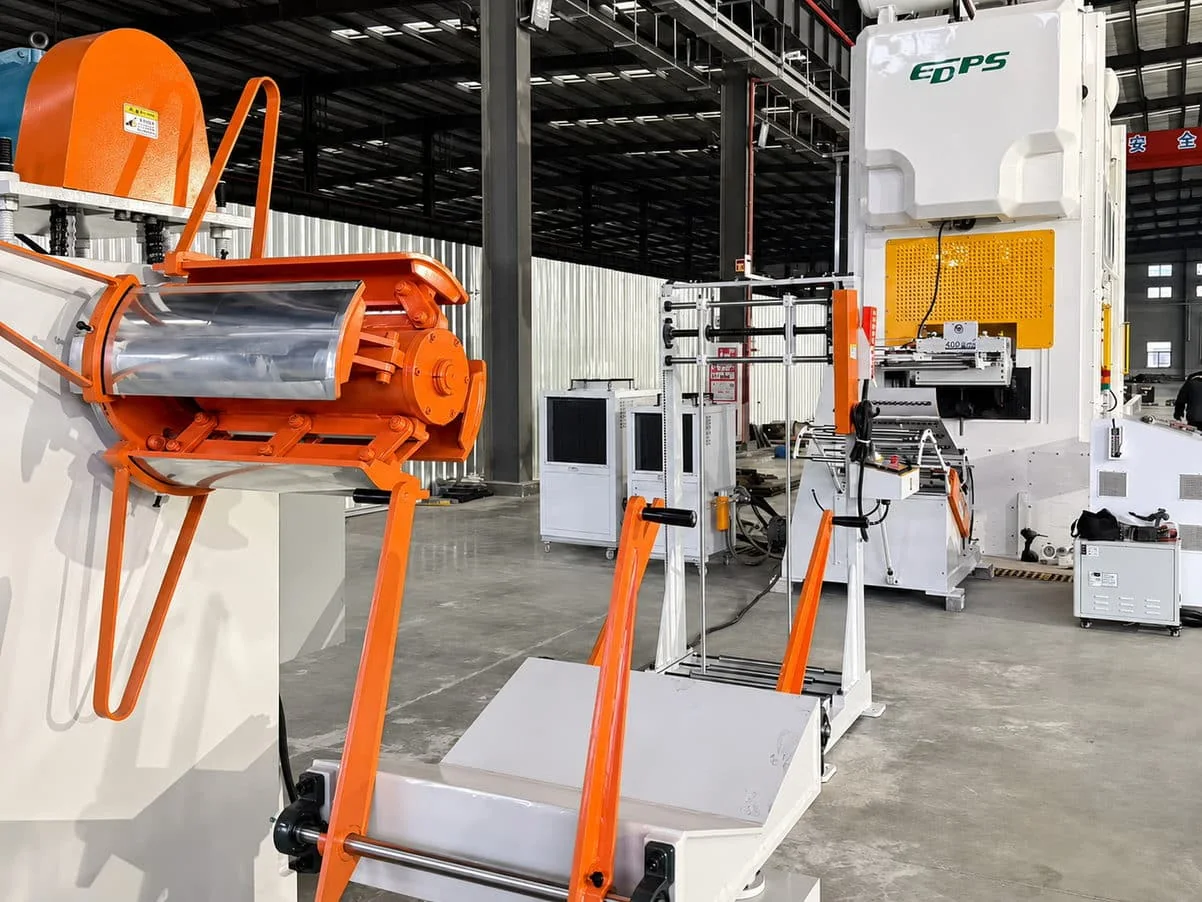
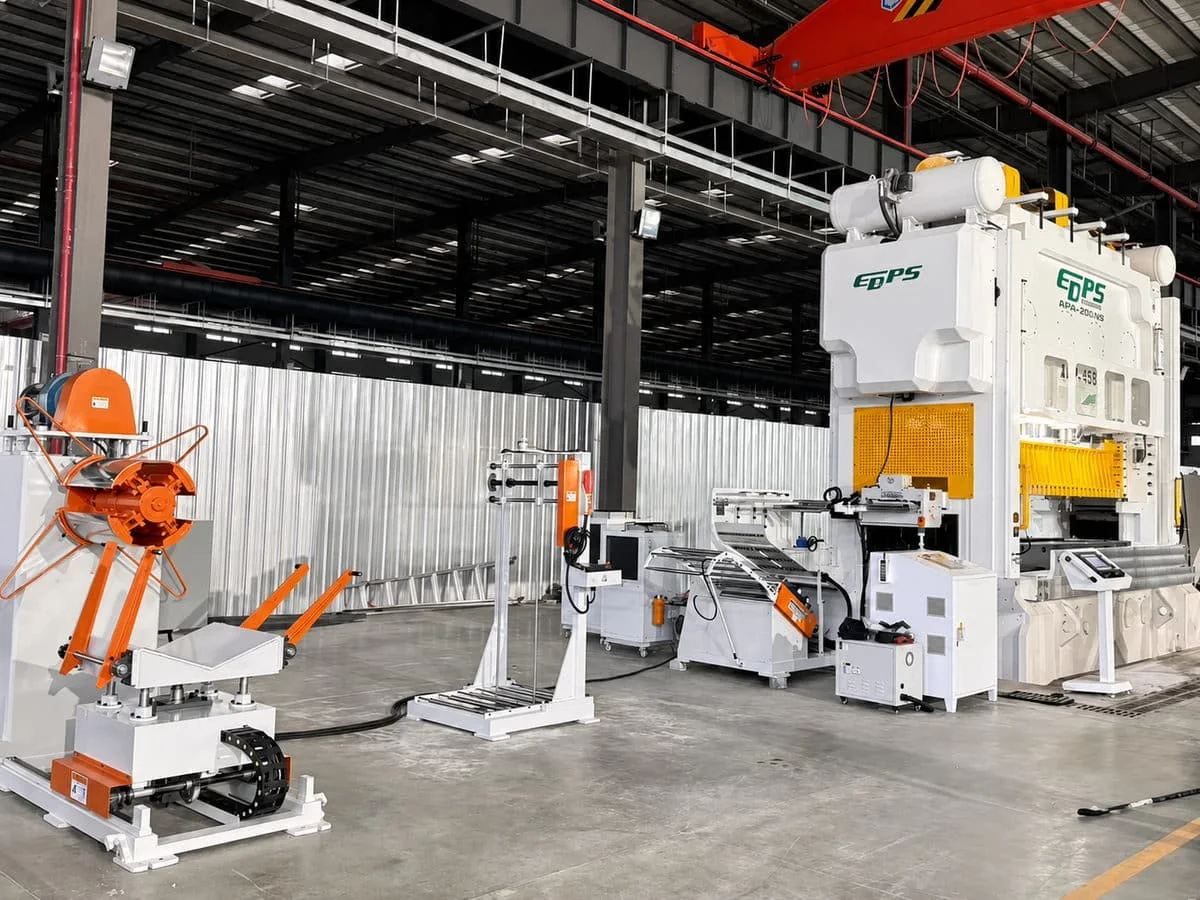
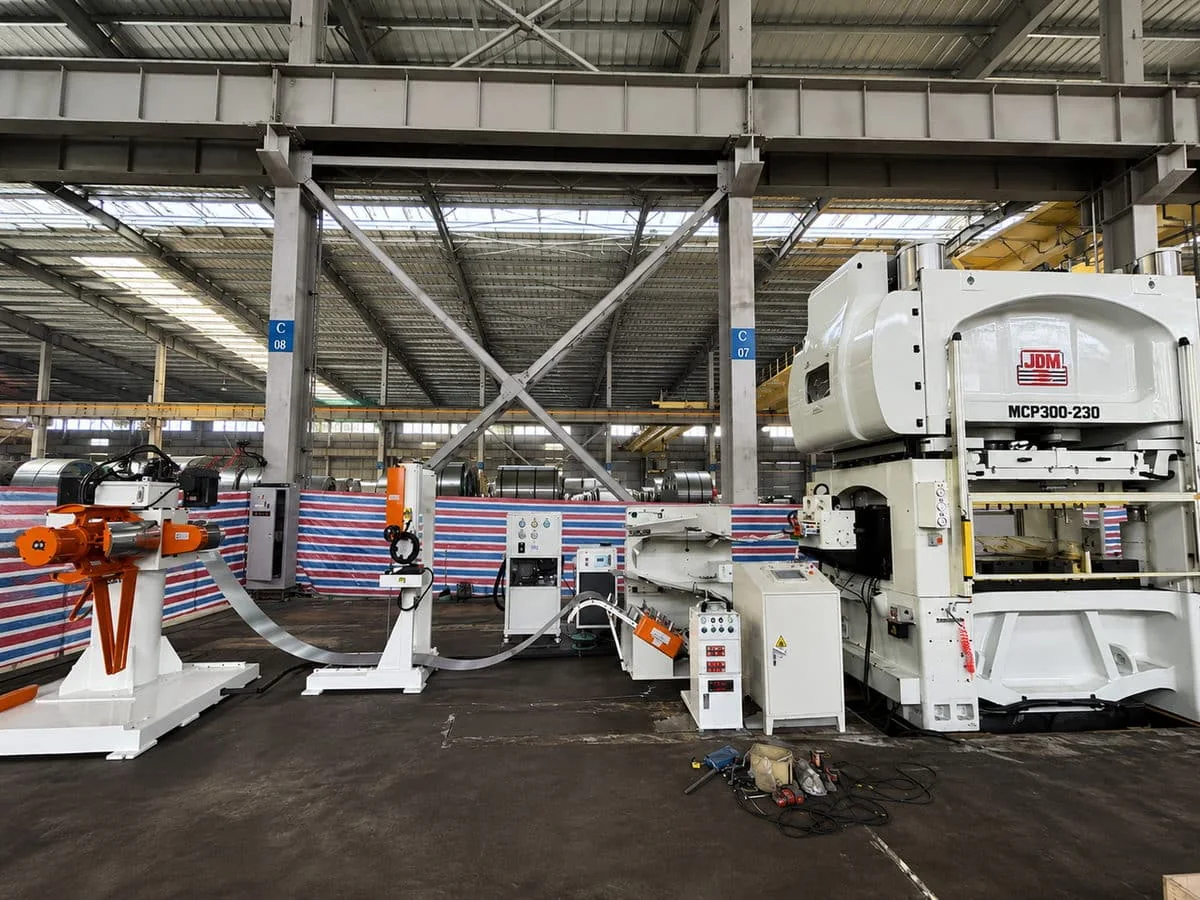
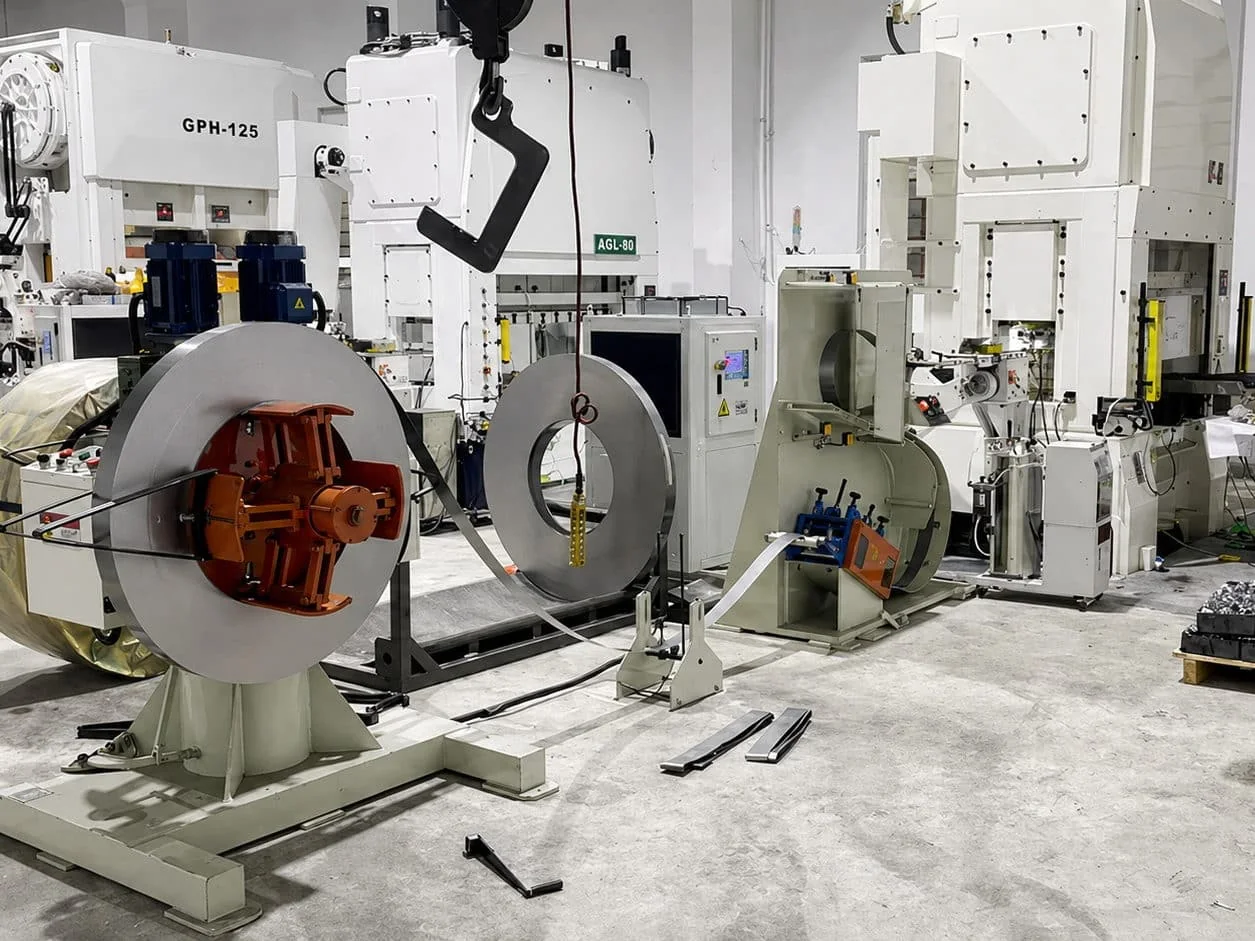
Línea doble servo para laminaciones de motor con prensa de alta velocidad
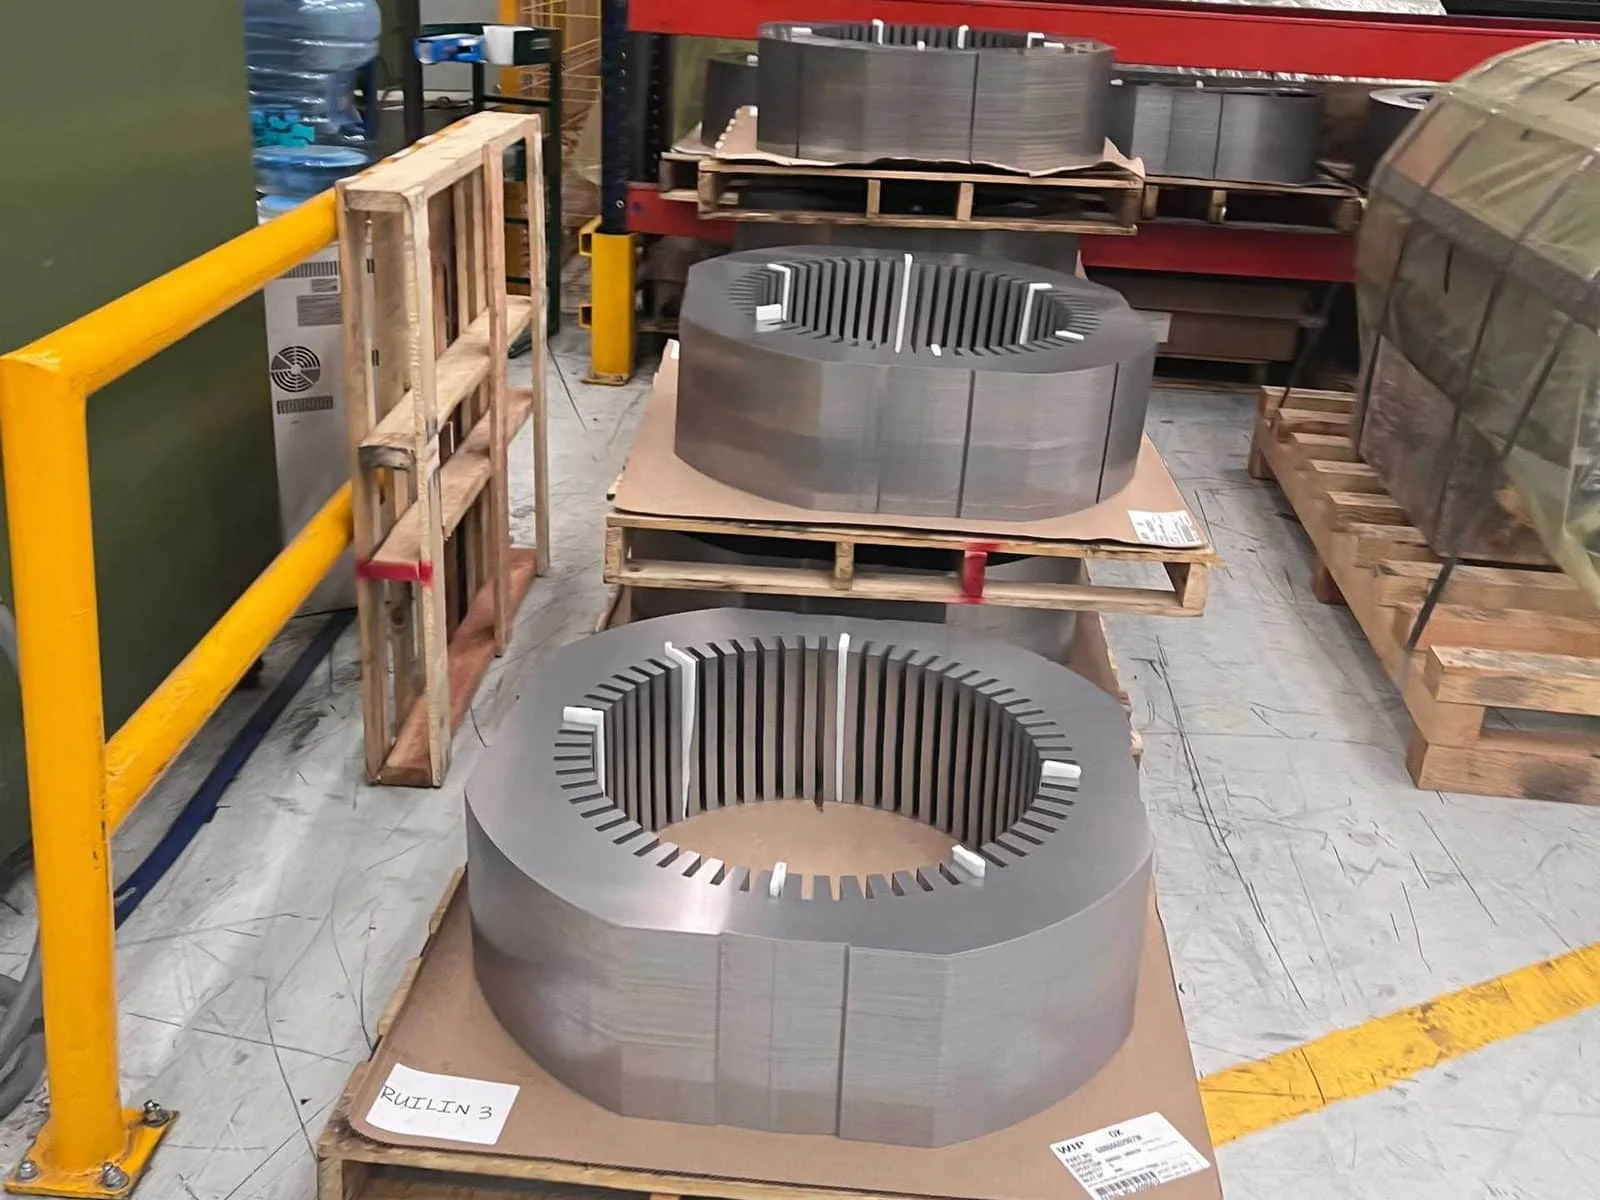
Paquetes de laminaciones de motor sobre pallet después del estampado
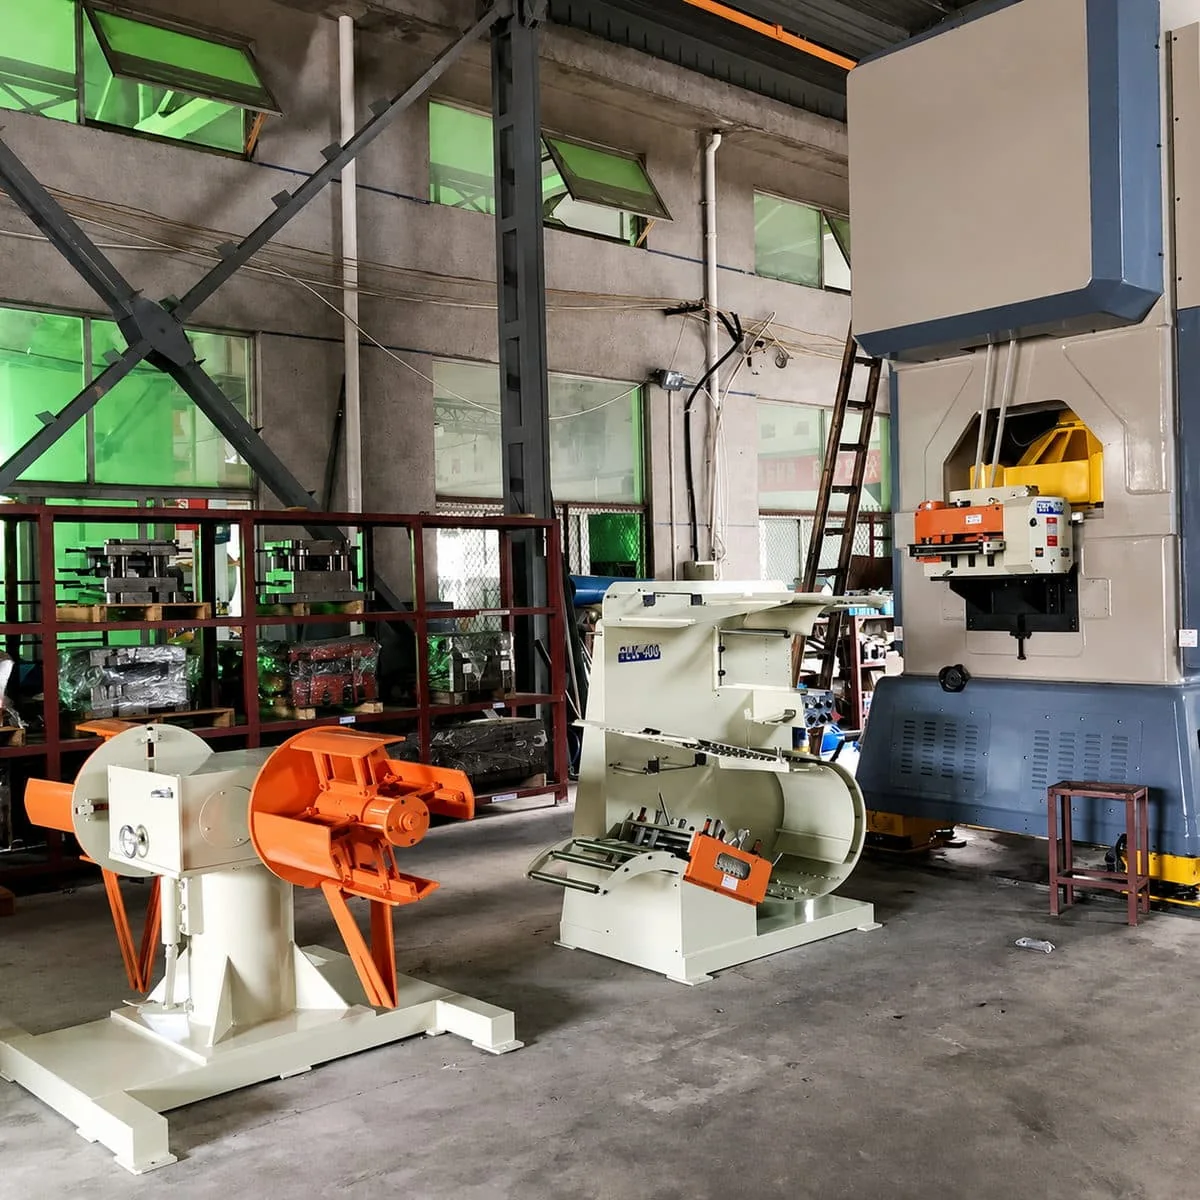
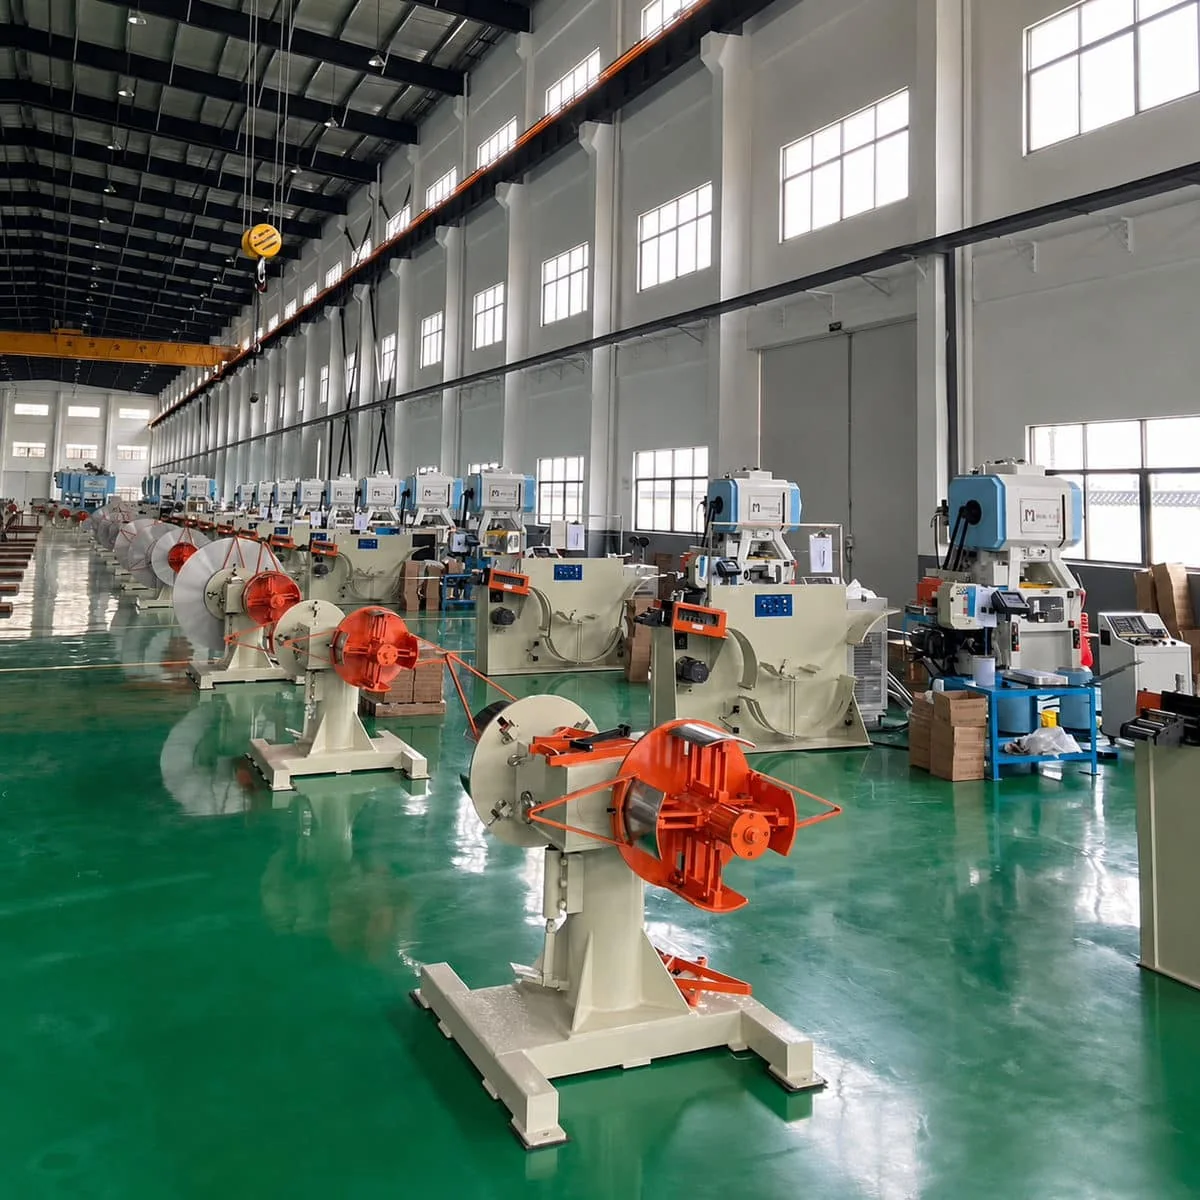
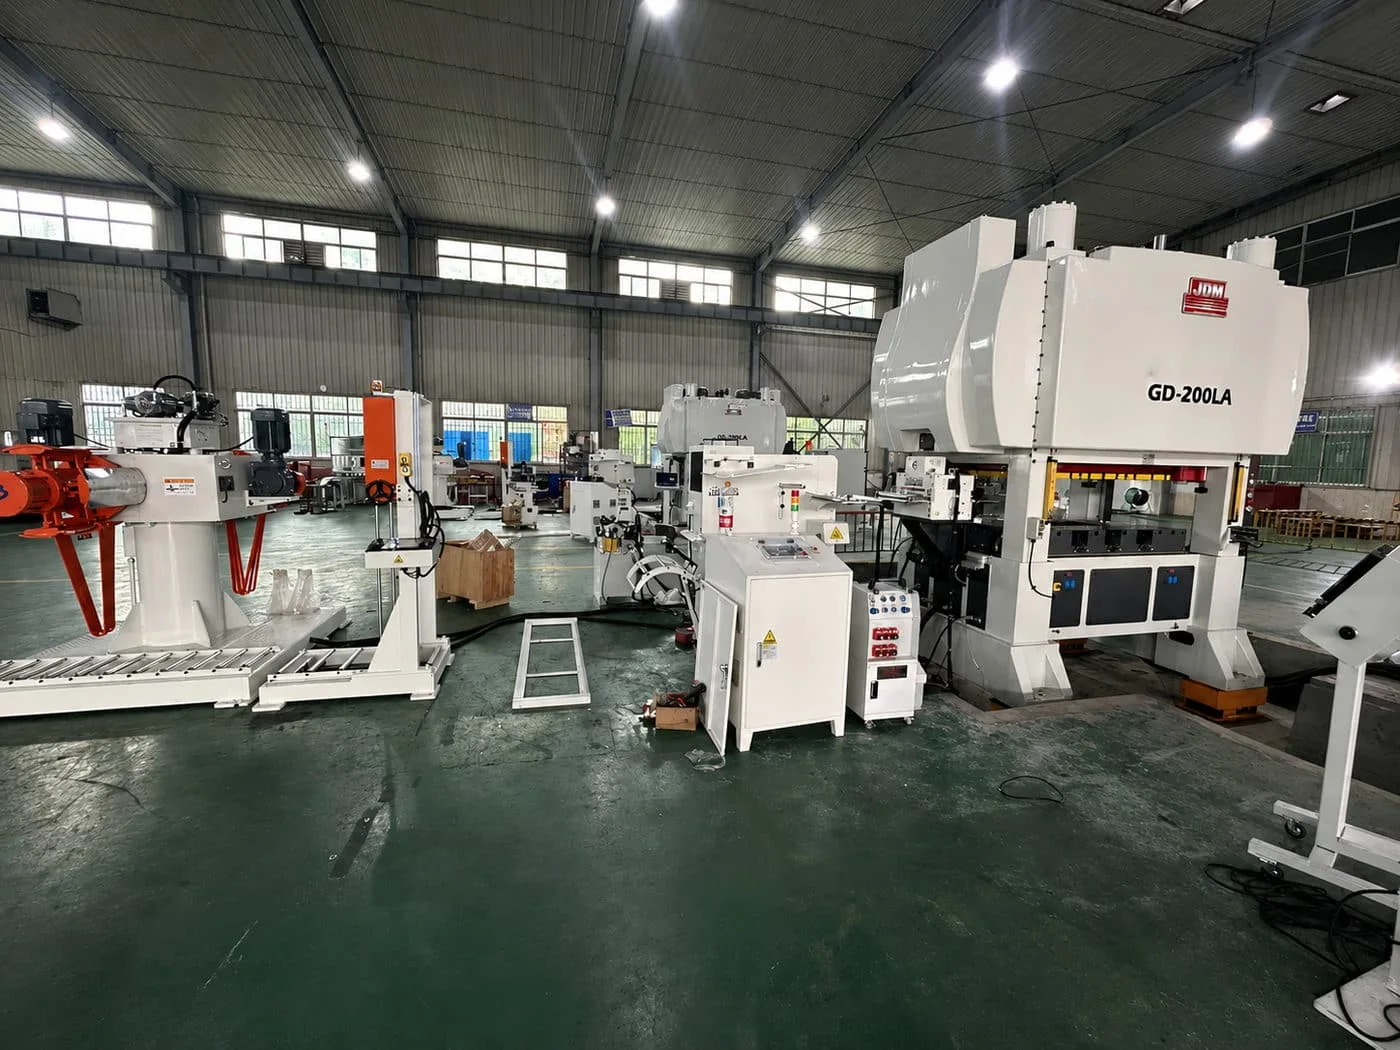
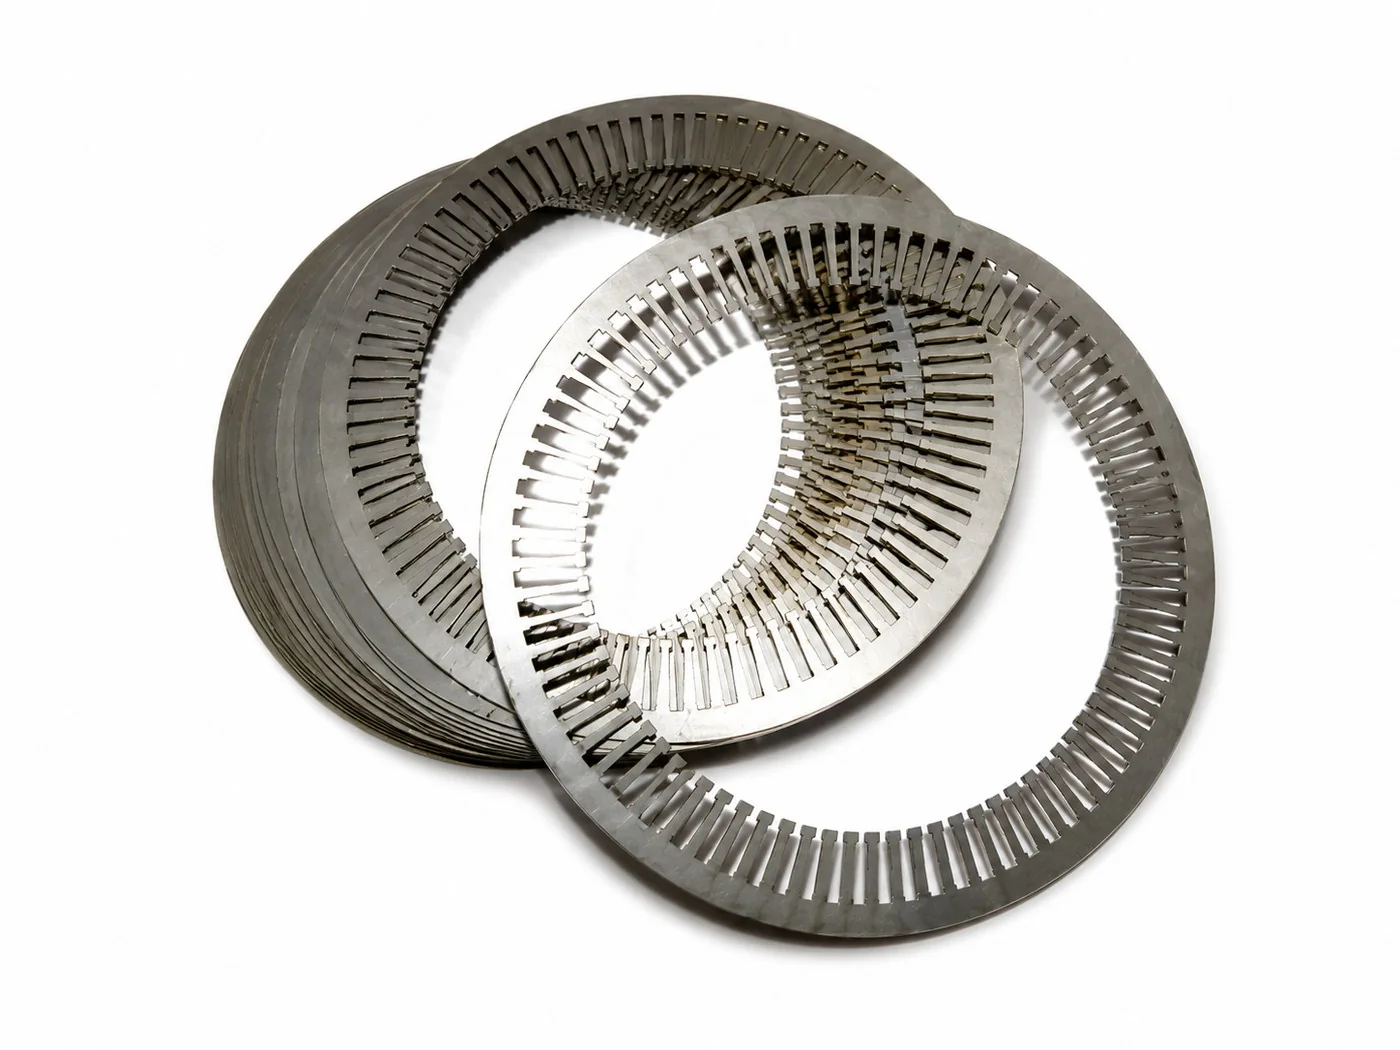
Línea completa antes del envío, línea doble servo en planta y laminaciones estampadas.
800 gpmAlimentación por engranajes con paso corto fijo
60 m/minAvance y tracción con doble servo
35 / 45 / 60 m/minLíneas entregadas con seguimiento láser del lazo
Fábrica propiaDongguan (China), a precio de fábrica
Definición

¿Qué es una línea de estampado de laminaciones de estator y rotor?

Una línea de estampado de laminaciones es una línea automatizada, de la bobina a la prensa, que estampa laminaciones de estator, rotor, EI/UI y otros núcleos electromagnéticos a partir de acero al silicio, también llamado acero eléctrico, normalmente de 0,2 a 0,5 mm de espesor.

La bobina, ya cortada a ancho, sale del desbobinador (a menudo un desbobinador doble cabezal), pasa por un lazo y una niveladora de alta velocidad y entra con un paso definido en un troquel progresivo. Estación tras estación, el troquel perfora las ranuras y después corta el rotor y el estator. El esqueleto de chatarra se retira y se trocea.

HENLI fabrica en su propia planta de Dongguan (China) el lado de bobina de esta línea: desbobinador, niveladora, alimentador, alimentador de tracción y cortador de chatarra. La prensa la suministra nuestro fabricante asociado y el troquel, su proveedor de troqueles.

Mapa de la línea

Toda la línea, de izquierda a derecha

Empiece por la ruta completa, de la bobina a la prensa, antes de comparar máquinas sueltas. La ruta de alimentación se elige cuando están claros el comportamiento de la tira, el paso y la prensa.

Línea de estampado de laminaciones de motor, vista lateralDesbobinador doble cabezal, sensor láser sobre el lazo, niveladora tipo S, alimentador servo, prensa de alta velocidad con troquel, alimentador de tracción y cortador de chatarra.1234567
Naranja: las máquinas de la línea de bobina que HENLI fabrica en su propia planta. Negro: la prensa, a través de nuestro fabricante asociado GOANWIN, y el troquel, de su proveedor. Esquema sin escala.
  1. 01

    Desbobinado

    Un desbobinador doble cabezal, pasivo o motorizado, sostiene la bobina y facilita el cambio.

  2. 02

    Control de lazo

    Un sensor fotoeléctrico, láser o ultrasónico gobierna el desbobinador motorizado.

  3. 03

    Nivelado S/U

    Una niveladora de alta velocidad tipo S o tipo U acondiciona la tira antes de alimentar.

  4. 04

    Alimentación

    GCH, GCD, engranajes o pinza, según el paso y el comportamiento de la tira.

  5. 05

    Prensa y troquel

    La prensa de alta velocidad y el troquel estampan estator, rotor, EI/UI u otras chapas electromagnéticas.

  6. 06

    Tracción de salida

    Un alimentador servo de tracción puede estabilizar la tira o el esqueleto después del troquel.

  7. 07

    Corte de chatarra

    El cortador trocea el esqueleto continuo para facilitar su descarga y recogida.

Mapa completo de la línea: desbobinador doble cabezal, seguimiento láser, niveladora tipo S, alimentador, prensa, alimentador de tracción y cortador de chatarra

Opción de cambio de bobina. El corte y la soldadura de punta y cola se añaden cuando el tiempo de cambio, la pérdida de material y la continuidad de las tiradas largas justifican esa automatización.

Tipo de línea

Elija la línea según la pieza que estampa

Relacione la laminación con una ruta de desbobinado, nivelado y alimentación antes de comparar máquinas. La ruta depende del ancho de tira, el espesor, el paso, la velocidad de prensa, la superficie y el control a la salida.

Deslice la tabla para ver todas las columnas

Ruta del equipoMás adecuada cuandoPiezas típicasConfiguración típica
Línea con alimentador de engranajesMuy alta velocidad, paso corto, sincronización mecánica y producción estable. Encaja cuando el paso es fijo y los cambios frecuentes de parámetros no son la prioridad.Laminaciones EI/UI, rotores pequeños, laminaciones de micromotor y chapas electromagnéticas compactas.Desbobinador pasivo → niveladora S o U → alimentador de engranajes → prensa de alta velocidad.
Línea con servo simple de alta velocidadEstampado rápido que además necesita cambios flexibles. La tira se puede arrastrar de forma estable, pero se trabaja con varios tamaños o se necesita un ajuste más rápido que con engranajes.Laminaciones pequeñas y medianas de estator y rotor; núcleos de ventilador, BLDC, bomba y motores de electrodomésticos.Desbobinado pasivo o estándar → niveladora tipo S u otra adecuada → alimentador GCD → prensa de alta velocidad.
Línea con alimentador de pinzaTira estrecha y delgada, paso corto, prensa muy rápida y material sensible, donde la presión de los rodillos puede causar deslizamiento, rayas o marcas.Laminaciones de motor pequeño, núcleos BLDC estrechos, piezas electromagnéticas de precisión y tira recubierta.Desbobinado compacto → nivelado de precisión → alimentador de pinza → prensa de alta velocidad.
Línea doble servo: unidad de avance y unidad de tracciónTira ancha, paso largo, acero al silicio delgado, núcleos de alto valor y necesidad de controlar la tira antes y después del troquel. La salida puede influir en el ritmo del troquel o en la descarga de chatarra.Estator y rotor para motores de vehículo eléctrico, compresores, servomotores, motores industriales grandes y acero eléctrico ancho.Desbobinador doble cabezal motorizado → control de lazo → niveladora tipo S → GCH de avance → prensa de alta velocidad → GCH de tracción → cortador de chatarra.

Son formas distintas de controlar la tira, no versiones baratas y caras de lo mismo. Si la tira se puede arrastrar de forma estable, puede bastar un desbobinado pasivo con alimentación por engranajes o servo simple. Si el acero al silicio delgado, la tira ancha, el paso largo, el peso de la bobina o la inestabilidad a la salida dificultan el control, lo más seguro es un desbobinado motorizado, con control de lazo y alimentación doble servo de avance y tracción.

Configuraciones

Configuraciones típicas de línea

Las rutas habituales para laminaciones de motor y electromagnéticas: qué desbobinado, nivelado, alimentador y control de salida se combinan en cada caso.

Vista amplia de una línea doble servo para laminaciones de motor en el taller

Doble cabezal motorizado + lazo + niveladora S + GCH de avance y tracción

La configuración de mayor control para acero al silicio delgado, tira ancha, paso largo o medio-largo y núcleos de alto valor. La clave no es solo alimentar más rápido: todo el recorrido se sincroniza, desde el desbobinado activo hasta la entrada, el estampado, la tracción y la descarga de chatarra.

Línea con alimentador servo simple GCD para laminaciones de motor

Desbobinado pasivo o estándar + niveladora + servo simple GCD

Se usa cuando el equipo posterior puede arrastrar la tira de forma estable y el material no necesita control activo de tensión. Es práctica para tira media o delgada, varios tamaños de núcleo y fábricas que necesitan cambios más rápidos que con engranajes.

Línea con alimentador de engranajes de alta velocidad para paso corto

Desbobinador sin motor + niveladora S/U + alimentador de engranajes

Para paso corto, muchos golpes por minuto y productos fijos o estables. No es una versión inferior: la sincronización mecánica resulta muy adecuada cuando el producto es fijo y el paso es corto.

Línea con alimentador de pinza de alta velocidad para tira estrecha

Desbobinado compacto + nivelado de precisión + alimentador de pinza

Ruta especializada para paso corto, muy alta velocidad y tira estrecha y delgada. Es especialmente útil cuando con alimentación por rodillos la tira puede deslizar, rayarse, marcarse o volverse inestable a gran velocidad.

Línea con niveladora tipo U para laminaciones EI/UI

Desbobinador + niveladora tipo U + engranajes u otro alimentador de paso corto

Las laminaciones EI/UI, de transformador y de reactor suelen exigir un control estricto de la planitud y un avance estable en paso corto. Esta ruta conviene cuando la calidad de apilado y la geometría de la chapa son lo principal.

Estación por estación

Qué ocurre en cada estación de la línea

Qué pasa en cada punto de la línea, por qué importa y qué máquina HENLI se puede usar.

01

Elija desbobinado pasivo o motorizado según la tensión de la tira y el cambio de bobina

El desbobinador es la primera estación, pero no tiene una sola especificación. Un doble cabezal pasivo funciona cuando la niveladora y el alimentador pueden arrastrar la tira con suavidad. Uno motorizado se usa cuando el peso de la bobina, la sensibilidad de la tira, la velocidad de línea o la estabilidad del lazo exigen un desbobinado activo.

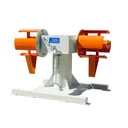
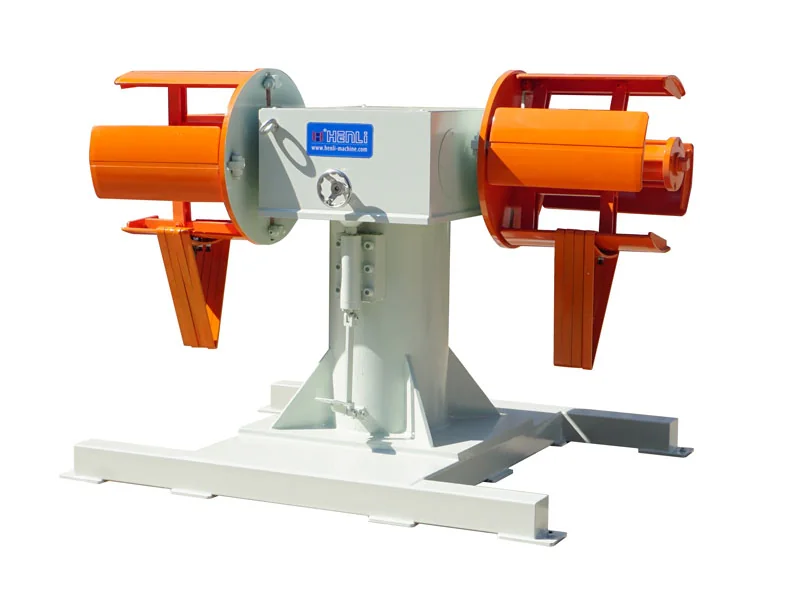
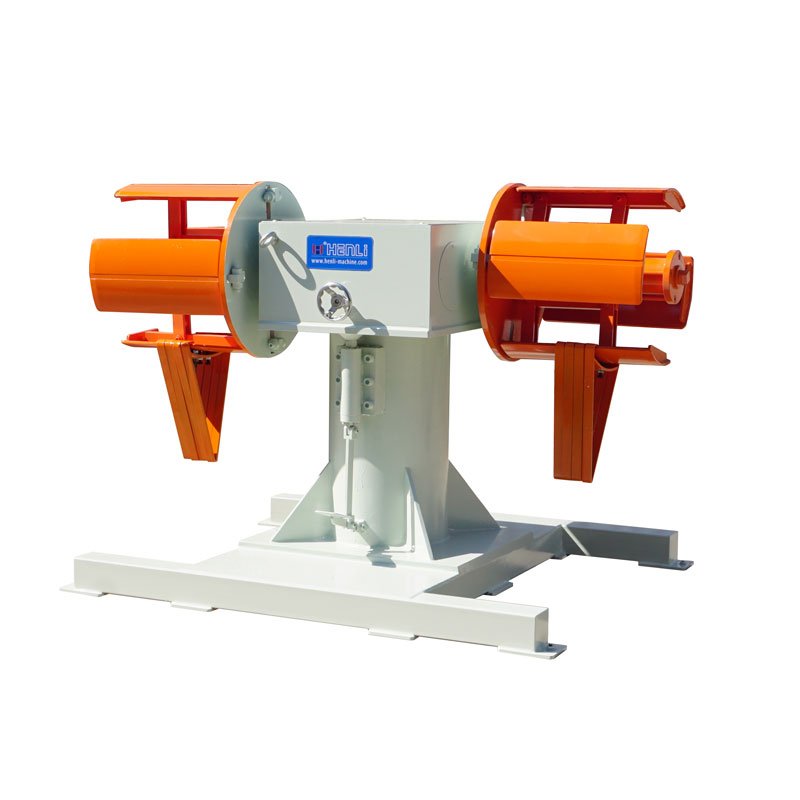
Desbobinador doble cabezal pasivo HENLI con dos mandriles

Doble cabezal pasivo

Sostiene la bobina, controla el frenado y deja que el equipo posterior arrastre la tira. Úselo cuando la rigidez del material, el peso de la bobina y la tensión de la tira sean manejables.

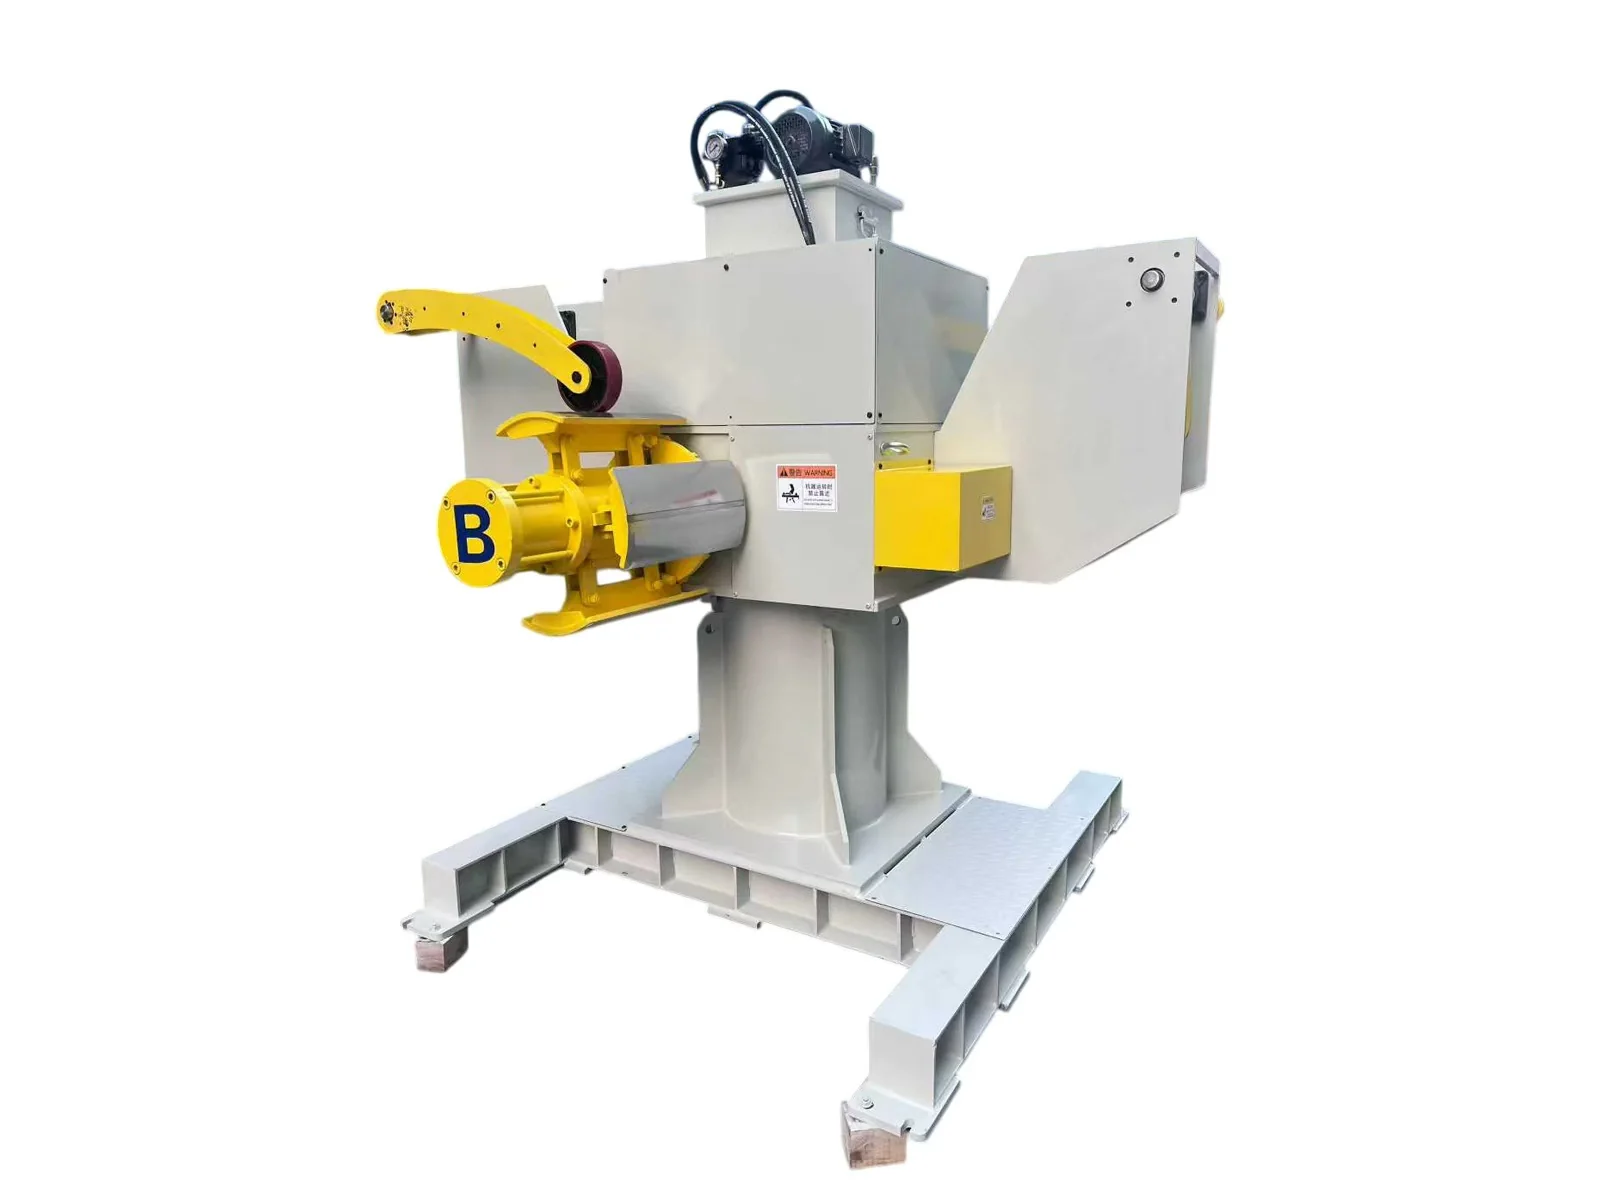
Desbobinador doble cabezal motorizado HENLI

Doble cabezal motorizado

Desbobina de forma activa para mantener controlado el lazo. Úselo con bobinas más pesadas, acero al silicio delgado o ancho y líneas donde la tracción posterior no basta para mantener la estabilidad.

Ver el desbobinador doble cabezal
02

El control de lazo mantiene el desbobinador motorizado al ritmo de la tira

La estación 02 es la zona de detección del lazo. El desbobinador doble cabezal motorizado estándar usa un sensor fotoeléctrico y trabaja con marcha y paro a 20 m/min. El seguimiento láser del lazo es la opción para líneas más rápidas: lee la altura del lazo de forma continua y cambia la velocidad sin escalones, y lo hemos entregado en líneas de 35, 45 y 60 m/min. El sensor ultrasónico también varía la velocidad sin escalones. El láser no toca la tira, lo que conviene al material sensible. Su función es sincronizar el desbobinado, no cortar ni soldar la tira.

Velocidad del desbobinador en el tiempoUn desbobinador motorizado estándar con sensor fotoeléctrico pasa de 20 m/min a paro; con seguimiento láser del lazo cambia de velocidad de forma continua.200Tiempom/minFotoeléctrico (estándar): marcha y paroLáser o ultrasonido (opción): sin escalones
El seguimiento láser se ha entregado en líneas de 35, 45 y 60 m/min. Esquema del comportamiento del control, no datos medidos.
Línea con desbobinador doble cabezal motorizado y seguimiento láser del lazo

La altura del lazo es la señal de control

El sensor fotoeléctrico arranca y detiene el desbobinador motorizado estándar. El láser o el ultrasonido cambian la velocidad sin escalones, de modo que el lazo no oscila, no se amontona ni se tensa.

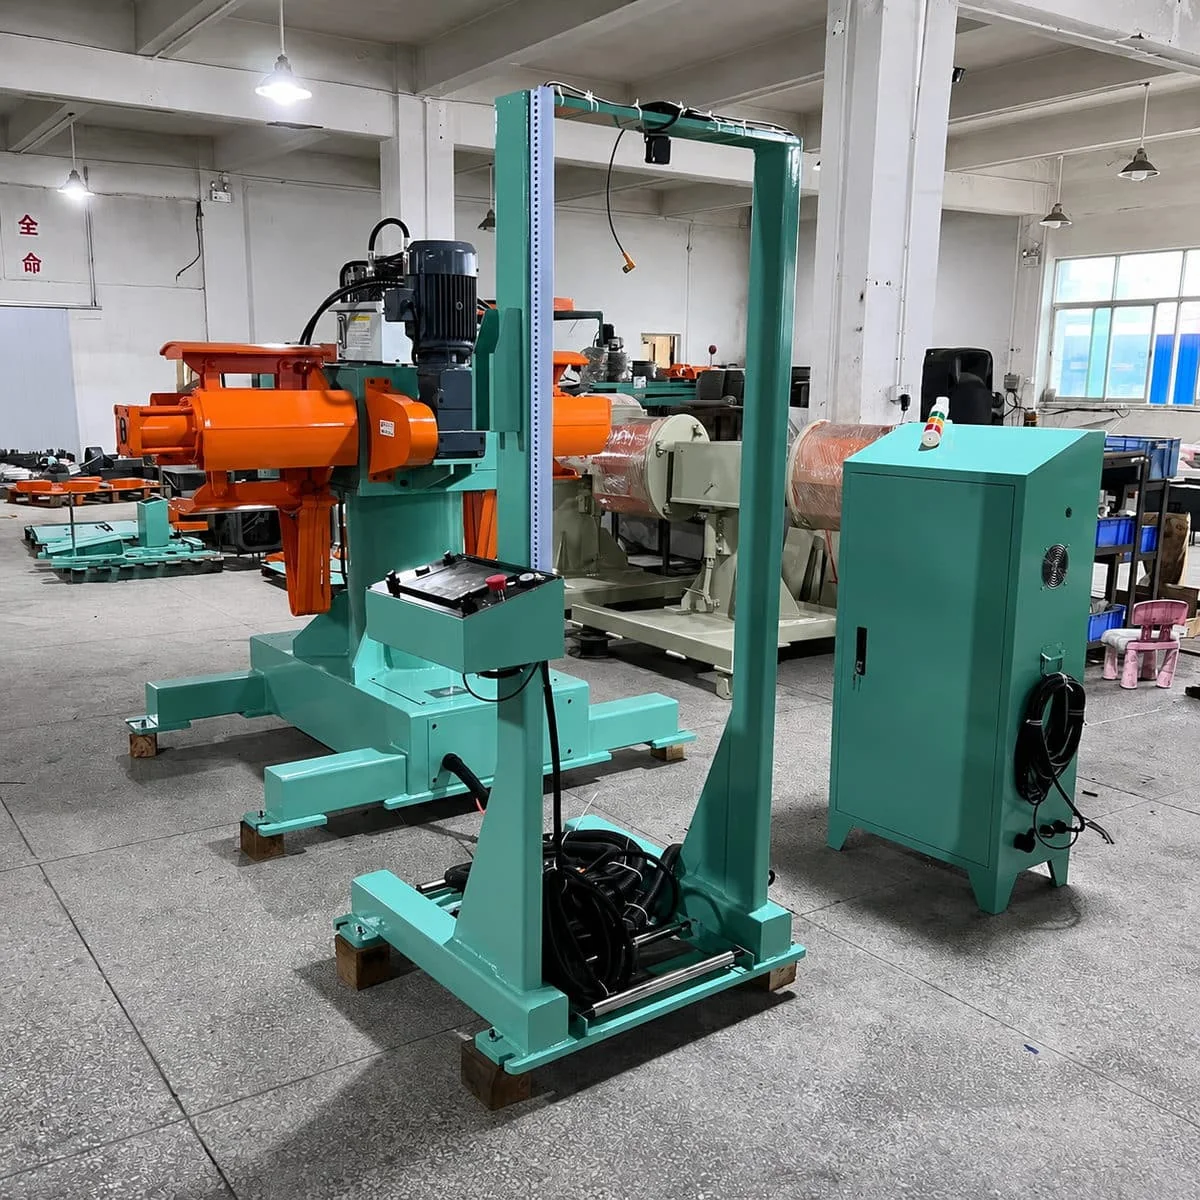
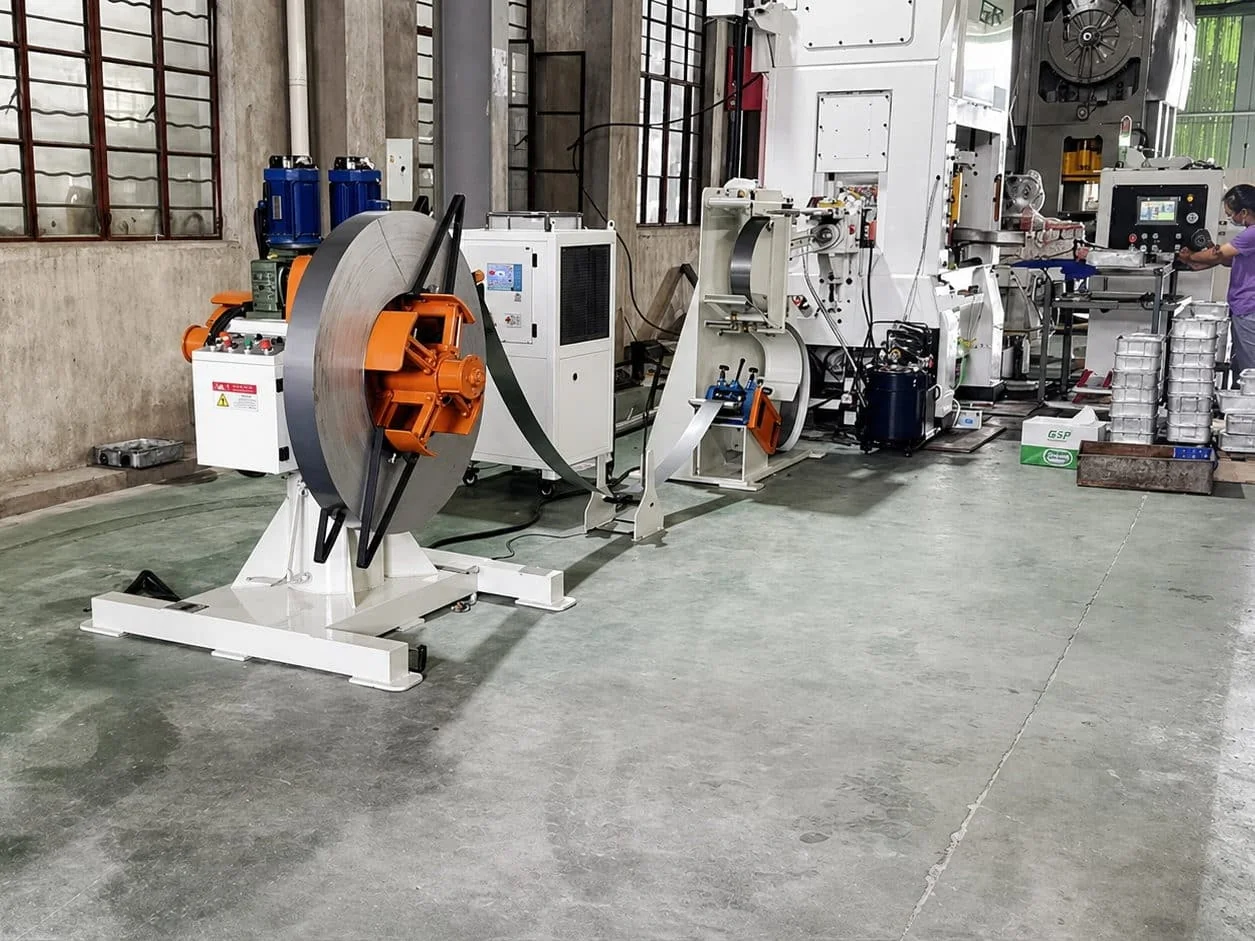
Desbobinador motorizado con pórtico de sensor de lazo en el taller

El desbobinado activo protege la tira sensible

Esta ruta es especialmente útil con acero al silicio delgado, tira ancha y líneas rápidas, donde una tensión inestable puede rayar el material o alterar el ritmo de alimentación.

+

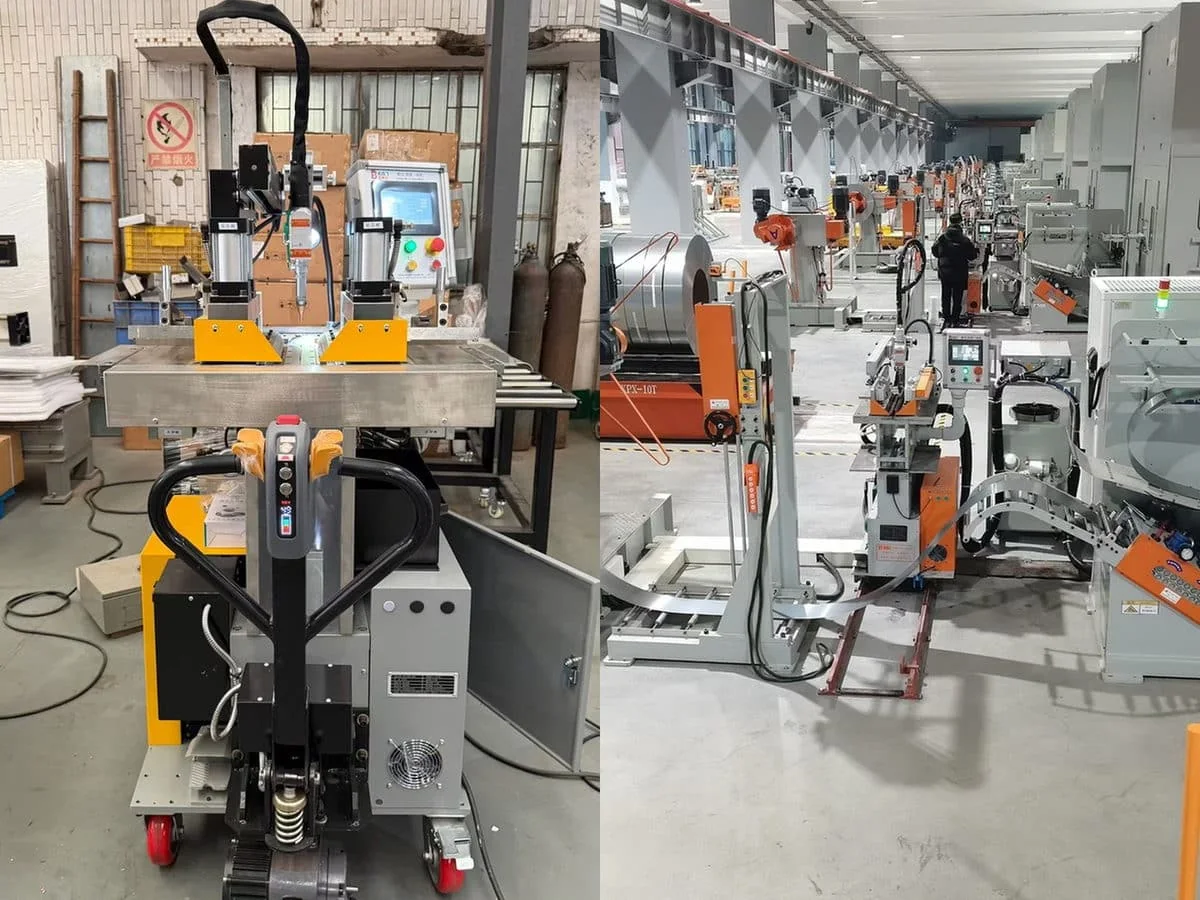
Opción avanzada: corte y soldadura de punta y cola

Este módulo se añade cuando se quiere reducir el tiempo de cambio de bobina, unir con más eficiencia la cola y la punta y dar más continuidad a las tiradas largas. También se conoce como soldadora de extremos de bobina o empalmadora de tira; HENLI la fabrica en su propia planta.

Unidad opcional de corte y soldadura de punta y cola para unir bobinas
Módulo opcional para preparar y unir la punta y la cola de la bobina en líneas continuas.
  • Conviene cuando la frecuencia de cambio de bobina, la pérdida de material y el tiempo de paro pesan en el costo.
  • Se coloca en la zona de cambio de bobina, antes de que la tira entre en la fase estable de nivelado y alimentación.
  • Confirme si su proyecto necesita realmente esta automatización antes de incluirla en la propuesta.
03

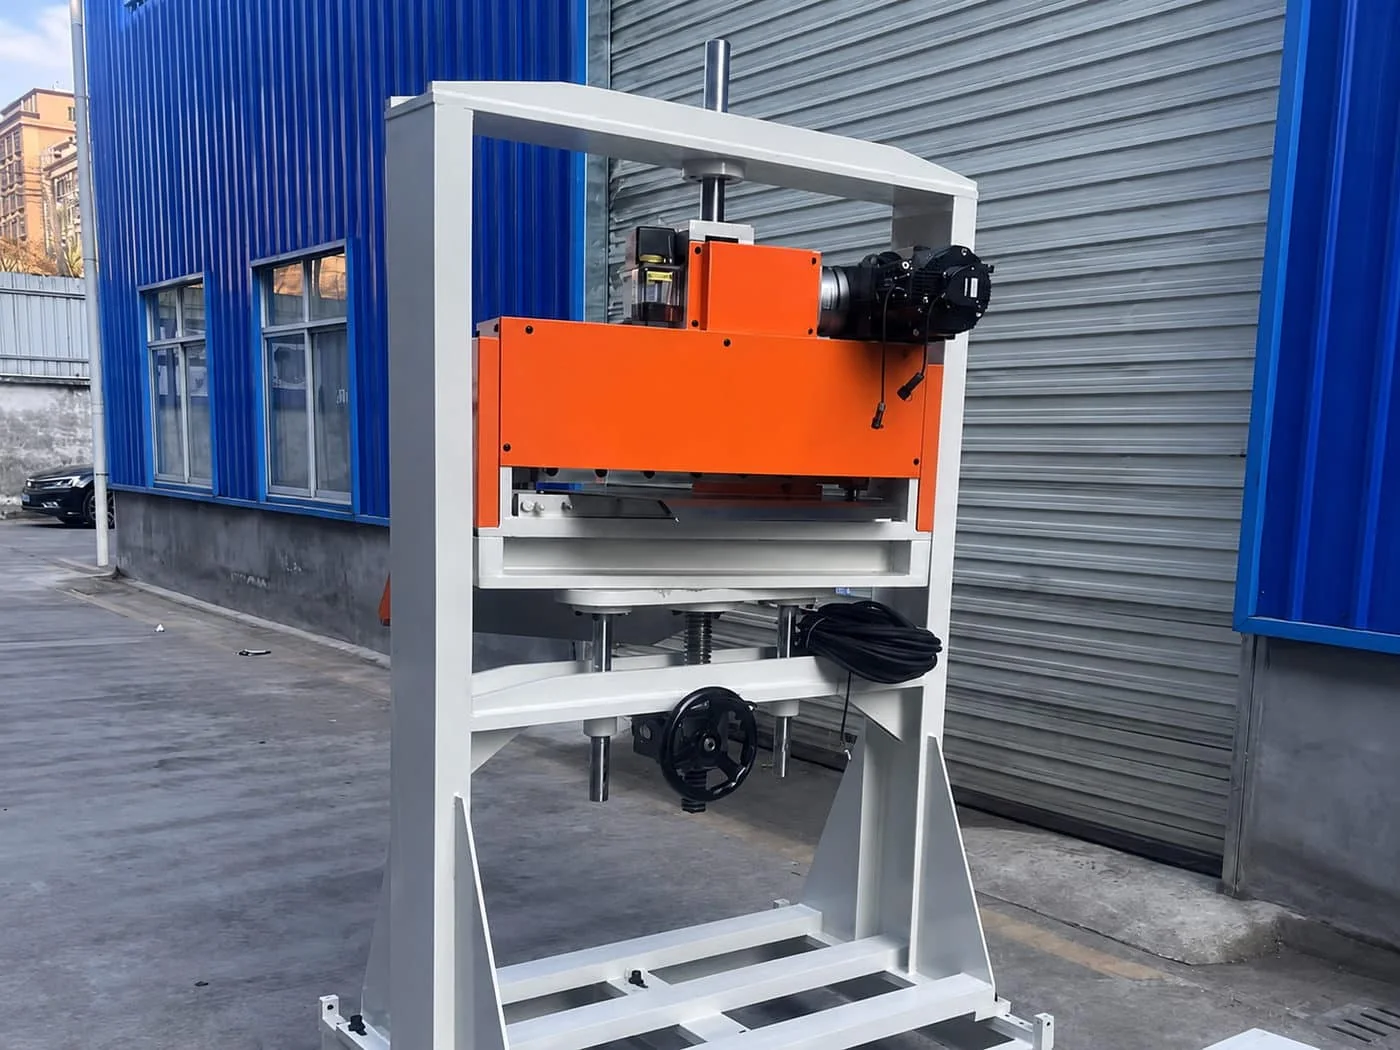
Niveladora tipo S o tipo U: elija por material, ciclo y espacio

La niveladora, también llamada enderezadora de bobina, es el puente entre el desbobinado y la alimentación. Los dos tipos enderezan la tira y mantienen una reserva antes del alimentador; el tipo S también se conoce como niveladora de lazo en S. La elección final depende del material, del ciclo de alimentación y del espacio disponible, y ninguno de los dos necesita foso para el lazo.

Lazo de las niveladoras tipo S y tipo ULa tipo S forma un lazo en S dentro del bastidor. La tipo U forma un lazo en U sin foso, con dos sensores: uno reduce la velocidad y el otro detiene la máquina. Ninguna necesita foso.Tipo S: lazo en S dentro del bastidorparolentoTipo U: lazo en U sin foso, dos sensores
Ninguno de los dos tipos necesita foso. El tipo U tiene más rodillos y suele elegirse para chapas EI/UI y de reactor; el tipo S, para líneas de estator y rotor con paso más largo. Esquema.
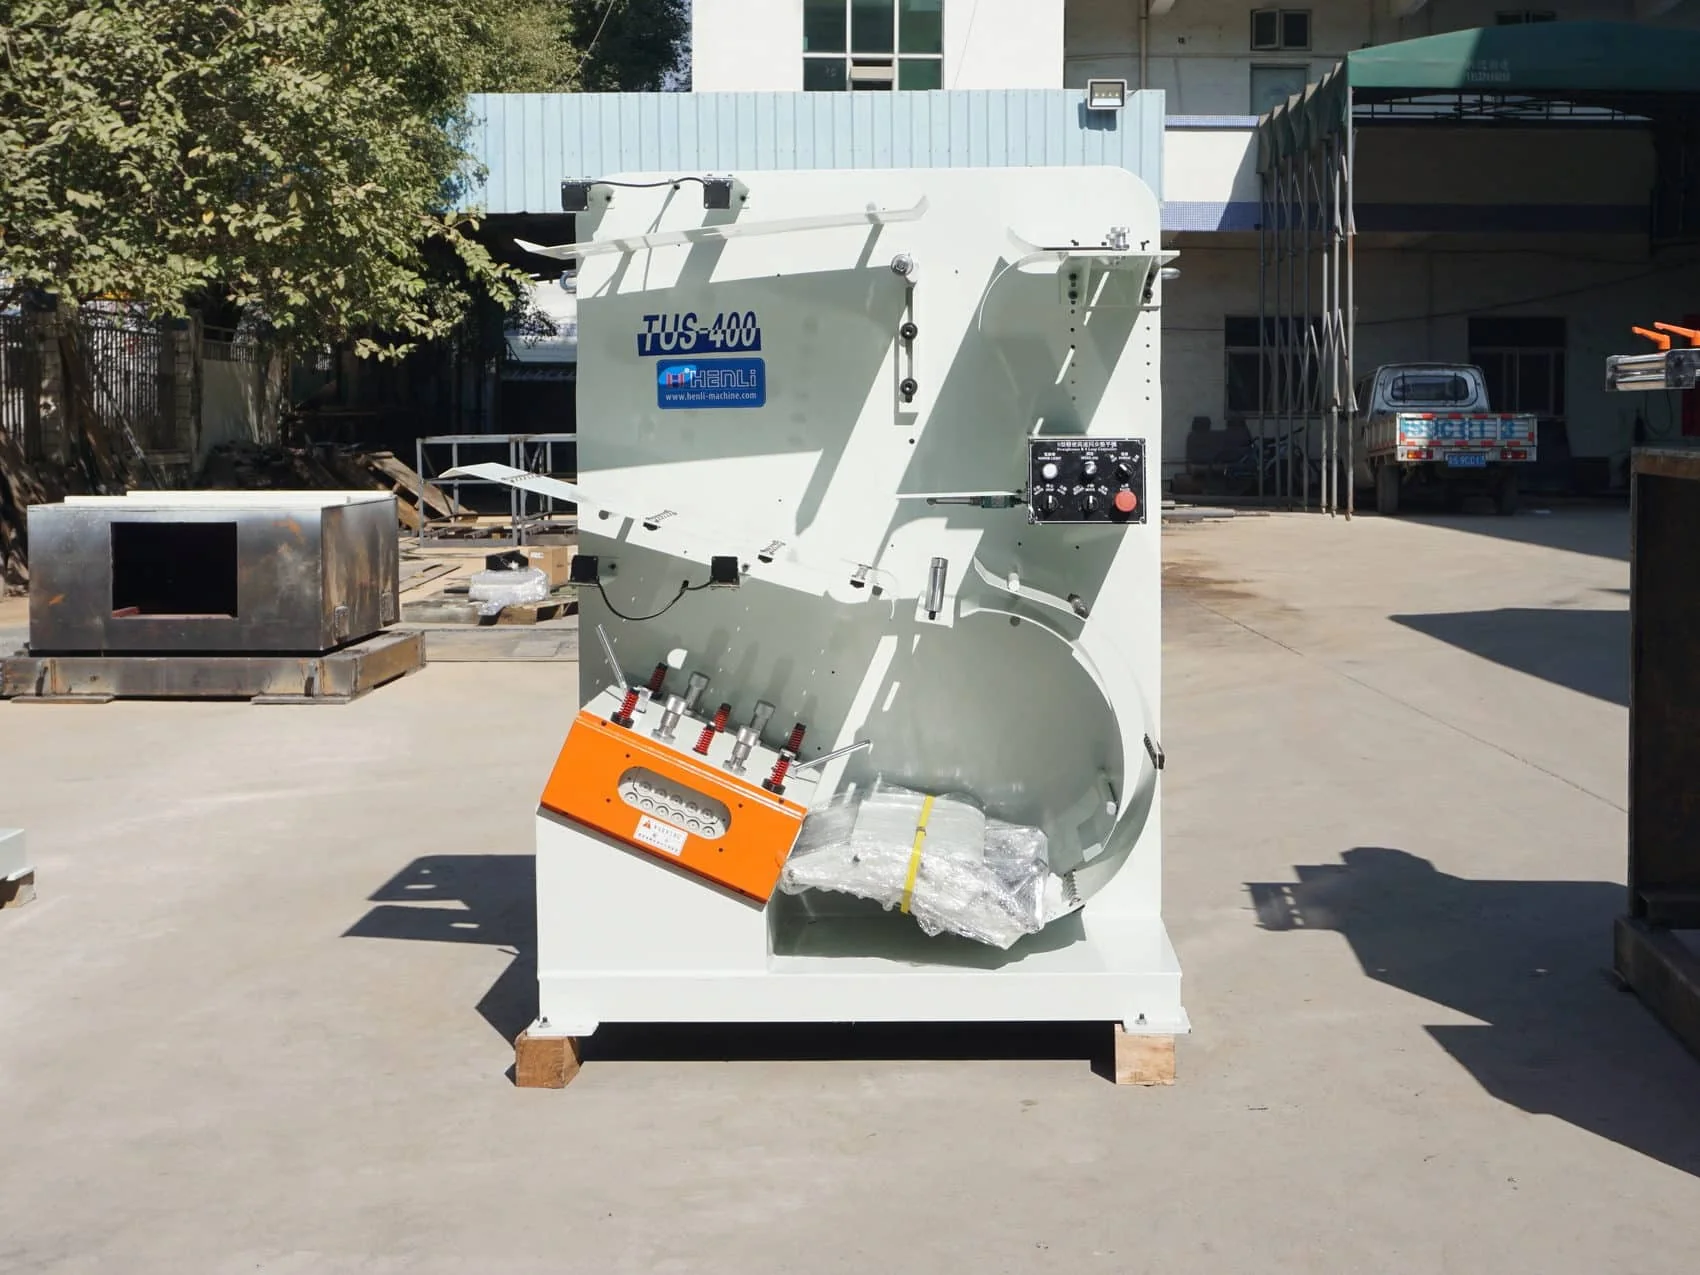
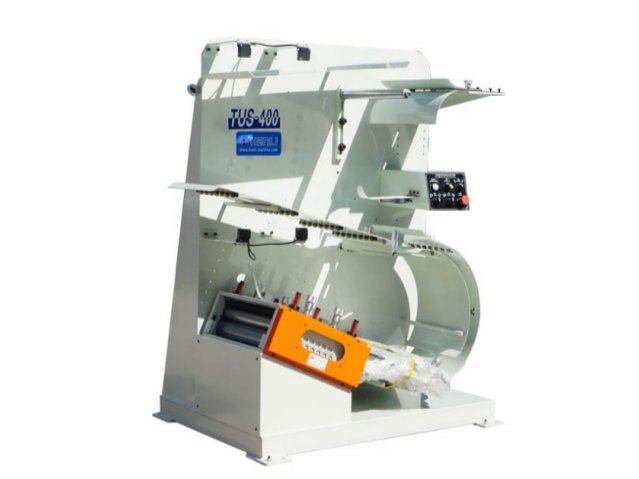
Niveladora tipo S de alta velocidad junto a una línea de laminaciones de motor

Niveladora tipo S de alta velocidad

Se usa habitualmente en líneas de estator y rotor con paso más largo: núcleos de motor de vehículo eléctrico, compresores, BLDC, servomotores y laminaciones grandes.

Niveladora tipo U de alta velocidad para núcleos EI/UI y de transformador

Niveladora tipo U de alta velocidad

Tiene más rodillos y suele elegirse para laminaciones EI/UI, núcleos de transformador, chapas de reactor y otras chapas electromagnéticas sensibles a la planitud. Reduce la curvatura de bobina y la curvatura transversal y atenúa las ondas centrales y de borde.

04

Elija la ruta de alimentación cuando el material y la prensa estén claros

El alimentador no se elige solo por el nombre del producto. Se define cuando están claros el material, el paso, la velocidad de la prensa, la superficie y el comportamiento a la salida. GCH, GCD, engranajes y pinza resuelven problemas distintos de control de la tira.

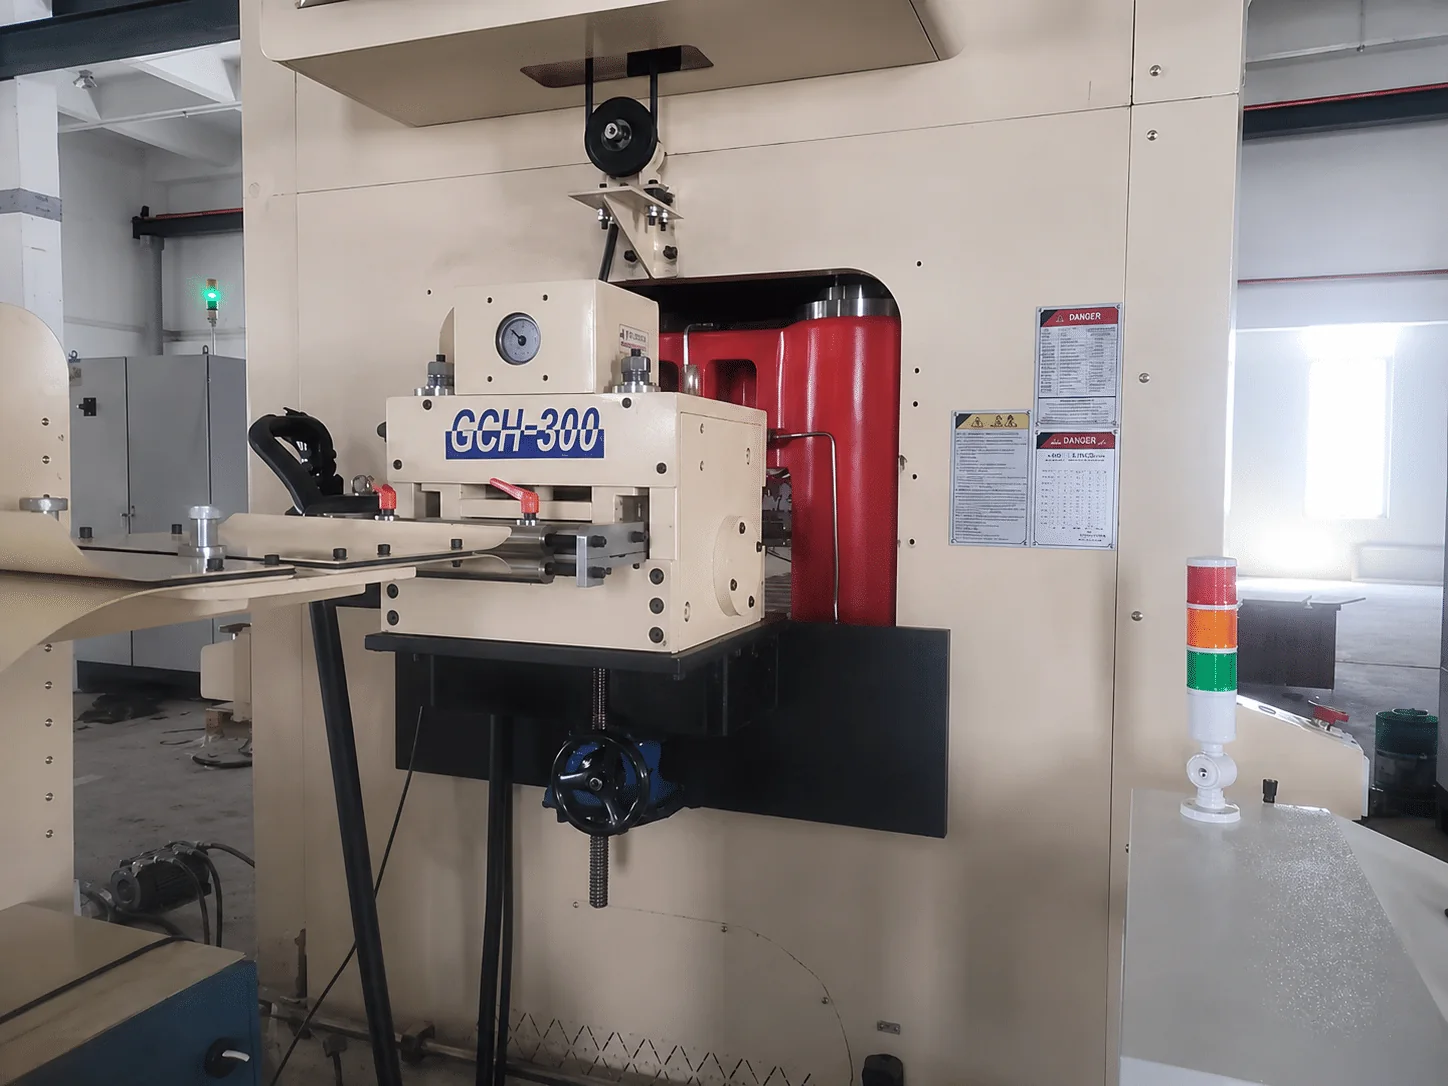
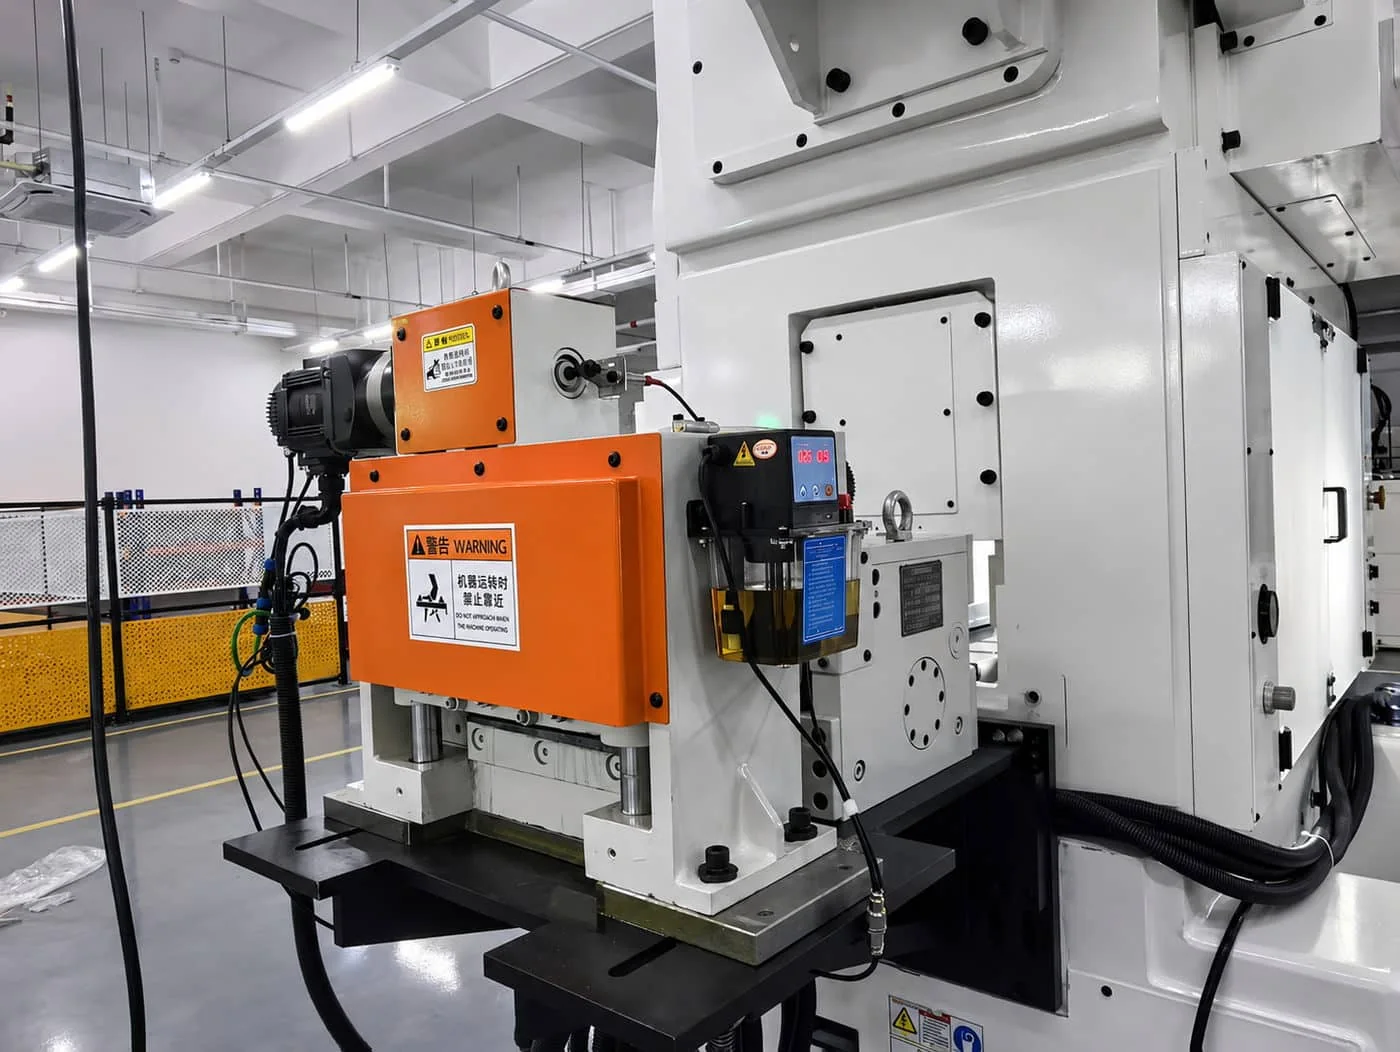
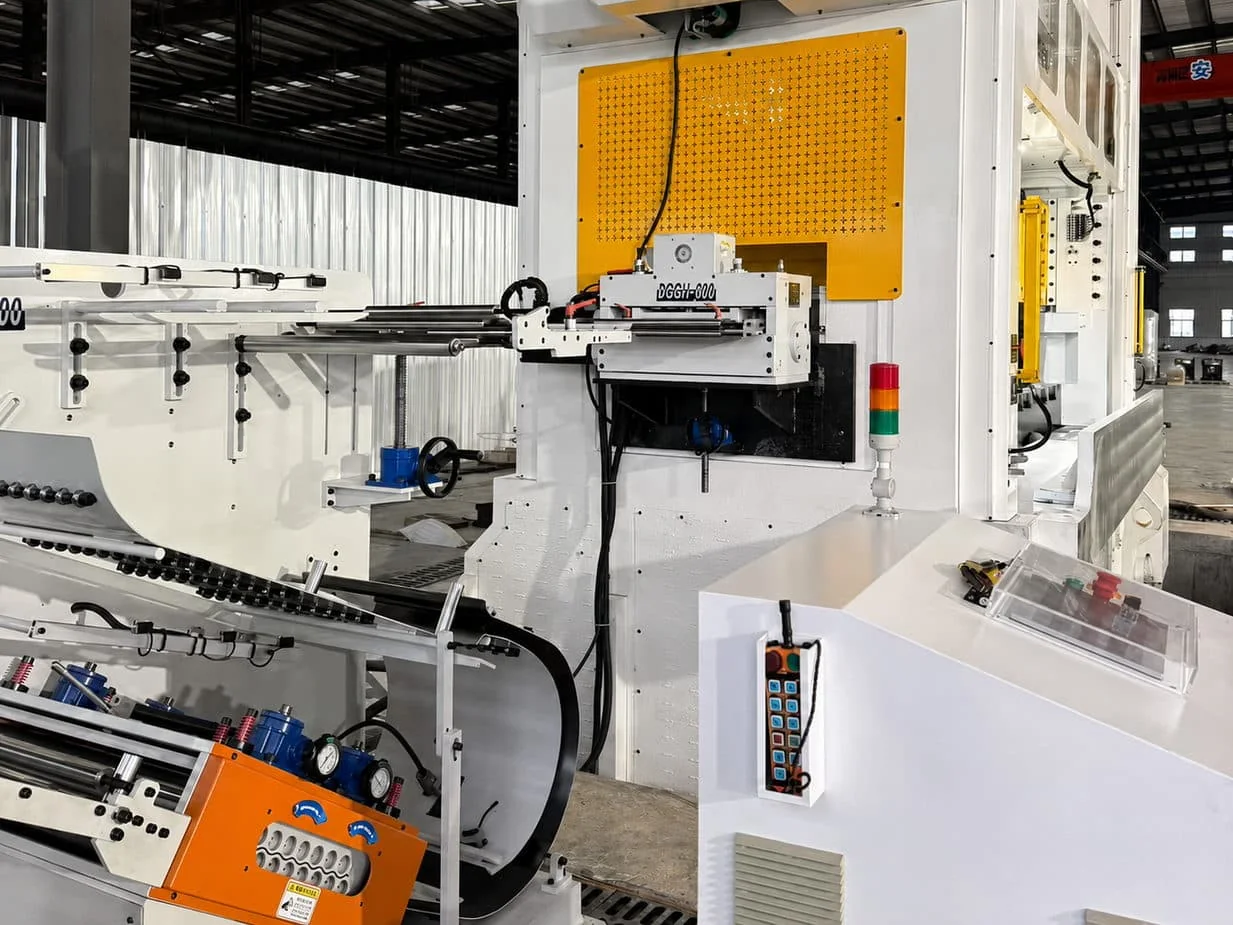
Alimentador doble servo GCH instalado junto a la prensa

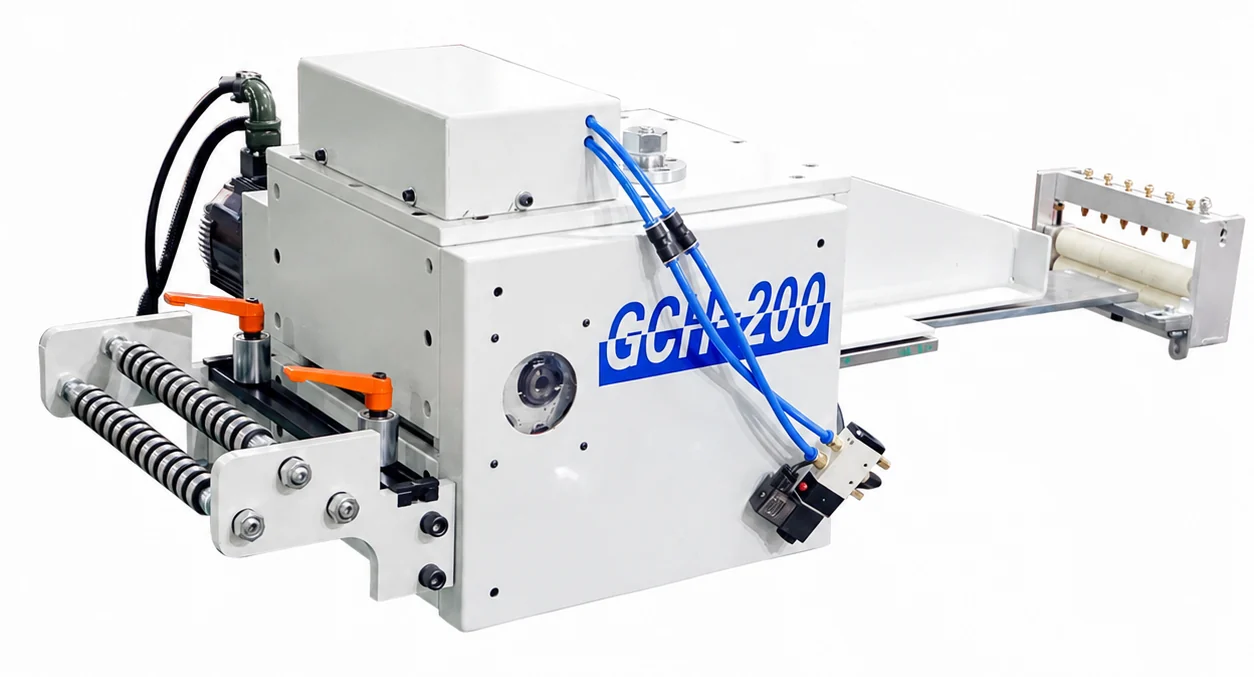
GCH: tira ancha o delgada, paso largo, avance y tracción

Es la ruta principal para las líneas de laminaciones más exigentes. En una línea controlada, un alimentador doble servo introduce la tira en la prensa y otra unidad doble servo puede trabajar como alimentador de tracción después del troquel.

Ver el alimentador GCH
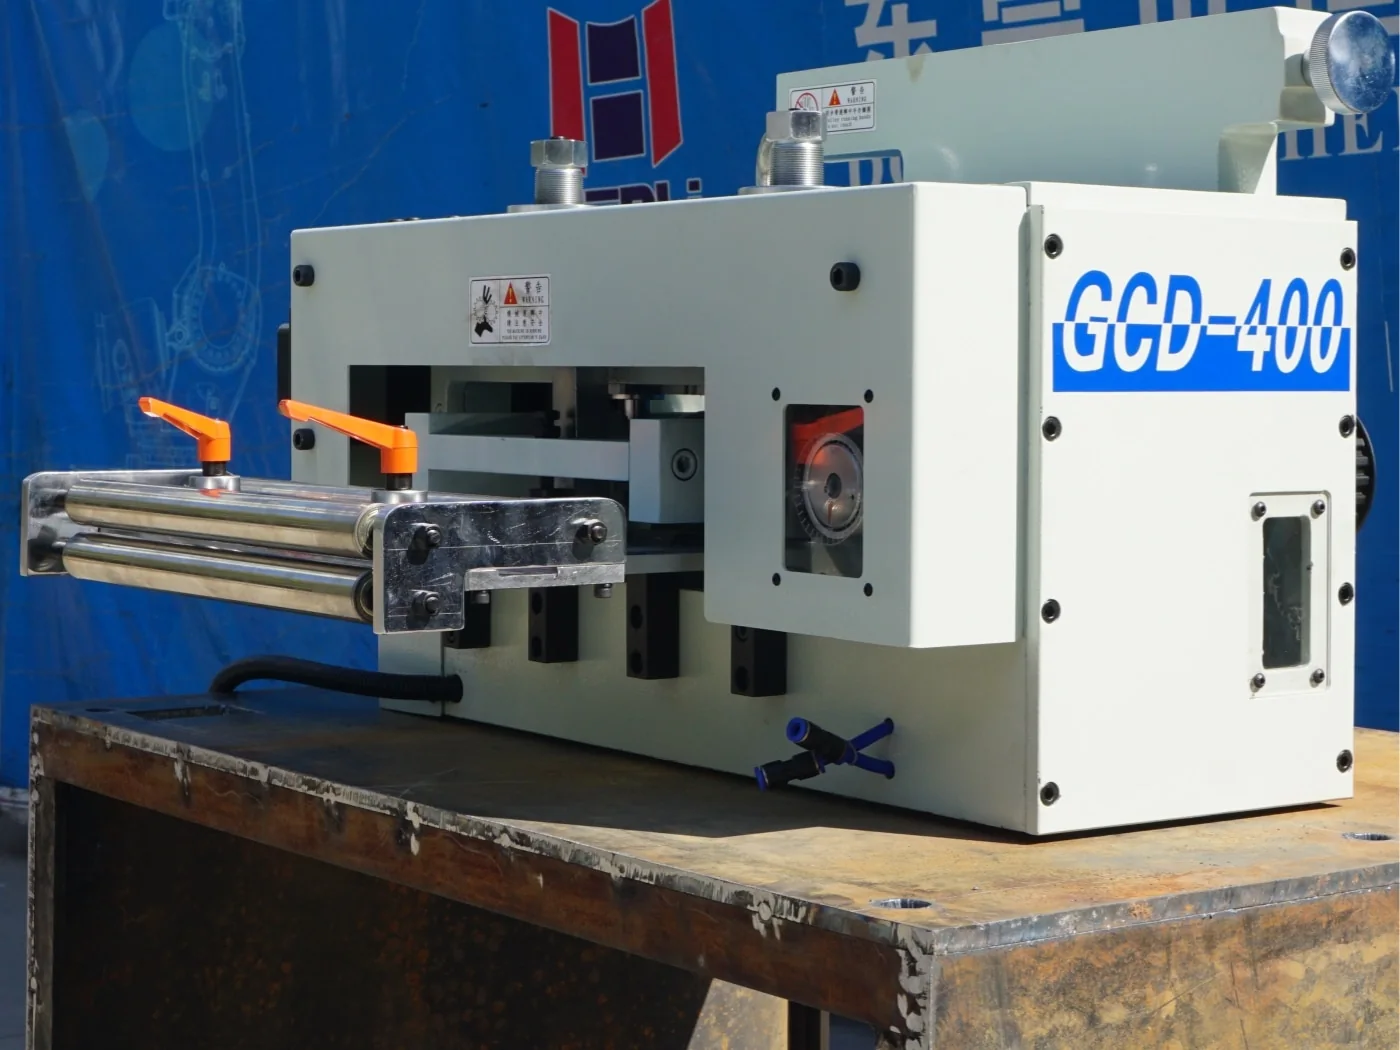
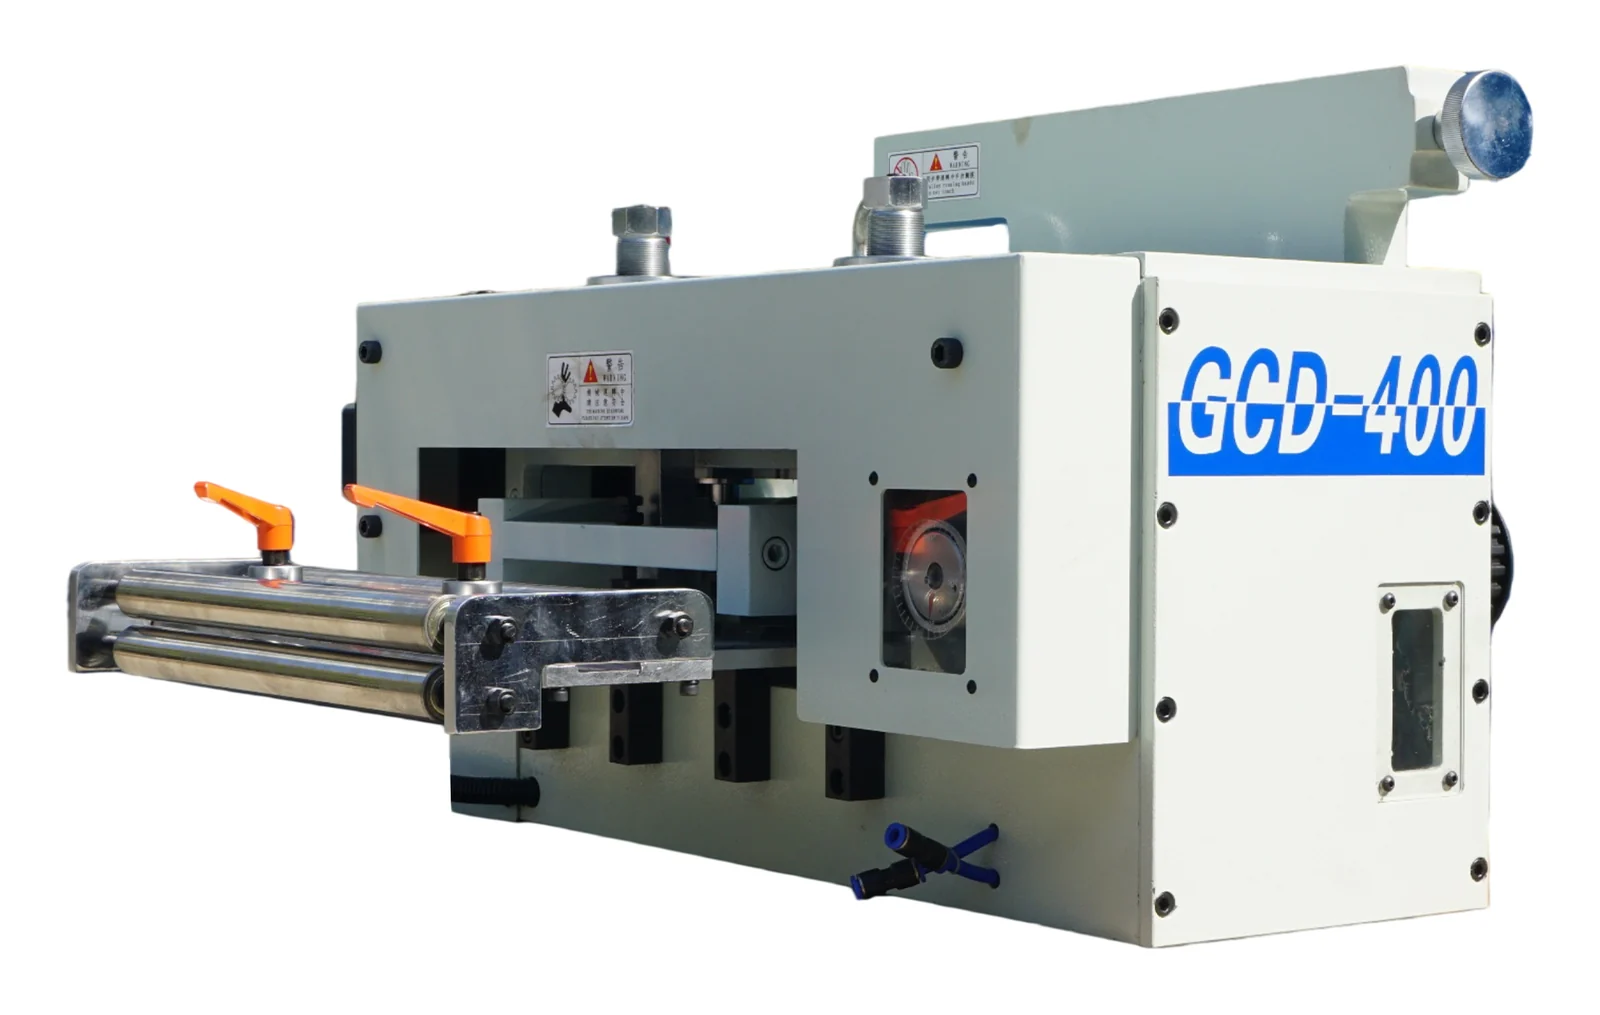
Alimentador servo GCD de alta velocidad para alimentación flexible

GCD: tracción estable y cambios de producto flexibles

Encaja con tira media o delgada y programas mixtos de laminaciones. Si el material se puede arrastrar de forma estable sin control activo del desbobinado, una línea de servo simple es más sencilla y flexible que una ruta mecánica de paso fijo.

Ver el alimentador GCD
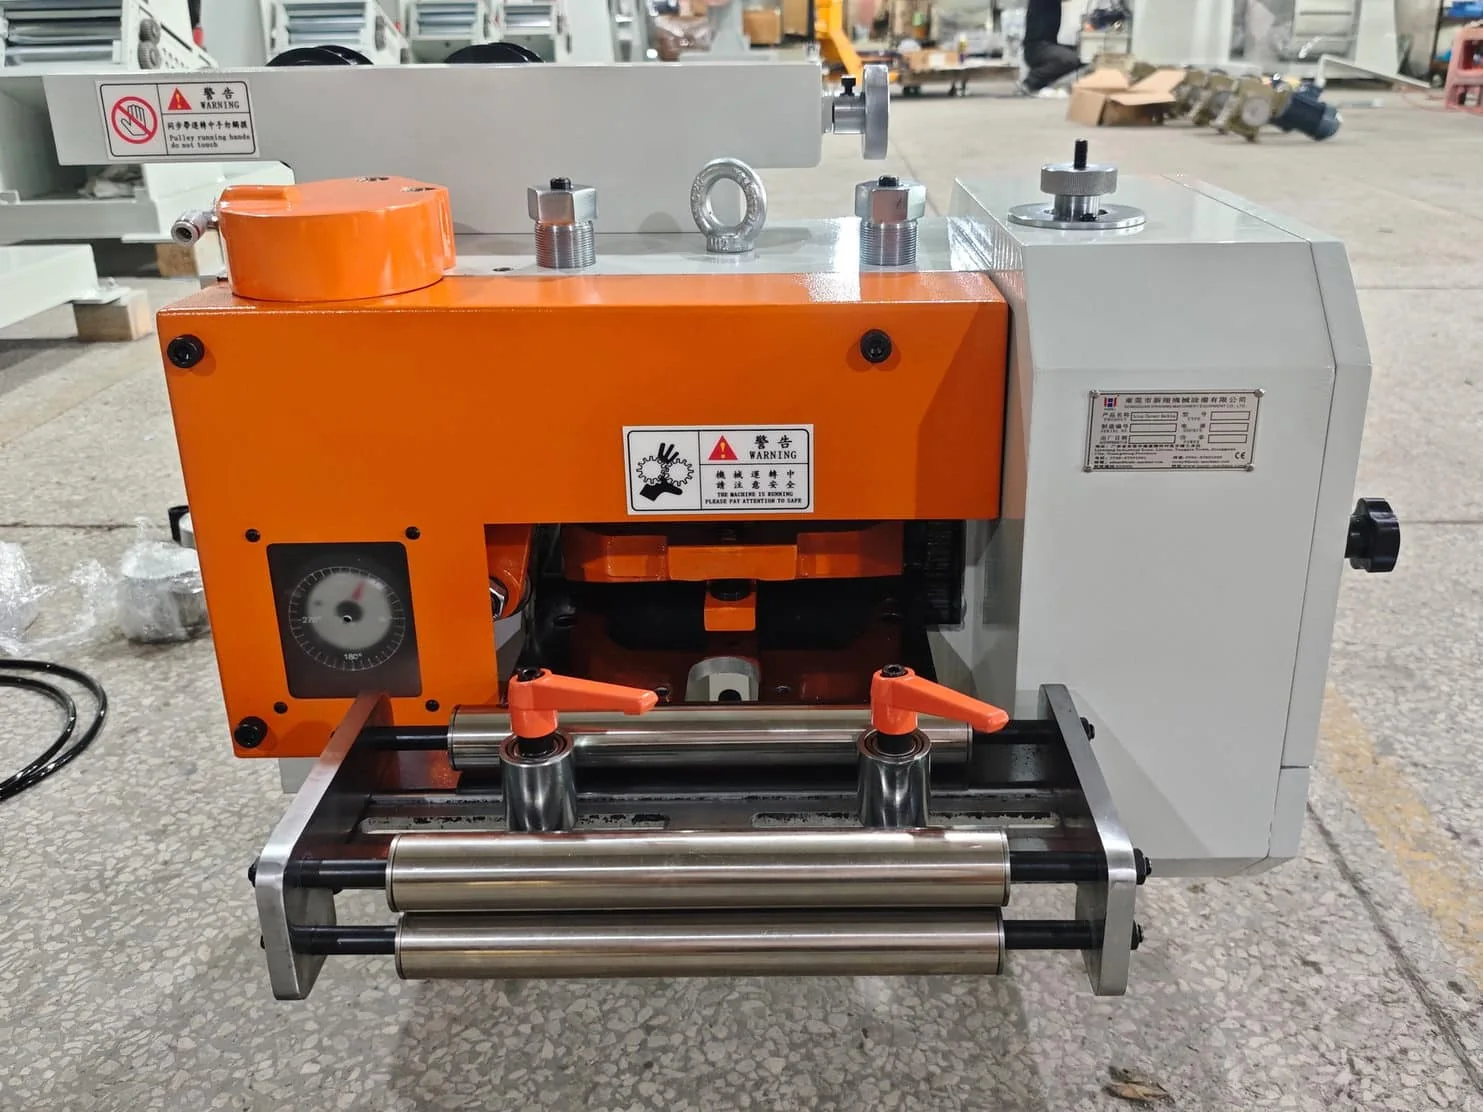
Alimentador de engranajes de alta velocidad para paso corto

GCF: paso corto, muchos gpm y producción repetitiva

La alimentación por engranajes destaca cuando el paso es corto, la prensa es rápida y el producto es estable. Es adecuada para EI/UI, micromotores y programas fijos donde la sincronización mecánica aporta valor.

Ver el alimentador GCF
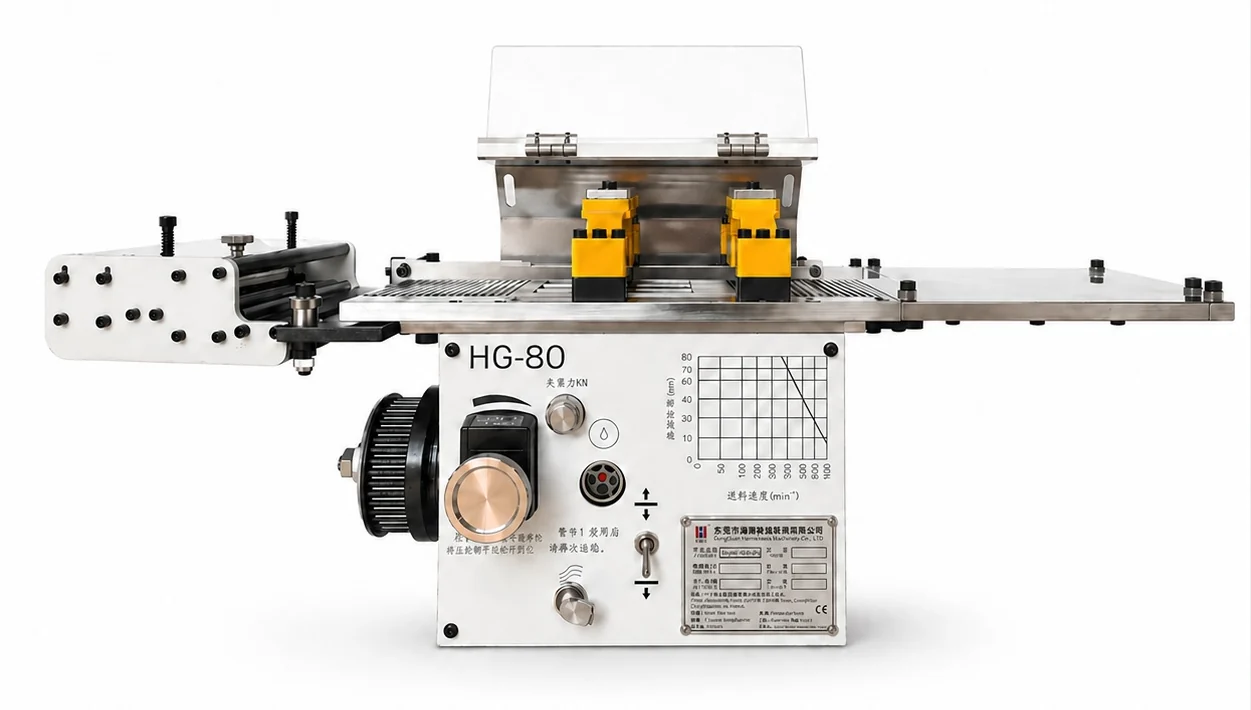
Alimentador de pinza de alta velocidad para tira estrecha y paso corto

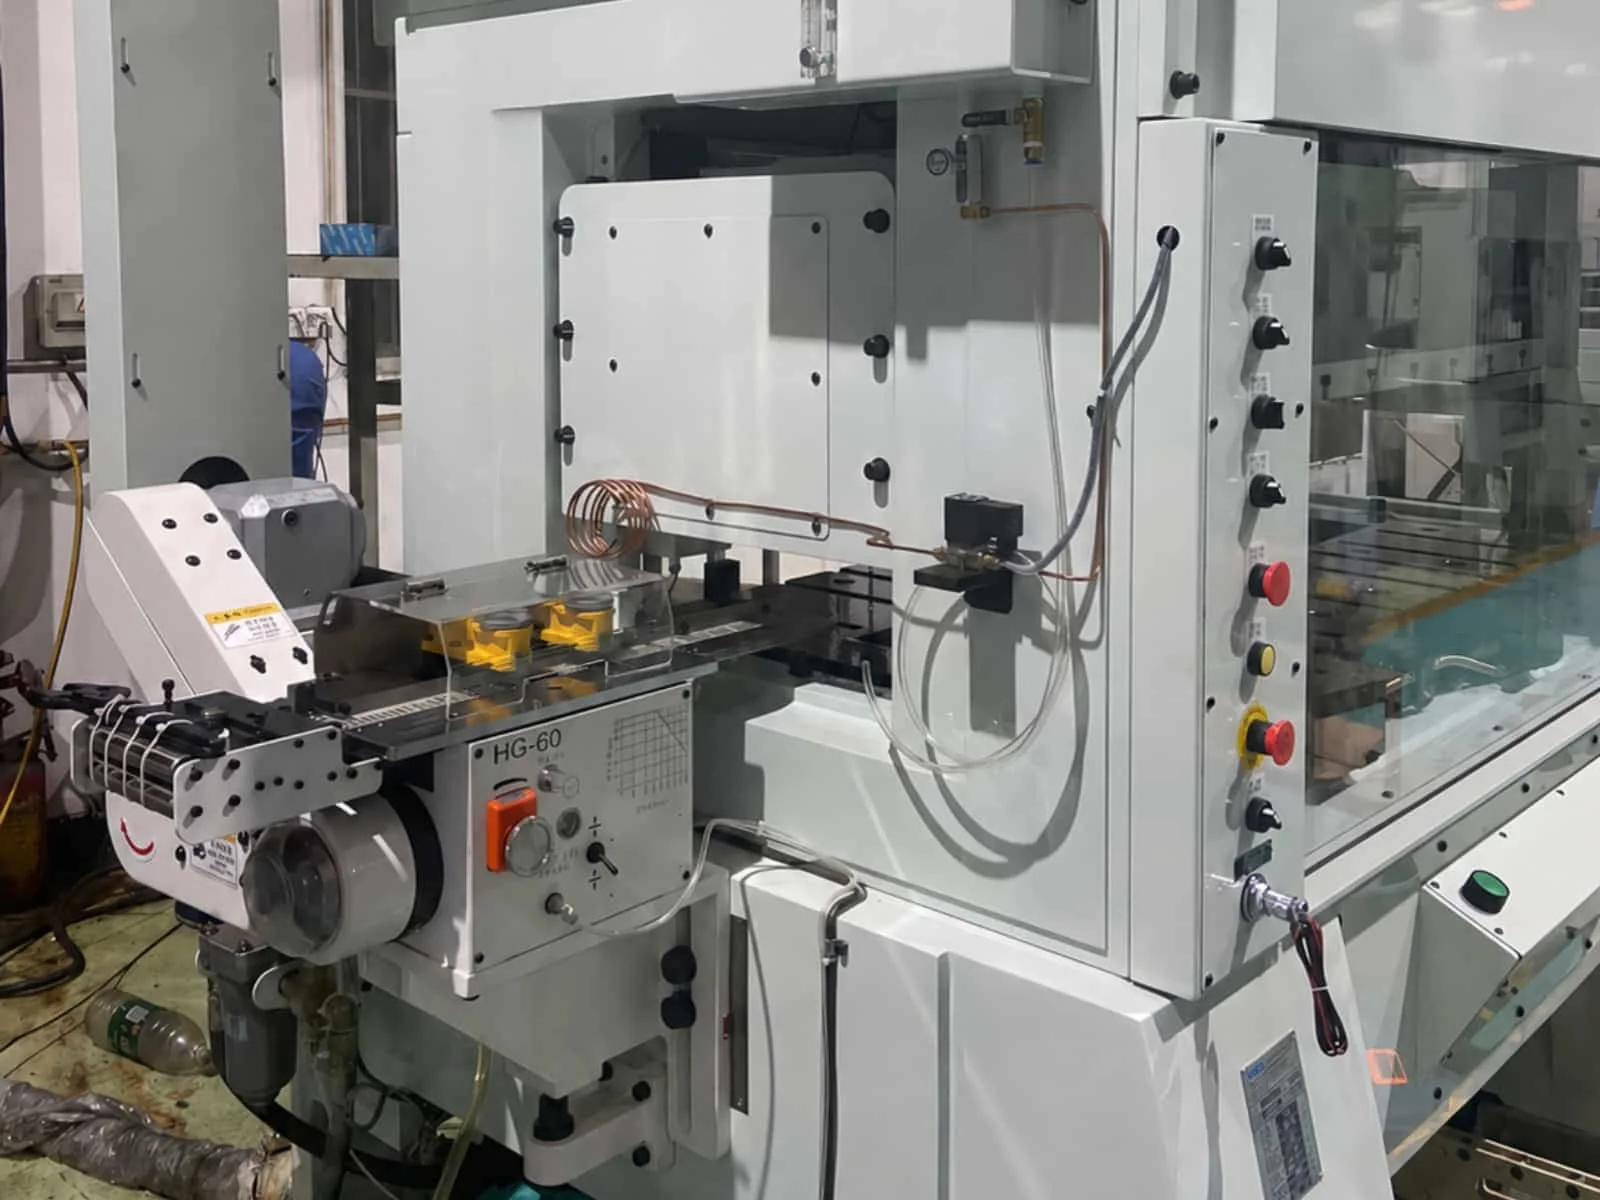
HG: tira estrecha y delgada, paso corto, superficie sensible

El alimentador de pinza no es de uso general. Está pensado para trabajos de paso corto a muy alta velocidad donde la presión de los rodillos puede causar deslizamiento, rayas o marcas. El ciclo de sujetar, avanzar y soltar protege el movimiento de la tira.

Ver el alimentador HG
05

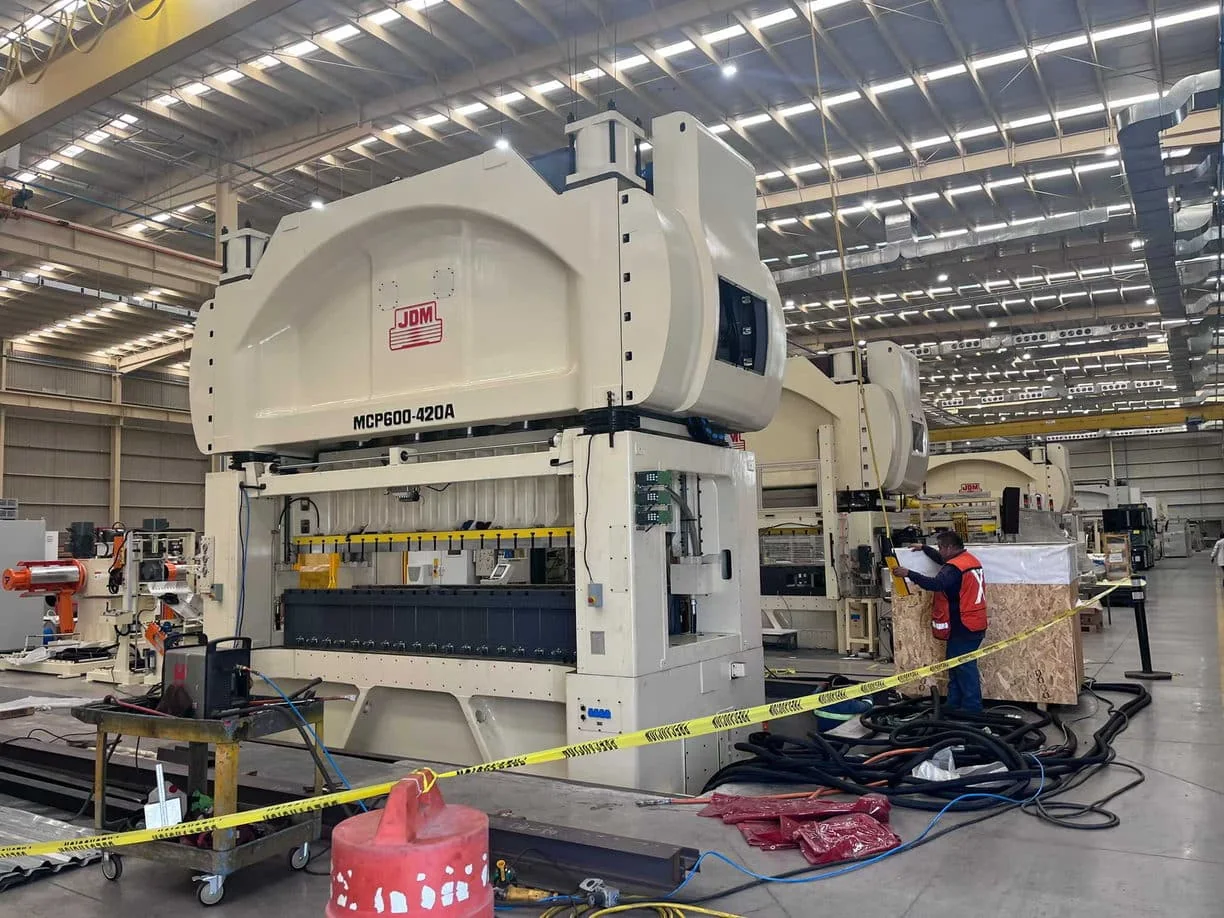
La prensa y el troquel deciden cómo debe sincronizarse el alimentador

En un proyecto real, el alimentador, la niveladora y el desbobinador deben ajustarse a la señal de la prensa de alta velocidad, el momento de liberación del troquel, el paso, el ancho de mesa y el recorrido del material. Podemos recomendarle un fabricante de prensas adecuado a través de nuestro fabricante asociado GOANWIN; el troquel lo aporta su proveedor de troqueles.

Prensa de alta velocidad y troquel sincronizados con el alimentador
Prensa, troquel, guía del alimentador, liberación de pilotos y señal de ángulo se tratan como una sola estación sincronizada.
  • Confirme modelo, tonelaje, ancho de mesa, carrera y gpm objetivo de la prensa.
  • Confirme paso de alimentación, liberación de pilotos, señal de ángulo de la prensa y disposición del troquel.
  • Con tira ancha o delgada, revise si se necesita control tanto en el lado de avance como en el de tracción.
06

La tracción y el corte de chatarra mantienen bajo control la salida de la prensa

Después del estampado, el esqueleto de la tira puede ser largo, cortante y difícil de recoger. Un alimentador de tracción estabiliza el recorrido de salida cuando la salida del troquel afecta al movimiento de la tira, y un cortador de chatarra trocea el esqueleto continuo en piezas más cortas.

Un avance y una tracciónUn alimentador GCH introduce la tira en la prensa y otro GCH tira de ella a la salida del troquel.GCH de avancePrensa y troquelGCH de tracción
Para acero al silicio delgado o ancho y paso largo, cuando la salida influye en el ritmo del troquel. Esquema.
  • Use el alimentador servo posterior como unidad de tracción cuando la salida del troquel afecte a la estabilidad de la tira o al ritmo de la prensa.
  • Use un cortador de chatarra cuando el esqueleto continuo necesite una descarga más segura y en tramos cortos.
  • Elija el cortador según el ancho, el espesor y la forma del esqueleto, la altura de salida y la señal de la prensa.
Alimentador doble servo trabajando como tracción antes del cortador de chatarra
En una línea de un avance y una tracción, el doble servo posterior tira del esqueleto antes del corte.
Cortador de chatarra HENLI a la salida de la prensa
Cortador de chatarra a la salida de la prensa.
Cortador de chatarra integrado en una línea de alimentación de prensa
La gestión de chatarra, como parte de toda la línea.
Ver el cortador de chatarra SKH
Casos de taller

Líneas reales en planta

Cómo se ven en una fábrica las rutas anteriores: líneas doble servo, integración antes del envío, servo simple, pinza, engranajes y las laminaciones terminadas.

Línea de laminaciones de estator y rotor

Desbobinador doble cabezal, niveladora, alimentador y prensa de alta velocidad.

Línea de estampado de núcleos de motor

Desbobinador doble cabezal en una línea de estampado de núcleos para motores de vehículos eléctricos.

Línea doble servo para laminaciones de motor con prensa de alta velocidad

Línea doble servo en planta

Ruta controlada para núcleos de motor, donde alimentador y prensa deben trabajar como un solo sistema.

Alimentador doble servo instalado junto a una prensa de alta velocidad

Alimentador doble servo junto a la prensa

Aquí se ajustan el paso, la guía, la liberación y la señal de la prensa.

Línea doble servo integrada con prensa de alta velocidad en el taller

Doble servo con prensa rápida

Permite un avance y una tracción en proyectos exigentes de laminaciones.

Instalación de una línea de laminaciones de motor en fábrica

Etapa de instalación

El entorno real antes del ajuste final, el acoplamiento con la prensa y la entrega a producción.

Vista lateral de una línea de laminaciones de motor antes del envío

Vista lateral antes del envío

Muestra la longitud de la línea, el recorrido del material y la posición de cada máquina antes de la prensa.

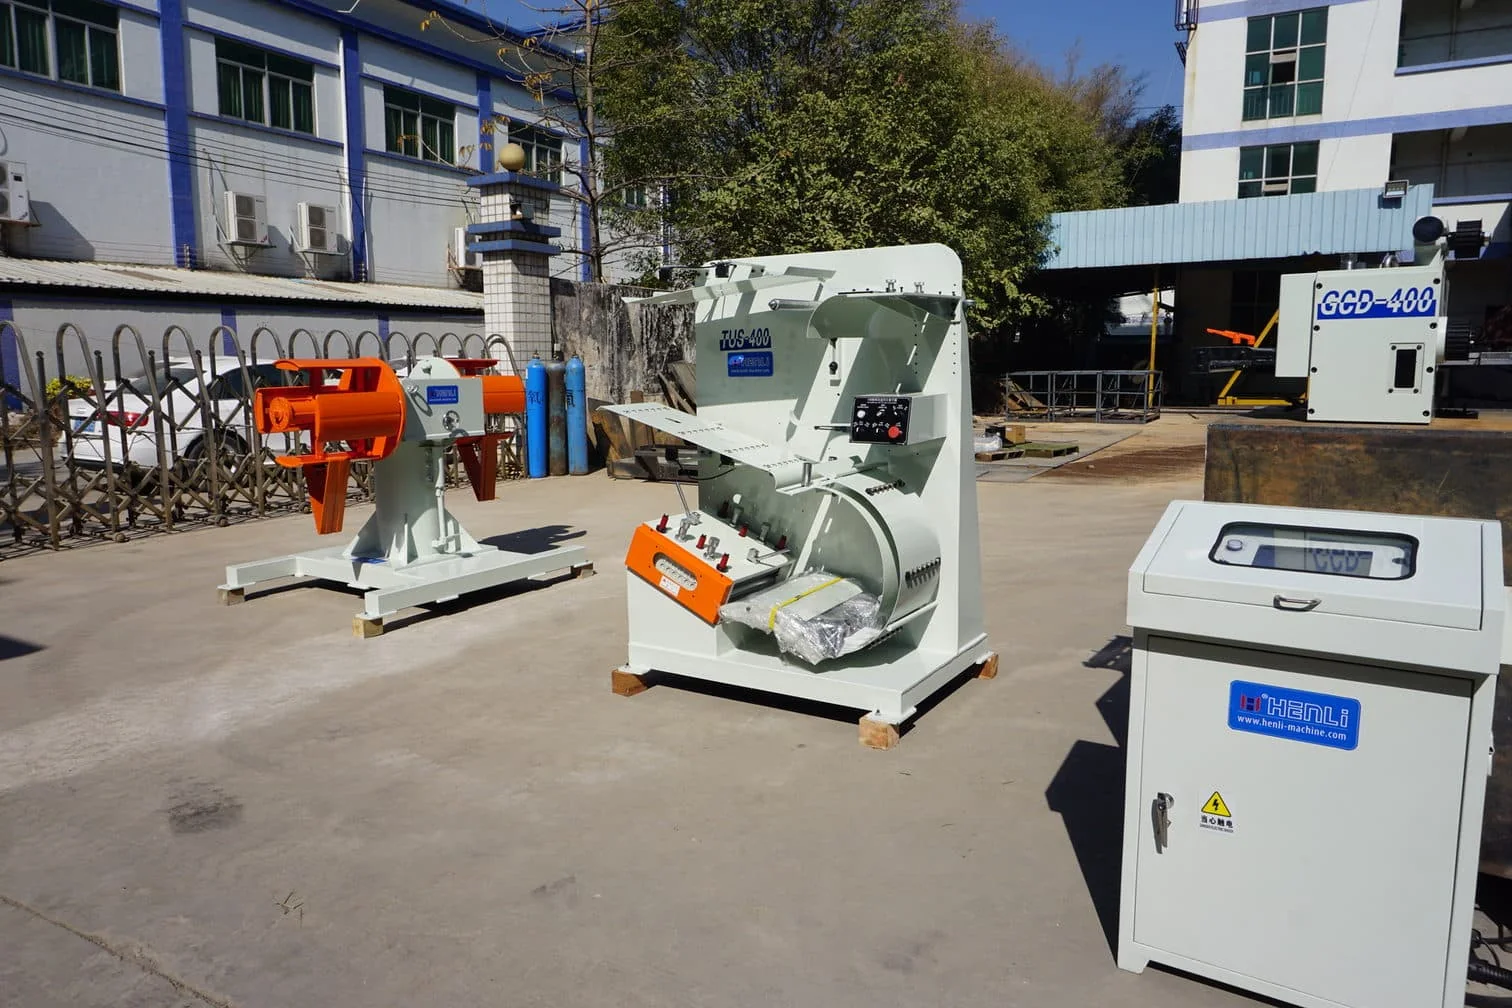
Línea con alimentador servo simple GCD-400 en producción

Línea con servo simple GCD

Para programas flexibles donde la tira se arrastra de forma estable y el cambio rápido importa.

Línea con alimentador de pinza para tira estrecha

Pinza para tira estrecha

Ruta especializada de paso corto para tira delgada, estrecha o sensible en superficie.

Alimentador de pinza en una línea de bobina a prensa

De la bobina a la prensa con pinza

Une desbobinado compacto, preparación de la tira y alimentación rápida para tira estrecha de precisión.

Línea con alimentador de engranajes de alta velocidad y paso corto

Engranajes en paso corto

Sincronización mecánica estable para EI/UI, micromotores y otros productos fijos de paso corto.

Paquetes de laminaciones de motor sobre pallet después del estampado

Laminaciones estampadas

Paquetes de laminaciones de motor, el resultado de integrar la línea de bobina a prensa.

Aplicaciones

Productos estampados y líneas que cubrimos

Cada fila relaciona la pieza estampada con una ruta probable de desbobinado, nivelado y alimentación.

Deslice la tabla para ver todas las columnas

LíneaPiezas estampadasRuta recomendadaFactores de selección
Núcleos de motor para vehículo eléctricoLaminaciones de estator y rotor de motores de tracción y sus paquetes.Doble cabezal motorizado → control de lazo → niveladora S → GCH de avance → prensa de alta velocidad → GCH de tracción → cortador de chatarra.Cuando la tira es delgada, ancha, de alto valor o difícil de mantener estable a alta velocidad.
Núcleos de motor de compresorEstator y rotor de compresores de aire acondicionado y de refrigeración y núcleos para electrodomésticos.Doble cabezal → niveladora S → GCH o GCD → prensa de alta velocidad → control de salida opcional.GCH para tira más ancha o delgada y líneas más exigentes; GCD para tira media o delgada estable con más cambios de producto.
Núcleos BLDC, de ventilador y de bombaLaminaciones para ventiladores, bombas, drones, robots, campanas extractoras, purificadores y motores compactos.Niveladora S + GCD para programas flexibles; engranajes o pinza para paso corto y tira estrecha; GCH para líneas más anchas o de mayor control.Según ancho de tira, paso, sensibilidad de la superficie y si se produce una sola pieza o muchos tamaños.
Servomotores y motores paso a pasoLaminaciones de precisión de estator y rotor y paquetes compactos.Desbobinado pasivo o motorizado → niveladora S → GCH, GCD u otro alimentador → prensa de alta velocidad.Servo simple o doble según ancho de tira, paso y necesidad de tracción a la salida.
Motores industriales grandesLaminaciones grandes de estator y rotor y chapa eléctrica ancha.Desbobinado motorizado de mayor capacidad → niveladora S → GCH ancho → prensa de mesa ancha → control de salida.El material ancho y los troqueles grandes exigen un desbobinado controlado, un alimentador ancho y una sincronización cuidadosa.
MicromotoresRotores de motor DC pequeño, laminaciones de micromotor y formatos de tira estrecha.Desbobinador compacto → nivelado de precisión → engranajes o pinza → prensa rápida pequeña.El paso corto y la tira estrecha suelen pesar más que el control servo de paso largo.
Laminaciones EI/UI de transformadorLaminaciones EI y UI de acero al silicio, chapas de núcleo de transformador y piezas magnéticas apiladas.Desbobinador pasivo o motorizado → niveladora U → engranajes u otro alimentador de paso corto → prensa o estación de corte.La planitud y el avance estable en paso corto son los criterios principales.
Chapas de reactor e inductorChapas de núcleo de reactor e inductor y otras piezas electromagnéticas sensibles a la planitud.Desbobinador → niveladora U → engranajes, pinza u otra ruta de prensa o corte.La ruta final depende de la forma de la chapa, la planitud exigida, el paso y la tolerancia.
Línea de bobina para una prensa existenteEstator, rotor o EI/UI cuando la prensa y el troquel ya están en su planta.Desbobinado, control de lazo, niveladora S/U, GCH, GCD, engranajes o pinza y cortador de chatarra, adaptados a la prensa.Según tira, paso, velocidad de prensa, altura de línea y espacio disponible.

También hemos configurado líneas para motores cónicos (con alimentador de engranajes o servo NC de varios pasos, según si el paso es fijo), troquelado zigzag de discos para estator y rotor, núcleos para drones y robots, estatores y segmentos de generador, troqueles de varias filas en tira ancha y lubricación en líneas de acero al silicio.

Otras aplicaciones de paso corto, como tapas de filtro, placas de cadena, cuchillas de afeitar, barras de batería, terminales y aletas de disipador, necesitan su propia revisión de material, troquel y salida. Esta línea se configura para laminaciones de motor, acero al silicio y núcleos electromagnéticos.

Resultado

Piezas que salen de estas líneas

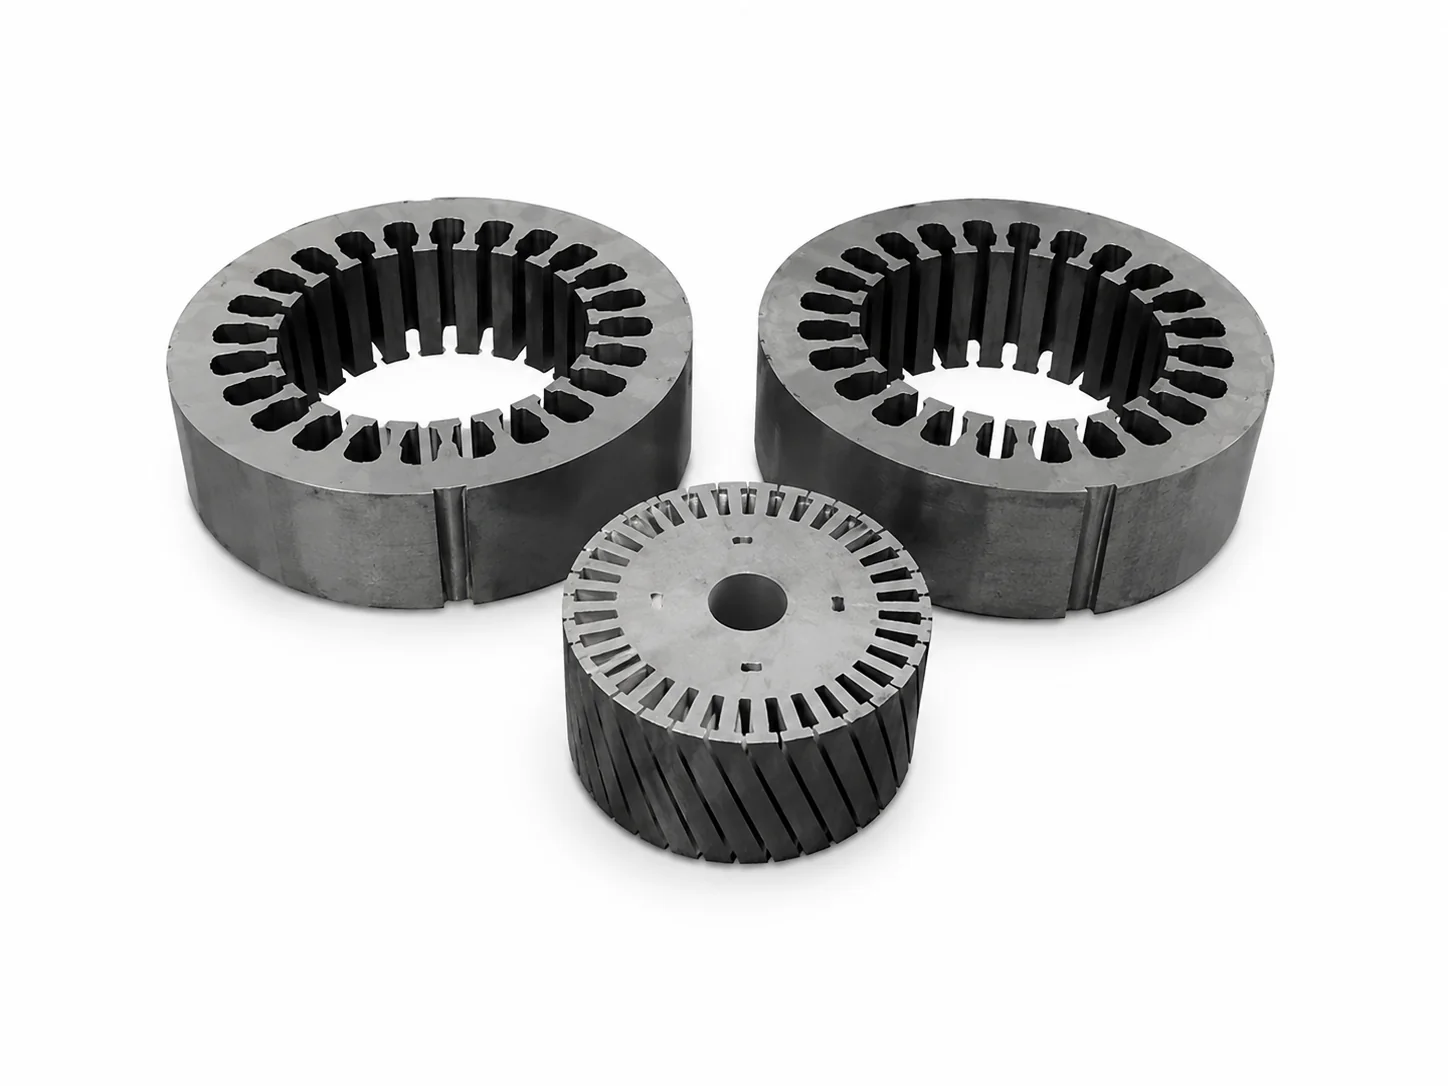
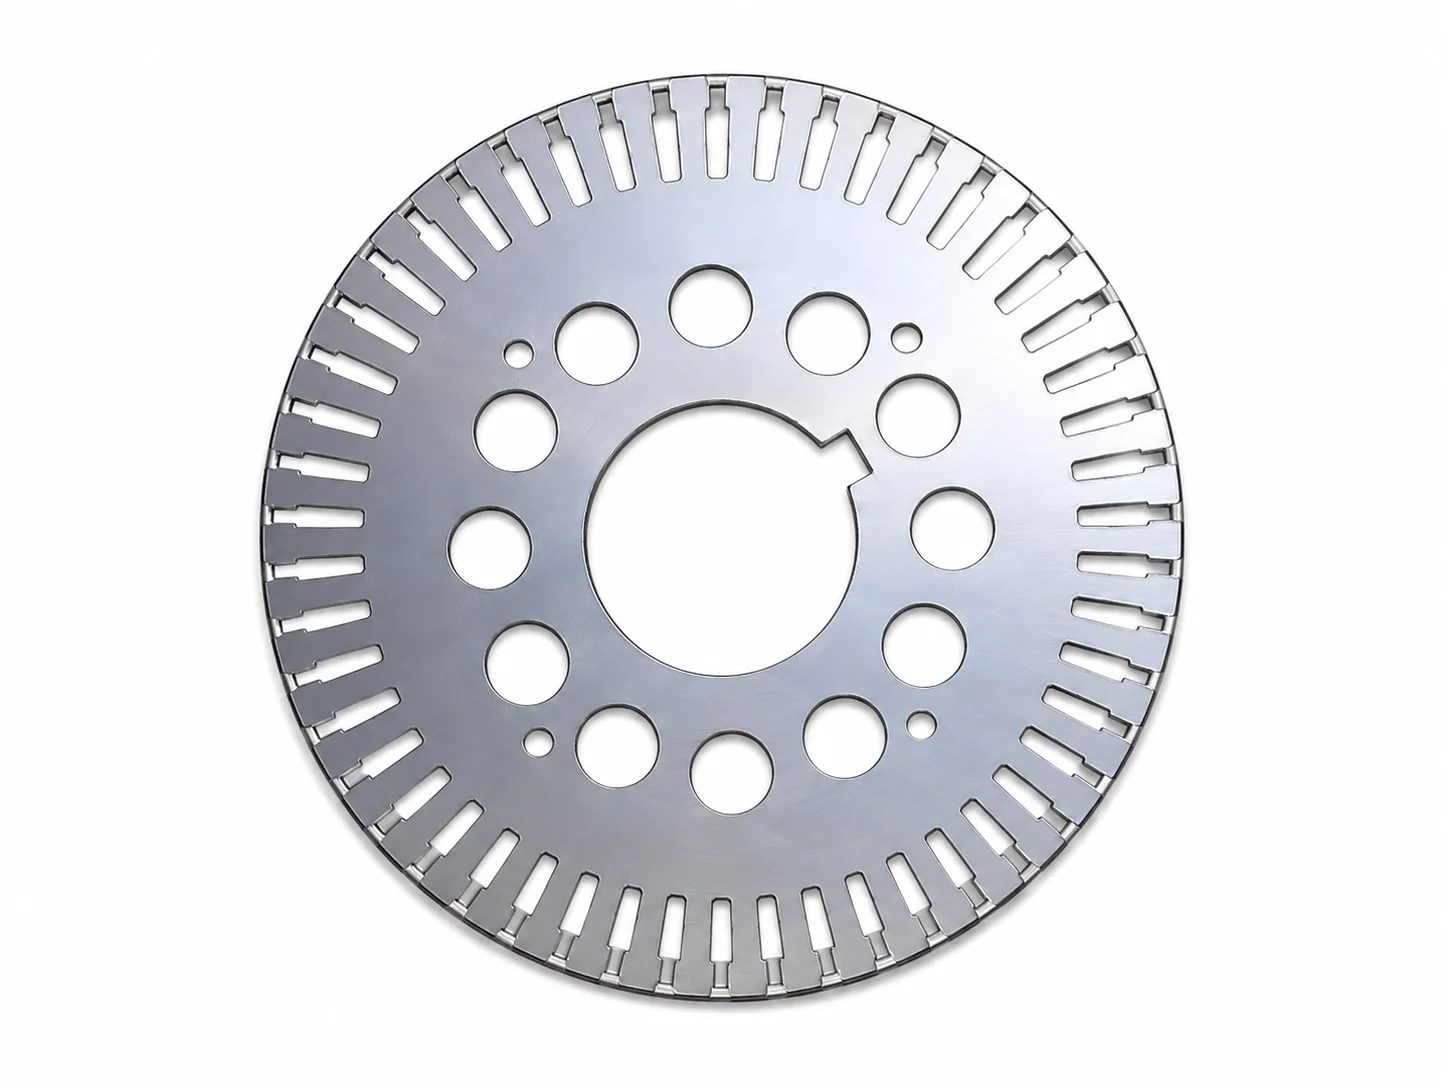
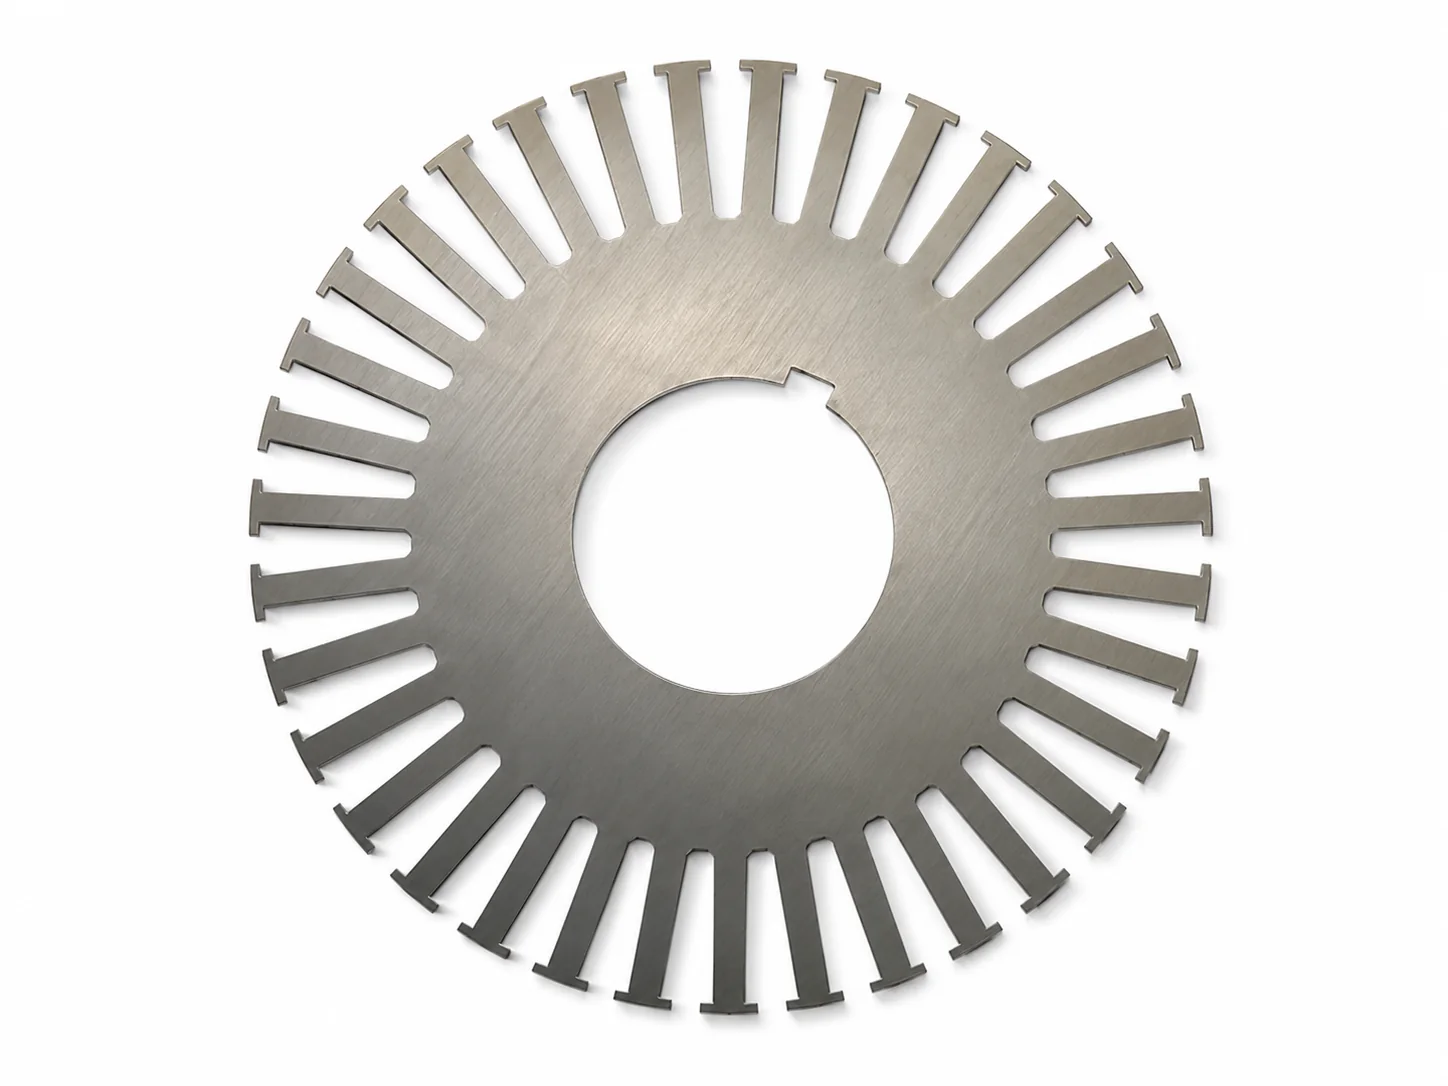
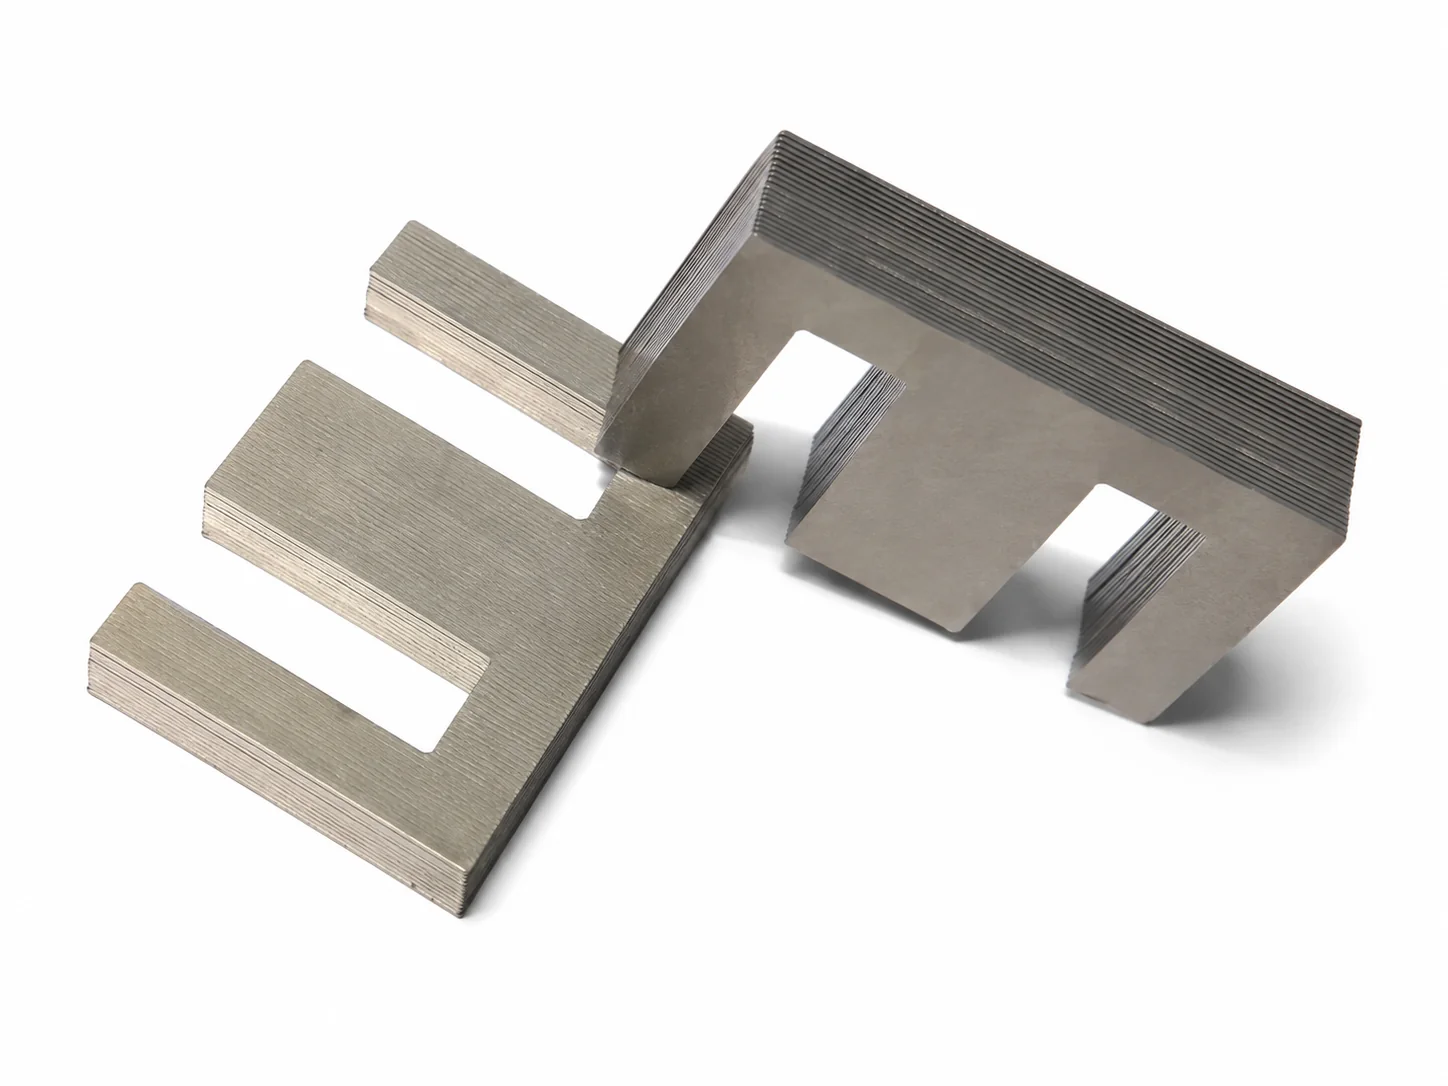
Laminaciones típicas de estator, rotor y EI estampadas en estas líneas de producción.

Disposición de un troquel progresivoLa tira avanza un paso por golpe: agujeros piloto, ranuras y corte del rotor, ranuras y corte del estator.Agujeros piloto1 Ranuras del rotor2 Corte del rotor3 Ranuras del estator4 Corte del estatorLa tira avanza un paso por golpe
Disposición genérica. Los troqueles reales varían en filas, forma de ranura y apilado; el troquel lo aporta su proveedor y la línea de bobina mantiene el paso, la sincronización y el estado de la tira.
Apilado en anillo de laminaciones de estator
Paquete de estator
Núcleo apilado de laminaciones de estator y rotor
Núcleo de estator y rotor
Laminación estampada de estator vista desde arriba
Lámina de estator
Laminación estampada de rotor vista desde arriba
Lámina de rotor
Apilado de laminaciones EI de acero al silicio
Laminación EI
Alimentador

El alimentador se elige después del tipo de línea

Se define cuando ya están confirmados el producto, el ancho de tira, el espesor, el paso, la velocidad de prensa, la superficie y el comportamiento a la salida.

Deslice la tabla para ver todas las columnas

Ruta de alimentaciónSe combina conDatos que hay que confirmar
Alimentador de engranajes GCFDesbobinador pasivo + niveladora S/UPaso, conexión con el eje de la prensa, espesor del material, peso de la bobina y frecuencia de cambio de producto.
Servo simple GCDDesbobinado pasivo o estándar + niveladoraMezcla de piezas, ancho de tira, longitud de avance, gpm objetivo, superficie del material, señal de la prensa y espacio disponible.
Alimentador de pinza HGDesbobinado compacto + niveladora de precisiónAncho de tira, paso, espesor, recubrimiento, presión de sujeción, velocidad de la prensa y momento de liberación del troquel.
Doble servo GCH: avance y tracciónDoble cabezal motorizado + control de lazoPeso de bobina, ancho de tira, espesor, paso, señal de ángulo de la prensa, liberación del troquel, necesidad de tracción y descarga de chatarra.
Especificaciones

Tira, paso y velocidad de cada máquina

Límites publicados de cada modelo HENLI de la línea. El paso máximo y los gpm máximos no se alcanzan a la vez; lo que rinde una línea depende de la tira, el paso, el troquel y la prensa.

Deslice la tabla para ver todas las columnas

EstaciónModeloEspesorAnchoPaso / cargaVelocidadPrecisión
Alimentador de engranajesGCF-150 / 200 / 3000,1–⁠1,0 mm150–⁠300 mm12–⁠240 mm800 gpm±0,02 mm
Alimentador de engranajesGCF-2500,1–⁠1,0 mm250 mm15–⁠250 mm600 gpm±0,02 mm
Alimentador de pinzaHG-60 / 80 / 80W0,04–⁠2,0 mm8–⁠110 / 8–⁠110 / 8–⁠150 mm0–⁠60 / 0–⁠80 / 0–⁠80 mm800 / 700 / 400 gpm±0,025 mm
Alimentador servo simpleGCDSegún modeloSegún modeloProgramablePara prensas rápidas±0,02 mm
Alimentador doble servoGCH0,2–⁠2,0 mmSegún modeloProgramable60 m/min—
Niveladora tipo STUS-200 / 300 / 4000,1–⁠1,0 mm200 / 300 / 400 mm—60 m/min—
Niveladora tipo UJMU-200 / 300 / 4000,1–⁠1,0 mm200 / 300 / 400 mm—0–⁠60 m/min—
Desbobinador doble cabezalMTD-200 / 300 / 400—200–⁠400 mm500 / 800 / 1200 kg por lado20–⁠60 m/min—

Para tira más ancha y bobinas más pesadas, las máquinas se fabrican bajo pedido. El mandril del desbobinador es de expansión manual de serie, con expansión hidráulica opcional; recomendamos hidráulica por encima de unas 2 t por lado. El voltaje se adapta a su planta. La precisión indicada es la del alimentador; la precisión de la pieza depende también del troquel y sus pilotos.

¿A qué velocidad debe trabajar el lado de bobina?

Velocidad media de la tira en m/min = paso de alimentación en mm × golpes por minuto ÷ 1000. Es lo que deben suministrar el desbobinador y la niveladora.

Gris: desbobinador motorizado estándar (fotoeléctrico). Naranja: velocidades con seguimiento láser ya entregadas. Un desbobinador sin motor también puede trabajar cuando la línea arrastra la tira de forma estable.

Paso y velocidad de la tira a 300 golpes por minuto60 mm equivalen a 18 m/min, 100 mm a 30 m/min, 150 mm a 45 m/min y 200 mm a 60 m/min, comparados con las velocidades de desbobinado de 20, 35, 45 y 60 m/min.60 mm18 m/min100 mm30 m/min150 mm45 m/min200 mm60 m/min20 estándar354560láserPaso a 300 gpm
Prensa y troquel

Prensa de laminación de estator y rotor: prensa, troquel y línea de bobina

Muchos compradores buscan una prensa de laminación de motores eléctricos o una máquina para estampar estator y rotor. En la práctica son tres cosas que trabajan juntas: una prensa de alta velocidad, un troquel progresivo y la línea de bobina que los rodea.

Quién suministra cada parteHENLI fabrica la línea de bobina a la entrada y a la salida; la prensa la aporta el socio GOANWIN y el troquel, su proveedor.Entrada: HENLIPrensa: socio GOANWINTroquelSalida: HENLI
El troquel lo aporta su proveedor de troqueles. En una línea llave en mano, nosotros fabricamos la línea de bobina y coordinamos la prensa con GOANWIN.

Deslice la tabla para ver todas las columnas

ParteQuién la suministraQué confirmar
Línea de bobina: desbobinador, niveladora, alimentador, alimentador de tracción y cortador de chatarraHENLI, en su propia plantaTira, paso, velocidad y sentido de la línea
Prensa de alta velocidad para laminaciónNuestro fabricante asociado GOANWIN; podemos recomendarle la adecuadaTonelaje, tamaño de mesa, altura de cierre, carrera y gpm
Troquel progresivoSu proveedor de troquelesDisposición de la tira, pilotos, momento de liberación y método de apilado

¿Ya tiene prensa de alta velocidad y troquel? Podemos fabricar la línea de bobina a su medida. Envíe el modelo de prensa, el tamaño de mesa, los gpm y la altura de línea.

Problemas y límites

Problemas de la tira y dónde los resuelve la línea

La mayoría de los problemas de estampado en una línea de laminaciones empiezan antes del troquel. Esta tabla muestra qué estación atiende cada problema y cuáles corresponden al troquel y a la prensa.

Deslice la tabla para ver todas las columnas

ProblemaCausa habitualDónde se resuelve
Curvatura de bobina, curvatura transversal, ondas centrales y de bordeBobina de entradaLa niveladora los atenúa; no puede eliminar todos los defectos
El lazo oscila, se amontona o se tensaEl desbobinado no sigue a la líneaControl de lazo y desbobinador motorizado
La tira desliza o se pandea a alta velocidadRuta de alimentación, liberación, lazoRuta de alimentación; alimentador de tracción después del troquel
La tira de salida altera el ritmo del troquelEsqueleto después del troquelAlimentador de tracción
Esqueleto largo y cortante, difícil de recogerChatarra continuaCortador de chatarra
Rebaba, forma de ranura, altura de apiladoTroquel y prensaNo corresponde a la línea de bobina

Límites que conviene conocer antes de pedir

  • La línea parte de bobina ya cortada a ancho, así que el ancho debe corresponder al troquel.
  • Las laminaciones salen por la salida del troquel y de la prensa; indíquenos cómo las recoge.
  • El alimentador de engranajes es para paso fijo. Si el paso cambia a menudo, use una ruta servo.
  • Un desbobinador doble cabezal acorta el cambio de bobina, pero por sí solo no garantiza cero paros; HENLI puede diseñar configuraciones sin paro.
  • Las velocidades publicadas son límites de máquina. La velocidad de línea depende del paso, el material, el troquel y la prensa.
  • Para prototipos y lotes muy pequeños, el corte láser suele tener más sentido que un troquel progresivo.
Datos para cotizar

Envíe estos datos y le recomendamos la línea

Con esta información podemos proponer la línea real, sin adivinar por el nombre del producto.

  • 01
    Pieza estampadaEstator, rotor, laminación EI/UI, chapa de transformador o de reactor o laminación de micromotor. Incluya planos o fotos de muestra.
  • 02
    MaterialGrado, espesor, ancho, requisitos de superficie y, si la tiene, dureza o resistencia.
  • 03
    BobinaDiámetro interior y exterior, peso, frecuencia de cambio y si necesita unión de punta y cola.
  • 04
    Prensa y troquelModelo de prensa, tonelaje, ancho de mesa, carrera, gpm objetivo, disposición del troquel, paso y momento de liberación.
  • 05
    SalidaForma del esqueleto, altura de salida del troquel, necesidad de tracción y método de recogida de chatarra.
  • 06
    PlantaSentido de la línea, espacio disponible, voltaje, aire, acceso de mantenimiento y si necesita control activo del lazo.
Fábrica propia en Dongguan (China) Precio de fábrica 2 años de garantía Voltaje según su planta Línea llave en mano con prensa recomendada
Solicitar propuesta

¿Quiere una propuesta de línea?

Envíe los datos de material, bobina, prensa, troquel, paso y descarga de chatarra. Ajustamos el desbobinado, el seguimiento láser, la unión de bobinas, el nivelado, el alimentador, la tracción y el corte de chatarra a su línea real.

Solicitar propuesta Ver todas las soluciones

WhatsApp +852 6050 5427 · [email protected]

Preguntas frecuentes

Preguntas sobre las líneas de laminaciones de motor

Es una línea de bobina a prensa que estampa acero al silicio o acero eléctrico para obtener laminaciones de estator, rotor, EI/UI y núcleos electromagnéticos. Una línea típica incluye desbobinado, control de lazo o de freno, nivelado tipo S o tipo U, alimentación adecuada, estampado de alta velocidad, tracción opcional y gestión de chatarra.
Un desbobinador doble cabezal, control de lazo, una niveladora de alta velocidad, un alimentador adecuado al paso, una prensa de alta velocidad con troquel progresivo y, a menudo, un alimentador de tracción y un cortador de chatarra después de la prensa. HENLI fabrica la línea de bobina y puede recomendarle un fabricante de prensas asociado.
Sí. Un desbobinador pasivo con niveladora y alimentador de engranajes o servo simple funciona cuando el equipo posterior puede arrastrar la tira de forma estable, la tensión de la bobina es manejable y la tracción posterior no raya, estira ni desestabiliza el material.
No. Es una opción avanzada para el cambio de bobina. Puede reducir paros y pérdida de material en tiradas largas continuas, pero muchas líneas trabajan con desbobinado pasivo, motorizado o con seguimiento de lazo sin soldadura automática.
Lee la altura del lazo de forma continua y cambia sin escalones la velocidad del desbobinador motorizado, de modo que este sigue a la línea sin ciclos de marcha y paro. Es una opción: el desbobinador doble cabezal motorizado estándar usa un sensor fotoeléctrico y trabaja con marcha y paro a 20 m/min.
Compárelas por material, ciclo de alimentación y espacio disponible. La tipo U tiene más rodillos y suele elegirse para laminaciones EI/UI, chapas de reactor y otras piezas sensibles a la planitud. La tipo S se usa habitualmente en líneas de estator y rotor con paso más largo.
GCH para acero al silicio delgado o ancho, paso largo y control de avance y tracción. GCD para alimentación rápida y flexible con programas mixtos. Engranajes para sincronización mecánica con paso corto fijo. Pinza para tira estrecha, delgada, de paso corto y sensible en superficie.
Cuando la tira es estrecha, delgada, de paso corto y sensible en superficie, sobre todo si con alimentación por rodillos la tira puede deslizar, rayarse o quedar marcada. Es una ruta especializada para ciertos motores pequeños, BLDC estrechos y estampado de piezas electromagnéticas de precisión.
Fabricamos la línea de bobina en nuestra propia planta. Para la prensa trabajamos con el fabricante asociado GOANWIN y podemos ponerlo en contacto. El troquel lo aporta su proveedor de troqueles. También podemos coordinar una línea llave en mano con esa prensa.
Depende de la ruta. Las niveladoras tipo S y tipo U y los alimentadores de engranajes GCF trabajan desde 0,1 mm y los alimentadores doble servo GCH, desde 0,2 mm. Los alimentadores de pinza HG admiten desde 0,04 mm en tira de precisión en general. Indíquenos el grado, el recubrimiento y el ancho y confirmaremos la ruta.
Sí. Si ya dispone de prensa de alta velocidad y troquel, fabricamos la línea de bobina a su medida. Envíenos el modelo de prensa, el tamaño de mesa, los gpm y la altura de línea.
Algunos tipos coinciden, sobre todo engranajes y pinza en paso corto, pero esas aplicaciones requieren su propia revisión de material, troquel y salida. Esta línea se centra en laminaciones de motor, núcleos electromagnéticos y acero al silicio.