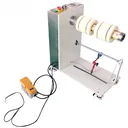
Cómo funciona un alimentador neumático y cómo elegirlo
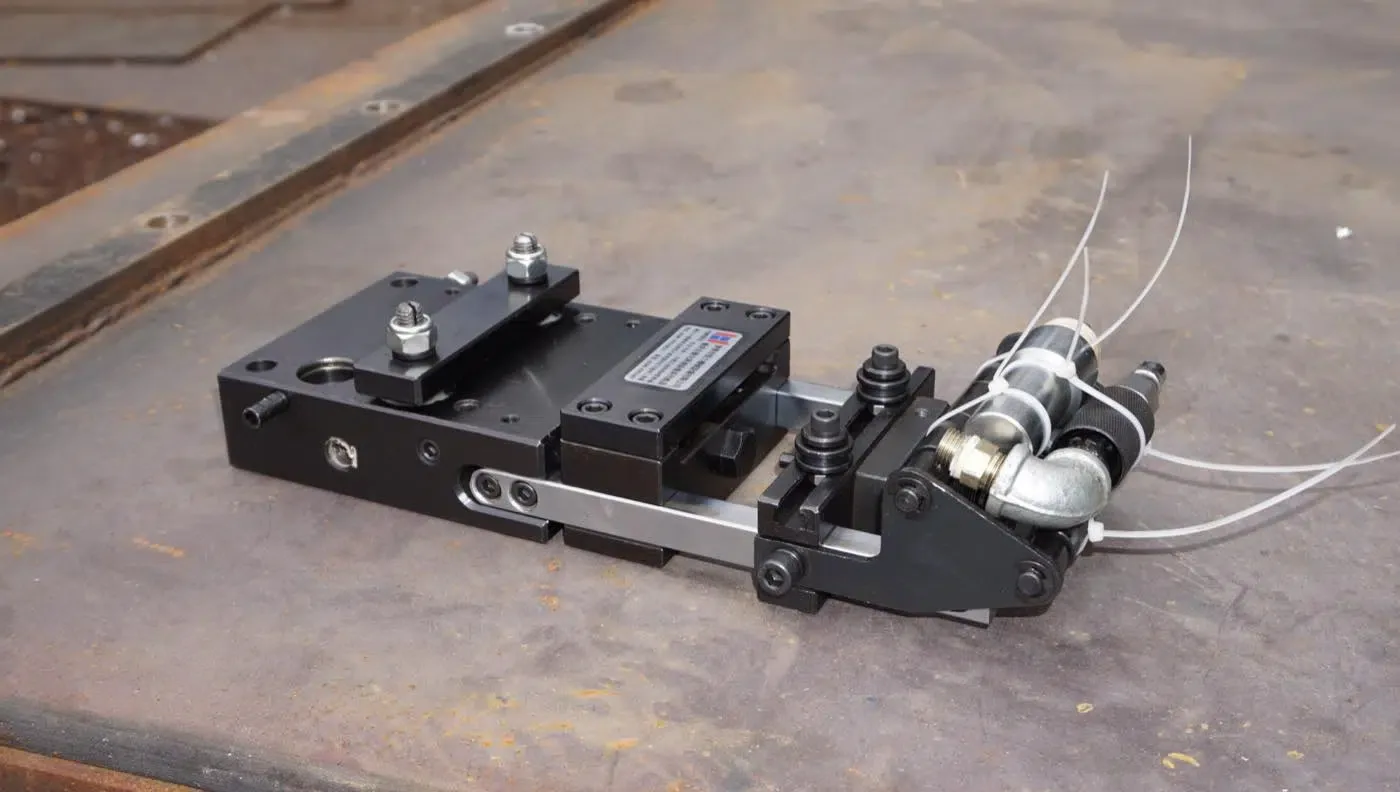
Un alimentador neumático mueve la tira un paso fijo en cada golpe con un cilindro de aire y dos mordazas que se la van pasando. Vea, movimiento a movimiento, qué hace cada mordaza, quién da la orden, cómo se ajusta el paso y qué datos deciden el modelo.
Publicado
- 4 movimientos
- Sujeción, avance, liberación y retroceso en cada golpe
- 2 mordazas
- Una móvil que arrastra la tira y una fija que la retiene
- 50–400 mm
- Ancho máximo de alimentación, del AF-1C al AF-10C
- 4,5 kgf/cm²
- Presión nominal de aire en todos los modelos AF
La mordaza móvil sujeta la tira y el carro la adelanta un paso con el troquel abierto; después, la mordaza fija la retiene mientras la móvil se abre y el carro vuelve atrás. El aire mueve el conjunto y la prensa solo marca el momento.
En la versión mecánica, un tope en la corredera presiona la varilla de disparo: con la varilla presionada, el alimentador retrocede; al soltarse, avanza. Para elegir el modelo, compare ancho, espesor, paso y velocidad con la tabla AF, y defina el control según la carrera de la prensa y los pilotos del troquel.
Alimentador de aire para prensa: qué es y qué piezas deciden el ciclo
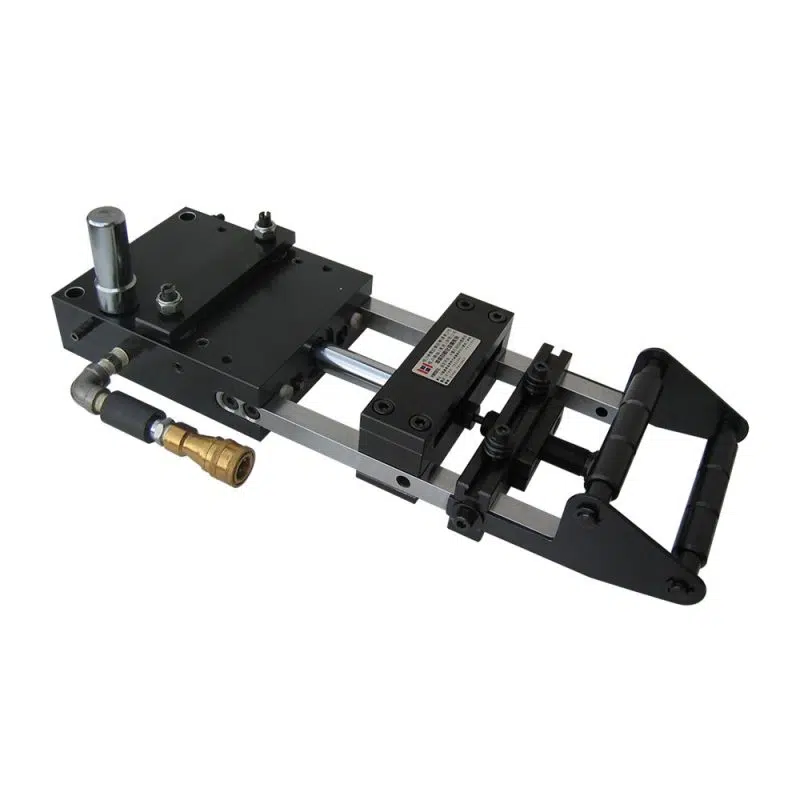
Convierte aire comprimido en un avance recto de longitud fija. No tiene motor ni accionamiento servo: agarra la tira, la traslada y la suelta.
En estampado también se le llama alimentador de aire, alimentador neumático de tira o alimentador para troqueladora; todos esos nombres describen el mismo equipo compacto. Se monta junto al troquel y hace avanzar fleje metálico, cinta de papel, lámina de PVC u otros materiales adecuados un paso fijo en cada golpe de la prensa.
A diferencia de un equipo con rodillos, aquí nada gira para empujar el material: dos juegos de mordazas aprietan la tira por arriba y por abajo, a través del espesor. Por eso el resultado depende tanto del aire y del estado de las placas de mordaza como del ajuste de la carrera.
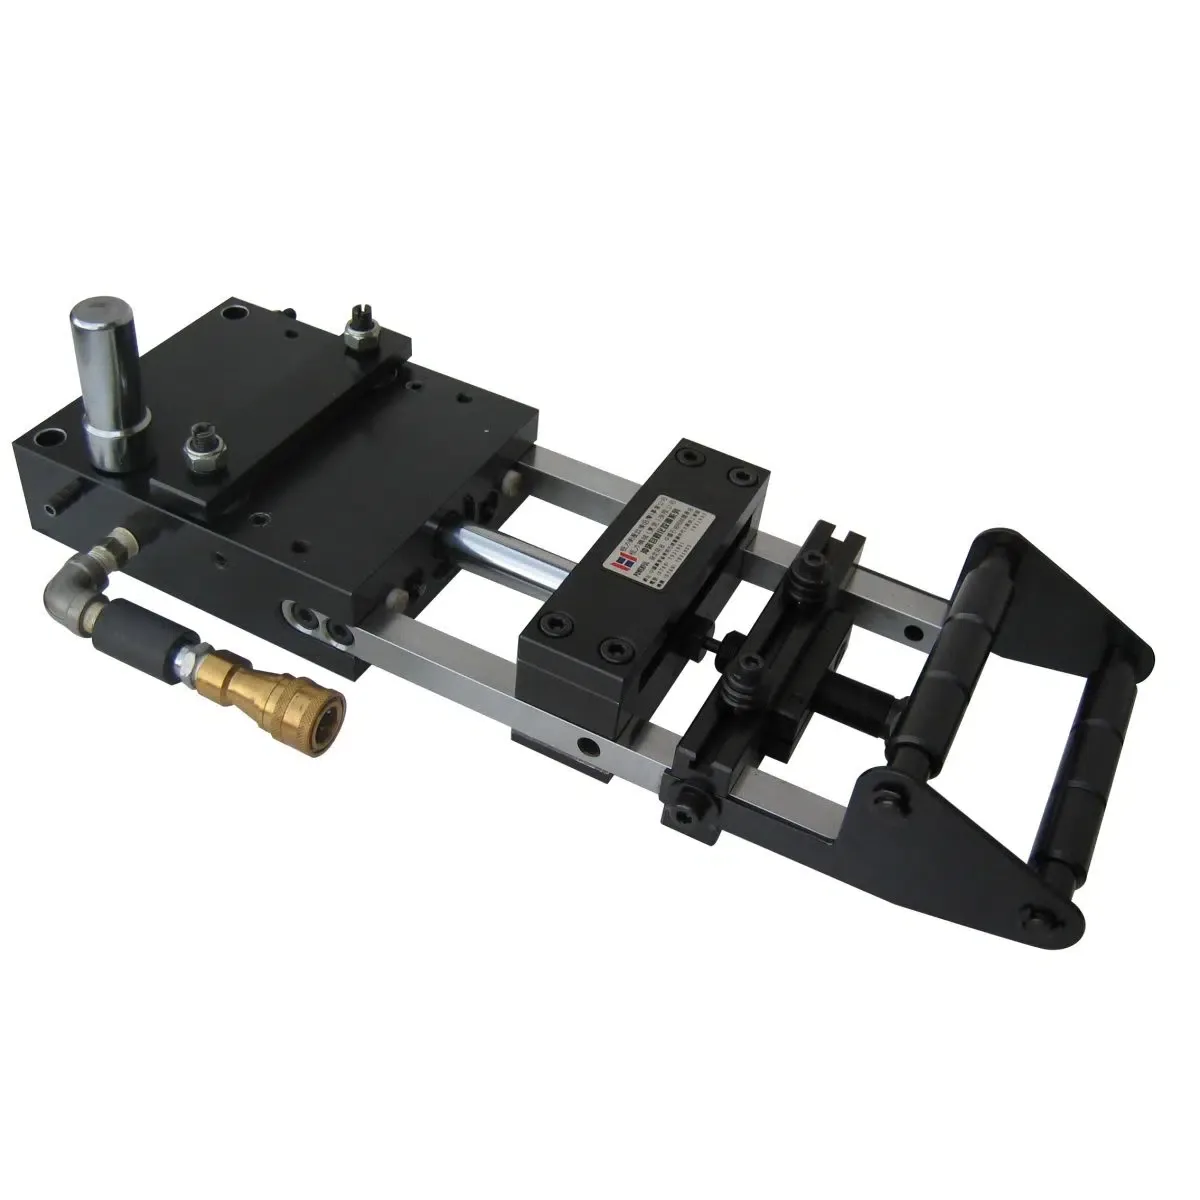
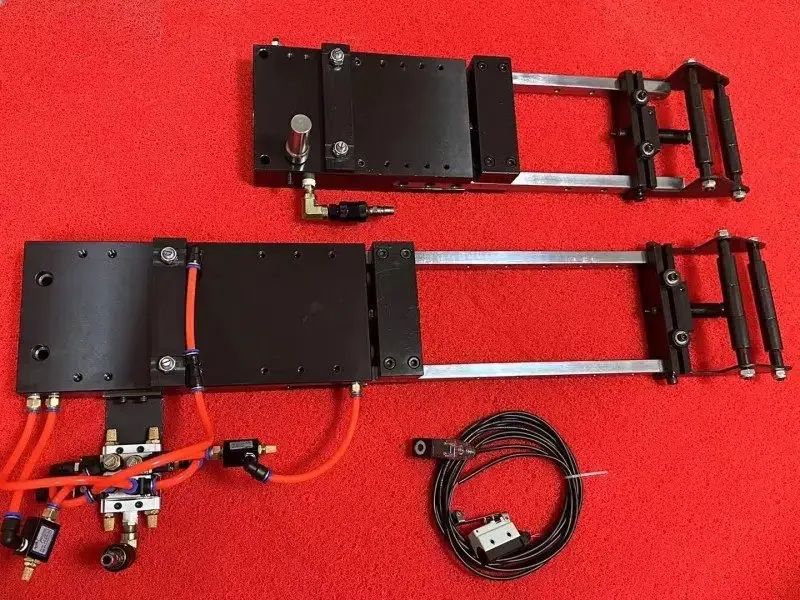
HENLI lo fabrica como serie AF, del AF-1C al AF-10C, con control mecánico, tipo E, tipo R o E+R. El recorrido de la tira es siempre el mismo: entra por los rodillos guía, pasa por la mordaza móvil y por la fija, y llega al troquel.
Mordaza móvil
Va en el carro. Sujeta la tira durante el avance y la suelta antes de regresar.
Mordaza fija
Está en el cuerpo del alimentador. Retiene la tira mientras el carro regresa.
Cilindro de avance
Convierte la presión del aire en movimiento recto. Su estado y la estabilidad del aire influyen en la repetibilidad.
Ajuste de carrera
Limita el recorrido del carro y, con él, la longitud de avance dentro del rango del modelo.
Válvula direccional
Reparte el aire para que mordazas y cilindro cambien de estado en el orden previsto.
Varilla de disparo
También llamada varilla flotante. Recibe la orden de la prensa en la versión mecánica.
Principio de funcionamiento del alimentador neumático: cuatro movimientos en cada golpe
Además de la carrera y del aire, la repetibilidad del paso depende del orden del relevo: la tira pasa de una mordaza a la otra, y cada relevo debe completarse antes de que el material se mueva.
- Mordaza cerrada: sujeta la tira
- Mordaza abierta
- Marca de referencia en la tira
- 1
Sujeción
La corredera sube y el tope deja libre la varilla. La mordaza móvil cierra sobre la tira y, ya con el material agarrado, la mordaza fija se abre.
- Varilla
- Suelta
- Móvil
- Cierra
- Fija
- Abre
- Carro
- Atrás, quieto
- 2
Avance
Con el troquel abierto, el aire impulsa el carro hasta el final de su carrera. La tira avanza lo mismo que recorre el carro: un paso.
- Varilla
- Suelta
- Móvil
- Cerrada
- Fija
- Abierta
- Carro
- Avanza
- 3
Liberación
La corredera baja y el tope presiona la varilla. La mordaza fija cierra sobre la tira en su nueva posición y la mordaza móvil la suelta.
- Varilla
- Presionada
- Móvil
- Abre
- Fija
- Cierra
- Carro
- Adelante, quieto
- 4
Retroceso
Cerca del punto muerto inferior, la mordaza fija retiene la tira en el troquel y el carro vuelve atrás sin arrastrar el material. El ciclo queda listo para el siguiente golpe.
- Varilla
- Presionada
- Móvil
- Abierta
- Fija
- Cerrada
- Carro
- Regresa
Esquema lateral de la versión mecánica. El recorrido del carro entre sus dos posiciones es el paso.
La secuencia se recuerda con una regla: varilla presionada, el alimentador retrocede; varilla suelta, el alimentador avanza. El aire mueve las mordazas y el carro, y la prensa solo marca el momento. Por eso el avance ocurre con el troquel abierto y el regreso del carro coincide con la parte baja de la carrera, cuando la tira ya está retenida.
El relevo es el punto delicado del ciclo. Si la mordaza móvil abre antes de que la fija haya cerrado, la tira puede retroceder por su propia tensión o por el empuje del lazo. Si la fija abre antes de que la móvil haya agarrado, el avance empieza con deslizamiento y el paso sale corto. Al poner en marcha el equipo, confirme a baja velocidad que cada mordaza cambia de estado antes de que la tira se mueva.
Cada golpe debe producir un avance completo y solo uno. Si el alimentador actúa pero la tira no se mueve, siga la guía de por qué el alimentador neumático no avanza; si se mueve dos veces en un mismo ciclo, la de cuando avanza dos veces por ciclo. El alimentador tampoco sustituye a los pilotos: en un troquel progresivo son ellos quienes hacen la corrección final de la posición, y para eso puede hacer falta soltar la mordaza fija.
Ver la demostración 3D de los cuatro tipos de controlQuién da la señal: varilla, electroválvula E, válvula R o E+R
El aire mueve el alimentador, pero la prensa decide cuándo. Las letras E y R indican cómo llega esa orden; no cambian por sí solas el ancho ni la longitud de avance del modelo.
Mecánico
Un tope en la corredera presiona la varilla de disparo.
Para trabajos de paso fijo, pequeños y medianos.
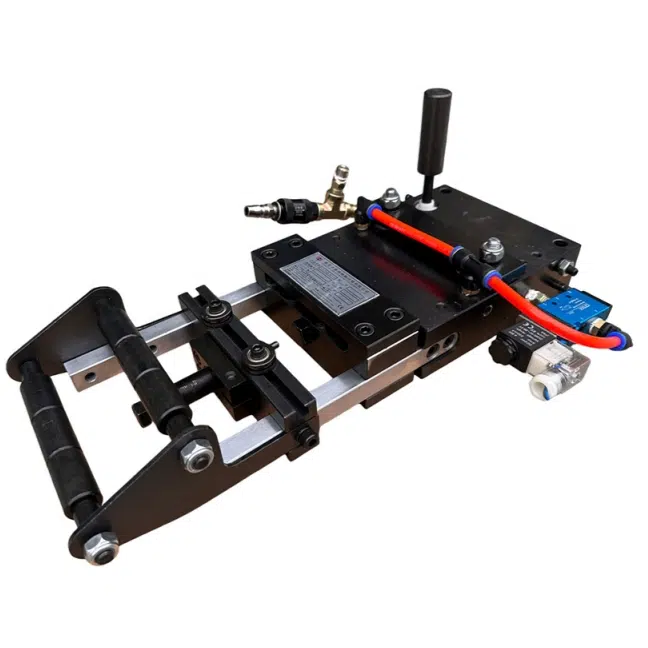
Tipo E
Una leva en el cigüeñal acciona un interruptor de rodillo, en serie con la bobina de una válvula de 24 V CC. Bobina activada: retrocede. Desactivada: avanza.
Para carreras demasiado cortas o demasiado largas para la varilla.
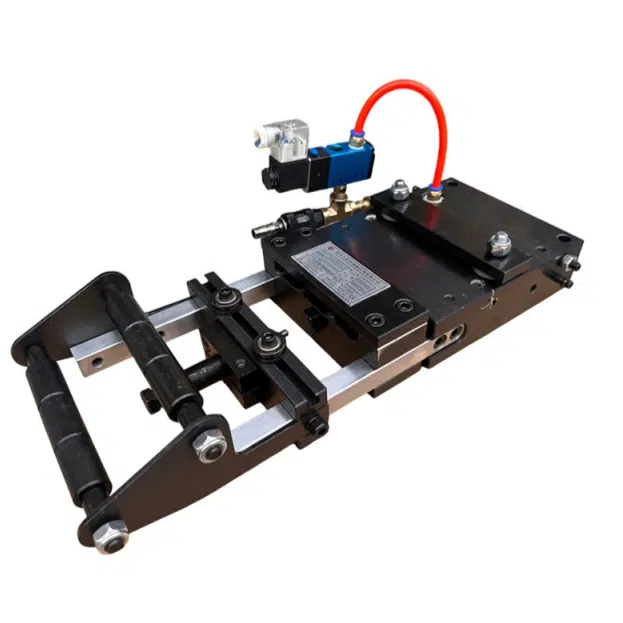
Tipo R
Una leva y un interruptor activan una válvula de 24 V CC que levanta solo la mordaza fija cuando entran los pilotos.
Para troqueles progresivos con pilotos: conserva la varilla y el paso no cambia. Más detalle en la guía de liberación de pilotos.
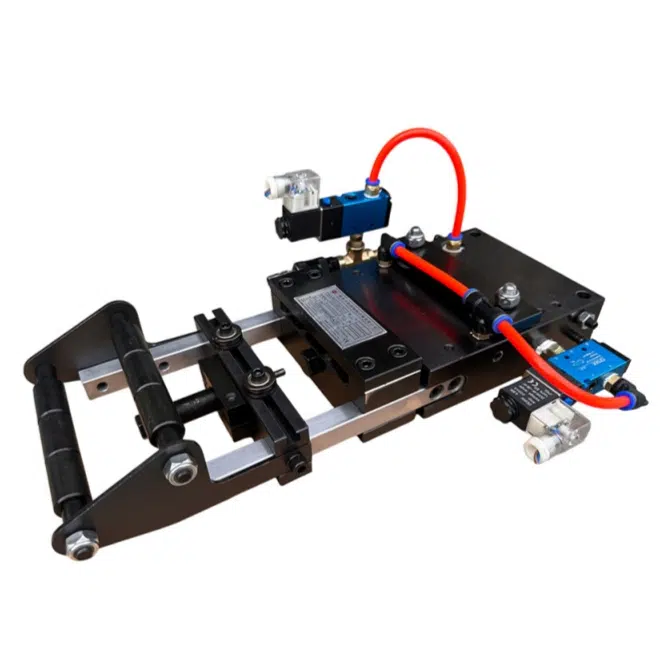
E+R
Cada válvula tiene su leva, su interruptor y su circuito, así que avance y liberación se ajustan por separado. No usa varilla.
Para tiempos de avance especiales con liberación de pilotos.
Deslice el diagrama para ver el giro completo.
En un alimentador mecánico, la propia corredera es la señal: el tope baja con ella, presiona la varilla y no hace falta ningún cable. Es la opción natural mientras la carrera de la prensa permita un disparo fiable. Cuando la carrera es demasiado corta o demasiado larga, se pasa a una electroválvula: una leva en el cigüeñal acciona un interruptor de rodillo, y el momento del avance se cambia desplazando esa leva.
Las válvulas son de 24 V CC y toman la alimentación de la prensa, aunque el voltaje puede adaptarse a sus necesidades. Antes de cablear, revise de qué dispone realmente su prensa: la matriz de señales entre prensa y alimentador ordena esa revisión, y la guía para montar y validar la leva de señal explica cómo comprobarla.
Los ángulos de la figura son tiempos de ejemplo, con 0° en el punto muerto superior: la bobina de la válvula E se activa hacia los 90° y se desactiva hacia los 270°; la válvula R abre la mordaza fija desde unos 160° hasta entre 180° y 190°, según la longitud de los pilotos. Sirven para entender la secuencia. Los ángulos definitivos dependen de su prensa y de su troquel, y se validan a baja velocidad.
Cuánto tiempo hay para avanzar
Hay un límite que ningún ajuste corrige: el avance tiene que terminar antes de que la tira deba estar quieta para los pilotos o el punzón. Con la velocidad en golpes por minuto (gpm), un golpe dura 60 ÷ gpm segundos. Si el avance dispone, como en el ejemplo, de media vuelta del cigüeñal, a 60 gpm quedan como máximo 0,5 s para el relevo y el recorrido, y a 150 gpm solo 0,2 s. La ventana real es menor, porque depende de la carrera de la prensa y de la altura del troquel.
| Golpes por minuto | Un golpe | Media vuelta |
|---|---|---|
| 30 gpm | 2,00 s | 1,00 s |
| 60 gpm | 1,00 s | 0,50 s |
| 150 gpm | 0,40 s | 0,20 s |
| 200 gpm | 0,30 s | 0,15 s |
Cómo se ajusta el paso en un alimentador neumático
El paso no se programa: se fija mecánicamente, limitando la carrera del carro, y siempre dentro de la longitud máxima de avance del modelo.
Una barra de bloqueo escalonada resuelve los cambios grandes y el tornillo de ajuste fino de la parte trasera afina el valor. Un ajuste flojo es una de las causas habituales de avance impreciso, así que déjelo bloqueado antes de probar.
Como la carrera es mecánica, cada cambio de paso exige parar, ajustar y volver a medir. En un trabajo estable durante lotes largos eso no es problema. Si el paso cambia varias veces por turno, o una pieza necesita varios avances distintos, conviene leer la comparación entre neumático y servo antes de decidir.
No juzgue el resultado por un solo movimiento. Marque un punto de referencia repetible, haga varios avances y mida la distancia acumulada: dividida entre el número de avances, revela el error repetible del paso. Una prueba sin material solo demuestra que el mecanismo se mueve; no dice nada del agarre, de la entrada al troquel ni de la sincronización en producción.
Paso real = distancia acumulada ÷ número de avances Ejemplo: 10 avances que suman 503 mm dan 50,3 mm por avance. Con un objetivo de 50 mm, un error así de constante apunta primero al ajuste de la carrera. 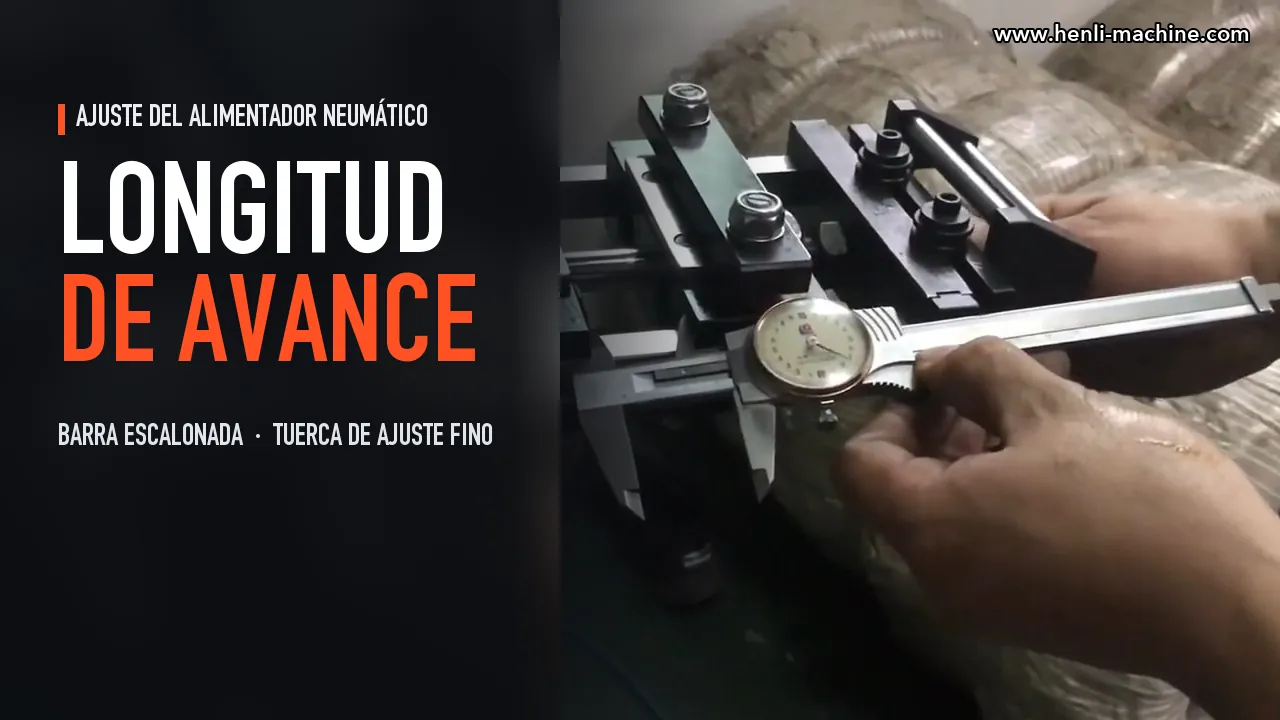
Secuencia para cambiar el paso
- Detenga y bloquee la prensa y cierre el aire antes de acercarse al alimentador.
- Aproxime el paso con la barra escalonada, termine con el tornillo de ajuste fino y déjelo bloqueado.
- Haga un ciclo en vacío: cada actuación debe dar un movimiento completo, sin vacilaciones ni fugas.
- Pase la tira real en modo manual o a baja velocidad y mida la distancia acumulada.
- Suba la velocidad solo cuando el paso, las mordazas, la entrada al troquel y la sincronización se mantengan estables.
Si la medición no cuadra
| Lo que mide | Revise primero | No dé por hecho |
|---|---|---|
| El paso sale siempre corto o siempre largo | Ajuste de longitud, barra escalonada y método de medición. | Que la velocidad de la prensa sea la única causa. |
| El paso cambia de un golpe a otro | Estabilidad del aire, acción de las mordazas, arrastre de la tira, sincronización y movimiento del soporte. | Que baste con ajustar: las piezas gastadas o el deslizamiento no se corrigen así. |
| La tira se desplaza hacia un lado | Línea central, guías, alineación de los equipos previos y entrada al troquel. | Que unas guías más apretadas compensen una línea desalineada. |
| Avance doble o avance perdido | Posición del tope, retorno de la varilla, respuesta de la válvula y sincronización con la prensa. | Que una prueba en vacío valide la producción. |
Si necesita ir más allá de esta tabla, vea cómo diagnosticar un error de paso y qué registrar cuando la tira se desvía hacia un lado.
Amortiguador y aire: qué mantiene estable el final de carrera
El carro arranca y se detiene en cada golpe. Cuanto mayor es el modelo, más masa llega al final de la carrera y más aire hace falta en cada avance.
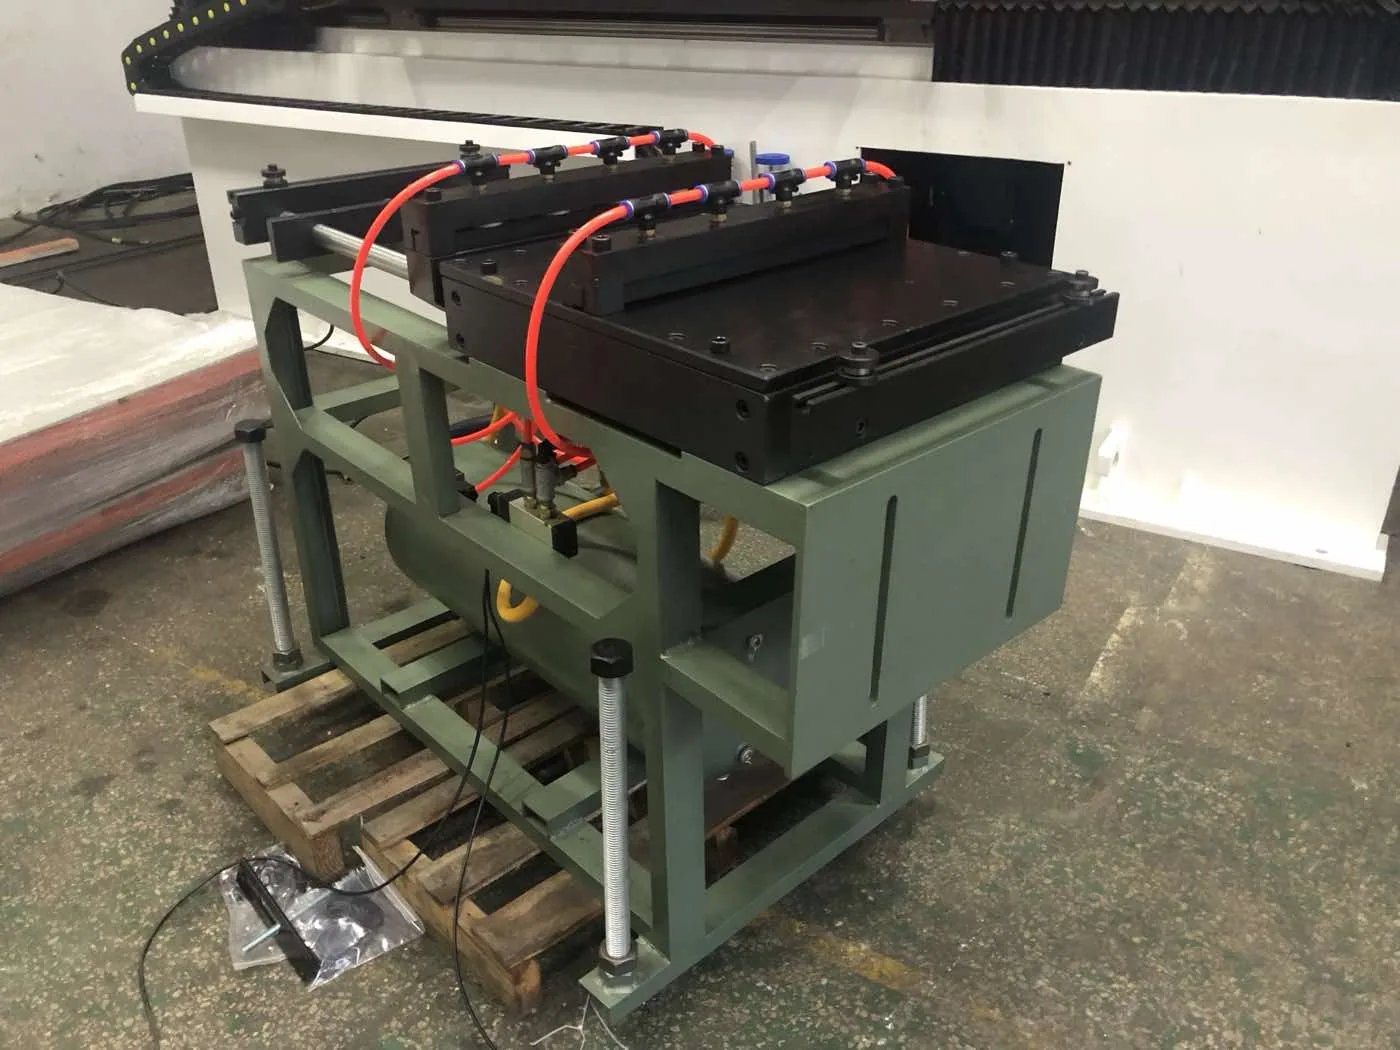
Los modelos AF-5C y mayores llevan un amortiguador al final del recorrido del carro. Su función es absorber la energía con la que llega el carro, para que no termine en un golpe seco contra el tope. Eso reduce la vibración que pasa al cuerpo del alimentador y a su soporte.
El amortiguador no compensa un aire inestable ni una velocidad excesiva. Un golpe seco nuevo al final de la carrera, o una vibración que antes no existía, son motivo para detener el equipo y revisarlo. Para material más grueso, la versión reforzada HD-Gen añade válvula integrada, estructura reforzada, más control de vibraciones y más fuerza de sujeción.
La presión nominal de todos los modelos AF es de 4,5 kgf/cm² (64 psi). Ajuste el regulador a ese valor, con un compresor que suministre al menos 5 kgf/cm², y haga pasar el aire por una unidad filtro-regulador-lubricador ajustada a una gota de aceite cada 8–12 avances, aproximadamente. El agua y la contaminación frenan las válvulas y los cilindros, y una presión baja o inestable es una causa habitual de deslizamiento y de avance impreciso.
El consumo crece con el tamaño: 26,5 L/min en el AF-1C y 182,5 L/min en el AF-10C. Por eso, del AF-8C en adelante, el equipo incluye de serie soporte de piso, electroválvula y depósito de aire, que mantiene estable el suministro durante el trabajo. Después de una parada de más de 12 horas, haga funcionar el alimentador en vacío durante 3–5 minutos antes de alimentar.
Cómo elegir un alimentador neumático: ancho, espesor, paso y velocidad
Los cuatro datos se comprueban a la vez. Un modelo que cubre el ancho puede quedarse corto de avance, y el que cubre el avance puede no llegar a la velocidad.
- Primer modelo que cubre los cuatro datos
- AF-4CCubre ancho, espesor, paso y velocidad.
- Ancho máximo
- 100 mm
- Avance máximo
- 130 mm
- Espesor máximo
- 1,5 mm
- Avances por minuto
- 93
Defina el control y el montaje
Si la carrera permite un disparo fiable, empiece por el control mecánico; con pilotos, añada el tipo R.
Ver la serie AF| Modelo | Ancho máx. (mm) | Avance máx. (mm) | Espesor máx. (mm) | Avances/min | Tracción (kgf) | Aire (L/min) |
|---|---|---|---|---|---|---|
| AF-1C | 50 | 50 | 0,5 | 200 | 14 | 26,5 |
| AF-2C | 65 | 80 | 0,8 | 160 | 16,5 | 38,5 |
| AF-3C | 80 | 80 | 1,2 | 150 | 19,5 | 47 |
| AF-4C | 100 | 130 | 1,5 | 93 | 25,5 | 58,6 |
| AF-5C | 150 | 150 | 2,0 | 80 | 41 | 109,5 |
| AF-6C | 200 | 200 | 2,0 | 60 | 41 | 108,5 |
| AF-7C | 250 | 250 | 2,5 | 48 | 67 | 152 |
| AF-8C | 300 | 300 | 2,5 | 40 | 74 | 162,5 |
| AF-10C | 400 | 400 | 3,0 | 30 | 85 | 182,5 |
Ancho
El ancho de la tira no debe superar el ancho máximo de alimentación del modelo: de 50 mm en el AF-1C a 400 mm en el AF-10C.
Espesor
El máximo va de 0,5 a 3,0 mm según el modelo. Compárelo junto con las fuerzas de sujeción y de tracción. Con tira muy delgada, desde 0,1 mm, el alimentador puede montarse para tirar de ella a través del troquel en lugar de empujarla.
Paso
El paso de estampado no debe superar la longitud máxima de avance, de 50 a 400 mm. Un alimentador lo bastante ancho pero de carrera corta no coloca la tira donde el troquel la necesita.
Velocidad
La velocidad máxima baja al crecer el modelo: 200 avances por minuto en el AF-1C, 30 en el AF-10C. Como hay un avance por golpe, compárela directamente con los gpm. Un paso largo consume más tiempo de ciclo: no dé por hecho que ambos máximos se alcanzan a la vez.
Tira de 120 × 1,2 mm, paso de 90 mm, prensa a 60 gpm
El ancho descarta del AF-1C al AF-4C, que llegan a 100 mm como máximo. El AF-5C cubre 150 mm de ancho, 150 mm de avance, 2,0 mm de espesor y 80 avances por minuto: es el primer candidato.
La misma tira, pero a 100 gpm
El AF-5C llega a 80 avances por minuto y los modelos mayores son más lentos; los más rápidos no cubren el ancho. Ningún AF estándar reúne los cuatro datos: hay que comparar con otro tipo de alimentador.
La tabla da máximos por modelo: sirve para acotar y descartar. La fuerza de tracción indica cuánto puede arrastrar el cilindro frente a la resistencia de la tira —el peso del lazo, las guías, la fricción dentro del troquel—, y las fuerzas de fricción de las mordazas, cuánto agarre tienen. Una tira mal enderezada o un troquel con mucha fricción consumen ese margen antes de llegar al paso máximo.
Además del tamaño, pregunte por el material y la superficie. Una tira que no admite marcas de mordaza, o un material grueso, duro o difícil de agarrar, necesita una revisión específica antes de dar por bueno un alimentador neumático.
Ver la tabla completa de la serie AF, con fuerzas y unidades imperialesElija el control y sepa cuándo cambiar de tipo de alimentador
Con el tamaño acotado, el control se decide por la carrera de la prensa y por el troquel. Si varias respuestas no encajan, quizá lo que haga falta sea otra máquina.
| Situación | Configuración | Qué aporta |
|---|---|---|
| Paso fijo, trabajo pequeño o mediano y presupuesto ajustado | Mecánico (estándar) | Sin cableado: solo aire comprimido. |
| Carrera demasiado corta o demasiado larga para la varilla | Tipo E | Una electroválvula sustituye a la varilla. |
| Troquel progresivo con pilotos | Tipo R | La mordaza fija se abre para que los pilotos corrijan la posición. |
| Momento de avance especial y pilotos | E+R | Avance y liberación se ajustan por separado. |
| Material más grueso y más vibración | HD-Gen | Válvula integrada y estructura reforzada. |
Un alimentador neumático rinde mejor en trabajo repetitivo de paso fijo, con el material dentro del rango del modelo y con aire limpio y estable. La guía sobre cuándo usar un alimentador neumático desarrolla ese criterio.
Cuando el paso o el espesor se salen de la tabla, también cabe una solución a medida. HENLI ha fabricado, por ejemplo, un AF-4C con guías y carrera ampliadas para 300 mm de avance con material de 100 mm de ancho, y un alimentador reforzado para placa de 5,0 mm. Se estudian con los datos reales de la tira y de la prensa.
Considere otro tipo de alimentador cuando el programa necesite varias longitudes de avance, el paso cambie con frecuencia, el material sea grueso, duro o delicado, no se admitan marcas en la superficie, o la velocidad y la precisión superen lo que el modelo puede ofrecer. Para paso fijo a velocidades de prensa más altas está el alimentador de rodillos; si se necesita longitud programable, el alimentador servo NC.
Qué confirmar antes de montarlo en la prensa
Un alimentador bien elegido puede avanzar mal si la trayectoria de la tira, el soporte o el disparo no están resueltos. Empiece por la trayectoria del material, no por los agujeros de montaje.
El desbobinador, la enderezadora si la hay, el alimentador, la entrada al troquel y la mesa de la prensa deben compartir una línea central y una altura de línea viables. Coloque el alimentador lo más cerca posible del troquel y evite que la tira entre inclinada o desde demasiado lejos. Marque la base solo después de confirmar la alineación y el espacio para el mantenimiento.
El alimentador no debe tirar directamente de la bobina. El desbobinador tiene que formar un lazo libre delante de él, para que el cilindro no tenga que vencer la inercia de la bobina.
En la versión mecánica, ajuste el tope en el punto muerto inferior con el aire cerrado. La varilla debe quedar presionada, pero no demasiado a fondo, porque podría doblarse o romperse. El contacto tiene que ser repetible y sin carga lateral, y la varilla no debe quedar presionada durante todo el ciclo. El tope puede ser de resorte o un tornillo rígido bloqueado con tuercas.
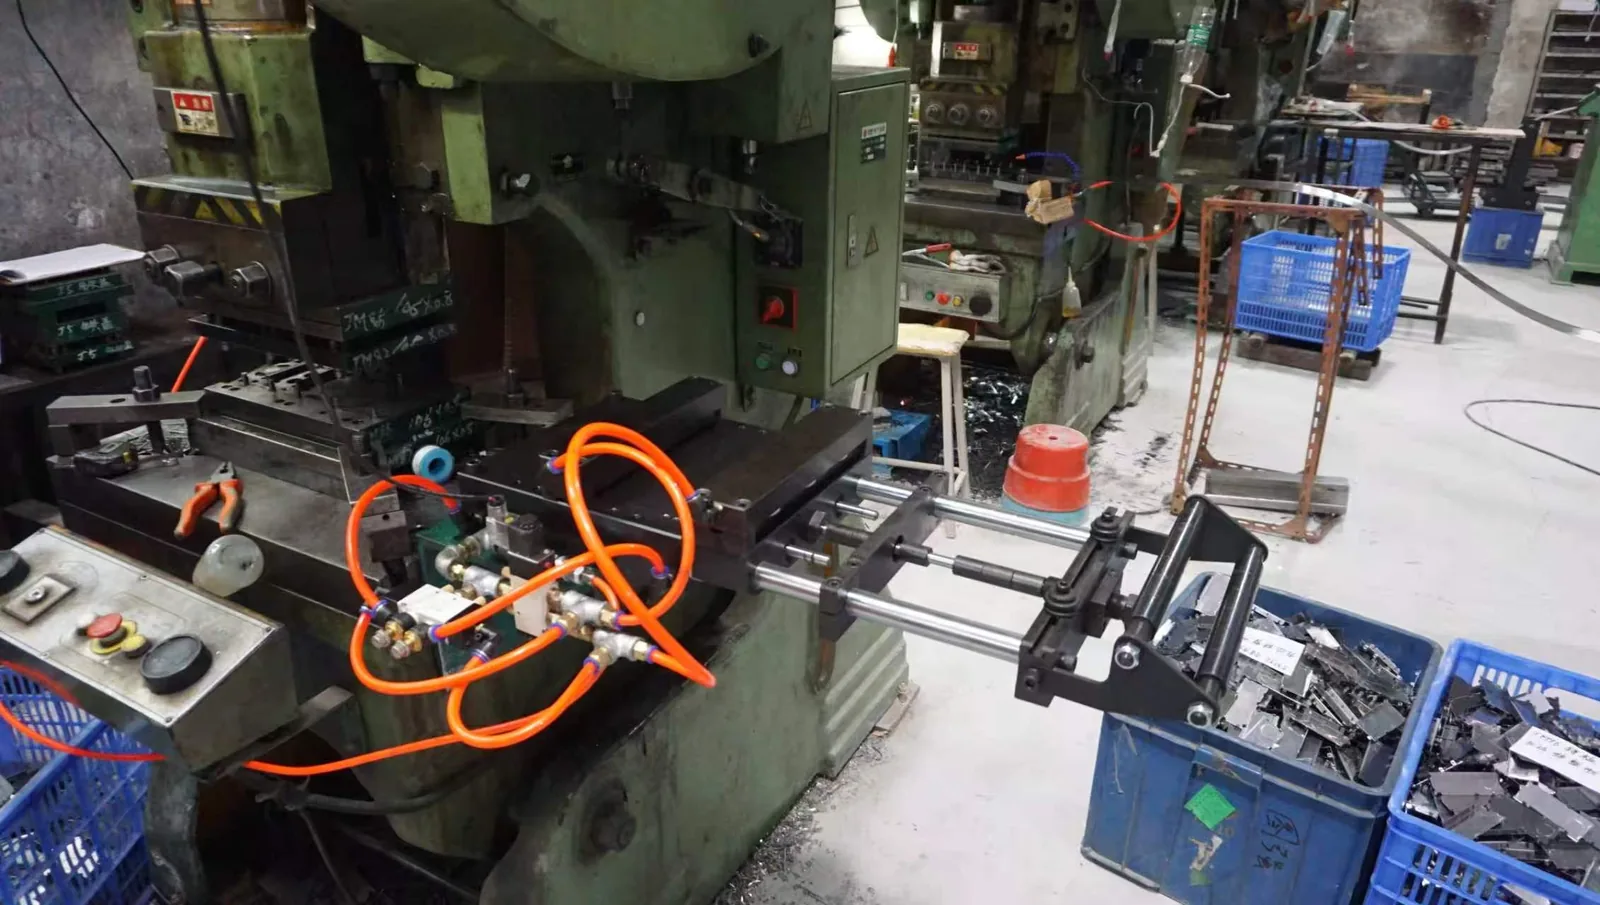
Este alimentador puede instalarse en la prensa que ya tiene, siempre que admita el montaje, un lazo estable y la altura correcta de entrada al troquel. Si también necesita la prensa, podemos recomendarle un fabricante con el que trabajamos, GOANWIN. El troquel, sus pilotos y su ventana de avance se definen con su fabricante de troqueles.
Todo trabajo cerca de la corredera, la mesa o el troquel se hace con la prensa detenida, la energía desconectada y bloqueada y el aire cerrado, según el procedimiento de la planta. No acerque las manos ni las herramientas a la zona del troquel con la prensa energizada, y compruebe que el alimentador no interfiere con los resguardos, el cambio de troquel, la lubricación ni la retirada de chatarra.
| Comprobación | Qué confirmar | Si se omite |
|---|---|---|
| Espacio de montaje | Holgura en la mesa, acceso al troquel y al mantenimiento, y una superficie rígida. | Vibración, interferencias y mantenimiento difícil. |
| Línea central | Guía del alimentador, entrada al troquel y equipos previos alineados, sin tirón lateral. | Tira torcida, bordes dañados y sujeción inestable. |
| Altura | La tira entra al troquel sin doblarse en vertical ni tirar hacia un lado. | Entrada forzada y avance irregular. |
| Señal de la prensa | Posición del tope o método eléctrico, de acuerdo con la configuración del alimentador. | Avances tardíos, adelantados o repetidos. |
| Aire comprimido | Aire limpio, unidad filtro-regulador-lubricador, manguera adecuada y caudal estable. | Movimiento lento, caída de presión y desgaste acelerado. |
Preguntas frecuentes
Las dudas más comunes al estudiar un alimentador neumático para prensa.
¿Cómo funciona un alimentador neumático?
Con dos mordazas y un cilindro de aire. La mordaza móvil sujeta la tira y el carro la adelanta un paso con el troquel abierto; después, la mordaza fija la retiene mientras la móvil se abre y el carro vuelve atrás. La prensa solo marca el momento, mediante una varilla de disparo o una electroválvula.
¿Alimentador de aire y alimentador neumático son lo mismo?
Sí, describen el mismo equipo de estampado. No debe confundirse con un transportador neumático o de vacío, que es otra máquina.
¿El alimentador neumático necesita electricidad?
La versión mecánica no: funciona solo con aire comprimido. Las versiones E, R y E+R llevan electroválvulas de 24 V CC accionadas por una leva y un interruptor en la prensa. Todas necesitan aire comprimido estable, filtrado y lubricado.
¿Para qué sirve el amortiguador y qué modelos lo llevan?
Absorbe el impacto del carro al final de su recorrido, lo que reduce la vibración y ayuda a que el carro se asiente igual en cada ciclo. Lo llevan los modelos AF-5C y mayores.
¿Qué modelo necesito para una tira de 100 mm de ancho y 1 mm de espesor?
Si el paso no supera 130 mm y la prensa no pasa de 93 golpes por minuto, el AF-4C cubre esos datos: 100 mm de ancho, 130 mm de avance y 1,5 mm de espesor. Como el ancho queda justo en el máximo, confirme también las guías y la fuerza necesaria. El AF-5C da más margen de ancho, pero llega a 80 avances por minuto.
¿Se puede instalar en una prensa que ya tengo?
Con frecuencia sí, porque funciona con aire comprimido y puede trabajar de forma independiente del sistema de control de la prensa. Hay que comprobar la carrera, el espacio de montaje, la altura de línea y la entrada al troquel.
Alimentadores y equipos de la línea
Modelos, rangos de trabajo y fotos de máquinas reales en cada página.
¿Qué modelo AF corresponde a su prensa?
Envíe los datos de la tira y de la prensa. HENLI fabrica los alimentadores AF en su propia planta de Dongguan (China) y le indica el modelo, el tipo de control y el montaje adecuados, o le dice si conviene otro tipo de alimentador.
- Material, ancho y espesor de la tira
- Paso o longitud de avance
- Golpes por minuto necesarios
- Tonelaje y carrera de la prensa
- Troquel simple o progresivo, y si lleva pilotos
- Desbobinador o enderezadora existentes y aire disponible