Lubricación en el estampado de metales: por qué, con qué y cómo
El lubricante mantiene una película fina entre la lámina y la herramienta, y de ella dependen la vida de punzones y matrices, el flujo del metal y el acabado de la pieza. Vea qué hace en la prensa, qué tipos existen, cómo comparar rodillos, pulverización y lubricación en troquel, y cuánto aceite es suficiente.
Publicado
- 7 funciones
- De menos desgaste a una extracción más limpia de la pieza
- 5 familias
- De los aceites evanescentes a los compuestos de embutición
- 3 puntos
- Rodillos, pulverización y lubricación en troquel
- 65–1600 mm
- Ancho útil de los lubricadores de rodillos CT
El lubricante separa la lámina de la herramienta con una película fina que reduce la fricción, el desgaste y el calor, disminuye el riesgo de gripado y deja fluir el metal en el embutido y el conformado.
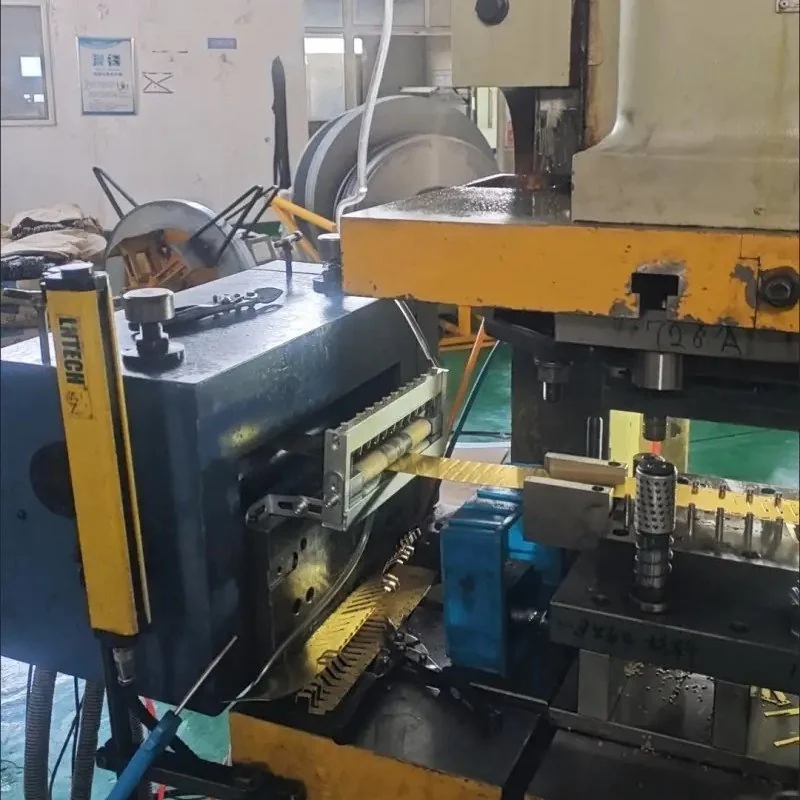
Elíjalo por material, operación y lo que ocurre después de estampar. En una línea desde bobina, el punto de partida suele ser un lubricador de rodillos antes del troquel; la pulverización y la lubricación en troquel se añaden cuando una zona concreta necesita más.
Por qué se lubrica el metal al estampar
En cada golpe, el metal desliza bajo carga contra punzones, matrices y pisadores. La película de lubricante se interpone en ese contacto y cumple varias funciones a la vez.
El primer efecto es sobre la fricción. Sin película, la lámina roza directamente contra la herramienta: los filos pierden corte antes y la pieza empieza a salir con más rebaba. En inoxidable, aluminio y aceros recubiertos el riesgo es mayor, porque tienden a soldarse a la herramienta cuando trabajan en seco; ese fenómeno se llama gripado.
En embutido y conformado, la película cumple además una función de proceso: el formato tiene que deslizar bajo el pisador y sobre los radios de la matriz para que el metal fluya y disminuya el riesgo de grietas y arrugas. A alta velocidad, también ayuda a evacuar parte del calor de la herramienta.
El peso de cada función cambia con la pieza: en un punzonado rápido importan el filo y la temperatura; en una copa embutida, el flujo del metal; en un panel visible, el acabado.
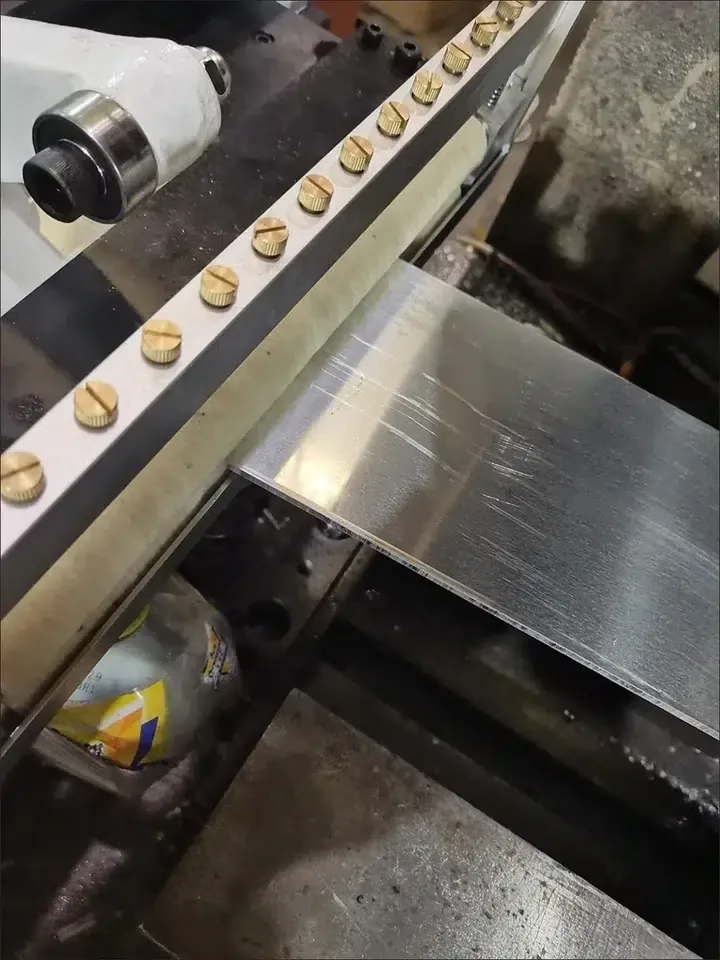
Una raya tampoco es siempre falta de aceite: también puede venir de partículas incrustadas o de un rodillo dañado. Vea cómo evitar rayas en lámina durante el estampado.
| Función | Qué hace la película | Qué se ve si falta |
|---|---|---|
| Menos fricción y desgaste | Punzones y filos de matriz conservan el corte durante más tiempo entre afilados. | Desgaste rápido de punzones y matrices, y más rebabas. |
| Menor riesgo de gripado | Separa de la herramienta el inoxidable, el aluminio y los aceros recubiertos, que tienden a soldarse a ella cuando trabajan en seco. | Material adherido a la herramienta y rayas en la pieza. |
| Flujo controlado del metal | El formato desliza bajo el pisador y sobre los radios de la matriz, y disminuye el riesgo de grietas y arrugas. | Piezas rasgadas o con arrugas. |
| Herramienta más fría | Ayuda a evacuar calor en el punzonado y el embutido a alta velocidad. | Más calor acumulado en la herramienta. |
| Mejor acabado | Menos rayas, rozaduras y marcas de recortes en las piezas visibles. | Piezas rayadas o marcadas. |
| Extracción más limpia | Piezas y recortes se sueltan del punzón con más facilidad. | Piezas y recortes pegados a la herramienta. |
| Protección temporal contra el óxido | Algunos lubricantes protegen piezas y bobina entre operaciones. | Según el lubricante: no todos la ofrecen. |
Los cinco tipos de lubricante para estampado
Los lubricantes para estampado de lámina se agrupan en cinco familias. Cada proveedor ofrece varios grados dentro de cada una: la familia marca el comportamiento general y el grado se define con el proveedor de lubricante.
| Tipo | Qué es | Uso típico | A vigilar |
|---|---|---|---|
| Aceites puros | Aceites minerales o sintéticos sin diluir, a menudo con aditivos para trabajos más pesados. | Corte, punzonado y conformado de acero; espesores mayores. | El residuo normalmente debe limpiarse antes de soldar, pintar o aplicar recubrimientos galvánicos. |
| Aceites evanescentes | Lubricante ligero en un portador de evaporación rápida que deja una película muy fina. | Corte y conformado de lámina delgada, piezas eléctricas y de electrodomésticos, aluminio y cobre cuando se quiere poco residuo. | Capacidad de carga limitada; ventilación e inflamabilidad del portador. |
| Fluidos base agua | Aceites solubles, semisintéticos y sintéticos mezclados con agua. | Estampado y conformado general cuando las piezas se lavan después. | Control de la concentración, protección contra el óxido y compatibilidad con el lavado. |
| Compuestos y pastas de embutición | Lubricantes espesos, a menudo con aditivos de extrema presión. | Embutido profundo y conformado severo. | Más difíciles de aplicar de forma uniforme y de limpiar. |
| Películas secas y prelubricantes | Lubricante aplicado en la acería o en una línea de recubrimiento y secado sobre la superficie. | Líneas de gran volumen en las que se prefiere evitar el aceite húmedo en la prensa. | Debe corresponder a la severidad del conformado; cuide el almacenamiento y la manipulación del material recubierto. |
La familia también condiciona la aplicación. Un aceite evanescente deja muy poco residuo, pero soporta poca carga: sirve para trabajos ligeros y no para embutido profundo ni conformado severo. Un compuesto de embutición aguanta operaciones duras, a cambio de ser más difícil de extender de forma uniforme y de limpiar después. Una película seca aplicada de origen saca el aceite húmedo de la prensa, pero obliga a cuidar el almacenamiento y la manipulación del material.
Cómo elegir el lubricante: material, operación y proceso posterior
Tres preguntas ordenan la elección: qué metal entra, cuál es la operación más exigente del troquel y qué le ocurre a la pieza después de estampar.
Acero laminado en frío
Admite la mayoría de los tipos de lubricante; normalmente decide la operación.
Acero galvanizado y recubierto
Pide un lubricante que no ataque el recubrimiento y sea compatible con la soldadura o la pintura posterior.
Acero inoxidable
Tiende a griparse, así que suele necesitar una película más resistente que un acero de bajo carbono del mismo espesor.
Aluminio
El lubricante no debe manchar la superficie y tiene que ser compatible con el acabado. Si preocupa que el fieltro suelte fibras, hay rodillos de goma NBR, sin fibras.
Cobre y latón
En terminales y contactos se suele trabajar con películas finas y limpias, como los aceites evanescentes.
La operación marca la severidad. El corte y el punzonado son los que menos lubricante piden, el conformado necesita más, y el embutido profundo y el conformado severo exigen la película más resistente. Un troquel que combina varias operaciones se lubrica para su estación más exigente.
- Corte y punzonadoLa menor demanda de lubricante
- ConformadoNecesita más película
- Embutido profundo y conformado severoLa película más resistente
Por último, el proceso posterior. La soldadura, la pintura líquida o en polvo, los recubrimientos galvánicos, el tratamiento térmico y el lavado se ven afectados por el residuo del lubricante. Consulte la compatibilidad con su proveedor y confirme la elección con piezas de prueba antes de producir.
- Soldadura
- Pintura líquida o en polvo
- Recubrimiento galvánico
- Tratamiento térmico
- Lavado
Rodillos, mangueras y bombas también tienen que ser compatibles con el lubricante. Los lubricadores CT se configuran para los lubricantes habituales de estampado y embutición, como aceites evanescentes adecuados, aceites minerales y mezclas sintéticas: indique la especificación del aceite al pedir el equipo.
Rodillos, pulverización o lubricación en troquel: dónde cae el aceite
Un sistema de lubricación para estampado no es un bidón de aceite: es el equipo y el control que deciden dónde se aplica el lubricante, con qué uniformidad llega y si aguanta el ritmo de la prensa.
Rodillos antes del troquel
Rodillos de fieltro, fibra o goma impregnados de aceite tocan las dos caras de la tira y la cubren en todo el ancho útil, sin la sobrepulverización de un sistema de boquillas.
Pulverización o niebla
Las boquillas atomizan el lubricante sobre una zona elegida del material o del troquel. Exige controlar la posición de las boquillas, la presión de aire y el volumen de aceite.
Lubricación en troquel
El aceite se dirige a puntos concretos: un radio de embutición, la zona de un punzón, una estación de conformado. Refuerza la lubricación donde se concentra la fricción.
En naranja, la zona que recibe aceite sobre la tira vista desde arriba. Los círculos punteados son las piezas que saldrán del troquel.
| Criterio | Rodillos | Pulverización o niebla | En troquel |
|---|---|---|---|
| Cobertura | Todo el ancho útil, en las dos caras. | Solo donde apuntan las boquillas. | Puntos locales; no cubre toda la tira. |
| Indicado para | Líneas continuas alimentadas desde bobina. | Zonas de conformado localizadas y utillaje complejo. | Zonas de embutido, conformado y punzonado. |
| A vigilar | Ancho útil, espesor, velocidad y tipo de aceite deben encajar con el rodillo. | Sobrepulverización y recogida de niebla, limpieza del taller y aceite que alcance sensores o piezas terminadas. | Que el resto de la tira no llegue con poco aceite al troquel. |
Por qué no basta con mirar el aceite
Muchas veces el problema no está en el lubricante, sino en cómo se aplica: el aceitado manual puede dejar zonas secas, las boquillas pueden no cubrir todo el ancho y un punto de lubricación en el troquel puede resolver un contacto y dejar con poco aceite el resto de la tira. Por eso se empieza por el recorrido del material y después se confirman el punto de aceitado, la zona que hay que cubrir, el control y el espacio disponible.
Los métodos no se excluyen. Una tira puede recibir primero una película controlada en las dos caras y, ya dentro del troquel, aceite adicional en un radio de embutición o en la zona de un punzón. La pregunta útil es si la línea necesita aceite en toda la tira, solo en la zona de contacto del troquel, o en ambas.
Quedan dos métodos más. El aceitado manual, con brocha, rodillo de mano o inmersión, sirve para pruebas, reparaciones y series cortas, pero depende del operario y es difícil de automatizar. El goteo directo sobre la tira es sencillo y económico, aunque reparte mal a lo ancho y desperdicia aceite.
Lubricador de bobina o alimentador de aceite: cuándo usar cada uno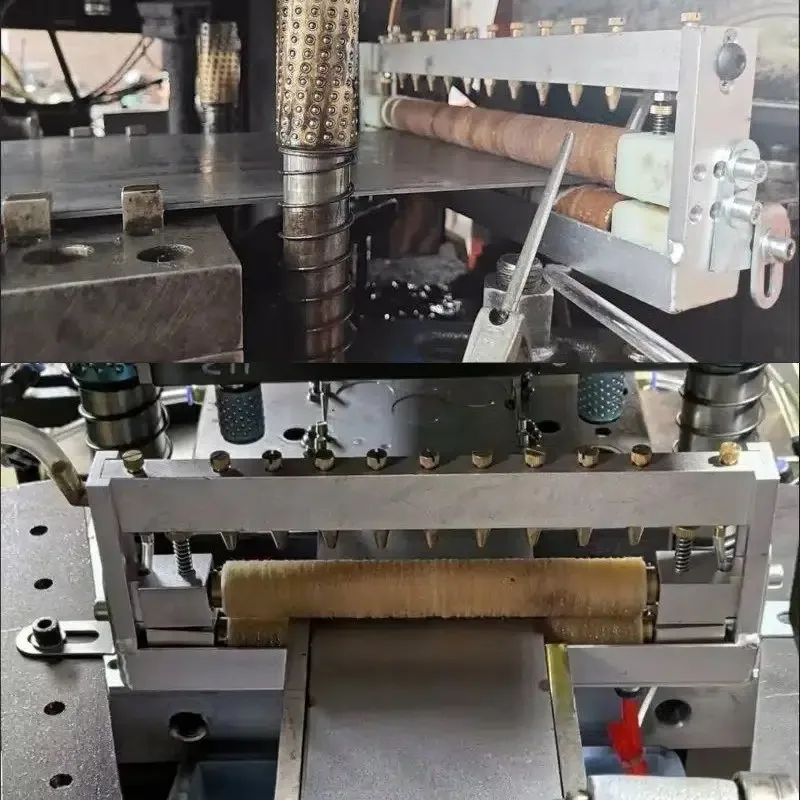
Dónde va el lubricador en la secuencia
- 1
Desbobinar
Un desbobinador sostiene la bobina y entrega la tira.
- 2
Enderezar
Una enderezadora reduce la memoria de bobina antes de alimentar.
- 3
Alimentar
Un alimentador servo NC o una línea 3 en 1 hace avanzar la tira.
- 4
Aceitar
El lubricador aplica el aceite en las dos caras de la tira.
- 5
Estampar
La tira aceitada entra en el troquel progresivo o en la zona de conformado.
Lo habitual es colocarlo entre el alimentador y la prensa, o a la salida de una línea 3 en 1, aunque también puede montarse antes del alimentador. La posición exacta depende de la altura de salida del alimentador, del acceso para enhebrar, del espacio a la entrada del troquel y de la holgura para el mantenimiento.
Cómo se configura un lubricador de rodillos
En una línea continua alimentada desde bobina, el lubricador de rodillos suele ser el primer equipo que conviene evaluar. Se define con cuatro decisiones: ancho útil, superficie de contacto, suministro de aceite y tipo de control.
Instalación y puesta en marcha
- Móntelo antes del troquel, normalmente después del alimentador, y alinee el cabezal con la altura de línea.
- Elija un ancho útil igual o mayor que su tira más ancha. La serie CT va de 65 mm (CT65) a 1600 mm (CT1M6) y se fabrican anchos a medida.
- Moje los dos rodillos antes de producir, pase una tira de prueba y ajuste el caudal al lubricante y a la velocidad de avance.
- Recoja el excedente, mantenga limpio el fieltro y cambie los discos gastados antes de que afecten a la película.
Superficie de contacto
| Rodillo | Cuándo usarlo | Rango y límites |
|---|---|---|
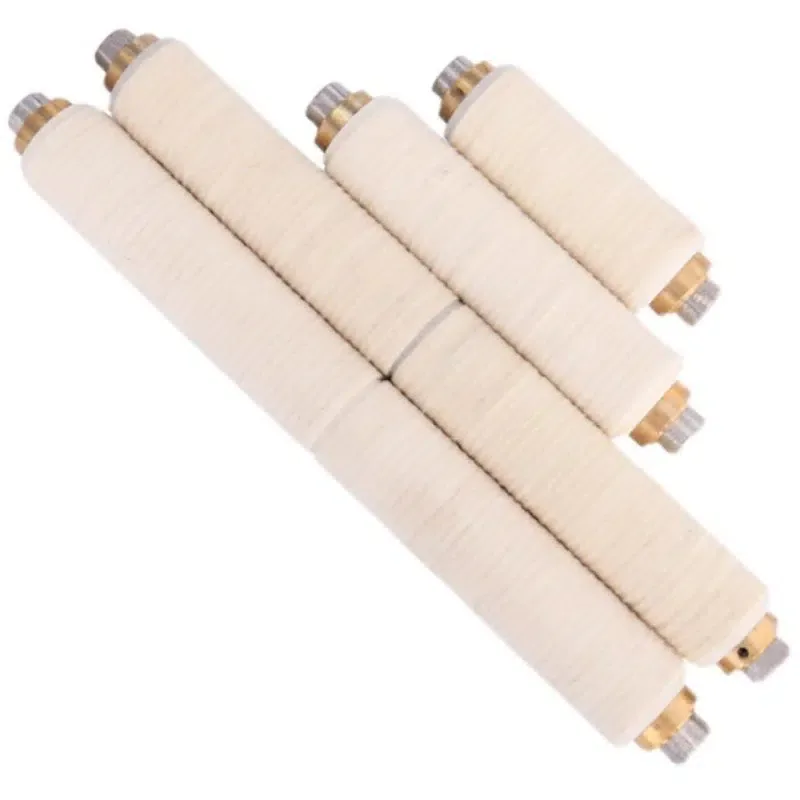
| Fieltro de lana | Lubricación estándar de la tira por las dos caras. | Ø22, Ø32 o Ø50 mm, según el material. Ø32 mm hasta 3 mm de espesor; Ø50 mm hasta 6 mm. Mayor espesor, bajo consulta. |
| Goma NBR | Superficies delicadas de aluminio y cobre donde preocupa que el fieltro suelte fibras. | Superficie lisa y sin fibras. Confirme el lubricante y el acabado. |
| Fibra absorbente | Lubricación continua de tira, incluso en prensas de mayor velocidad. | Rodillos Ø70 mm para tira de 0,1 a 3,0 mm. No apta para aceites muy corrosivos o ácidos. |
| Cuatro rodillos | Dos etapas: el fieltro delantero aplica el aceite y la goma trasera nivela la película. | Fieltro Ø32 mm más goma, para tira de 0,3 a 4,0 mm. |
Suministro de aceite
| Suministro | Cómo trabaja | Qué aporta |
|---|---|---|
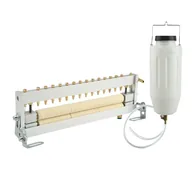
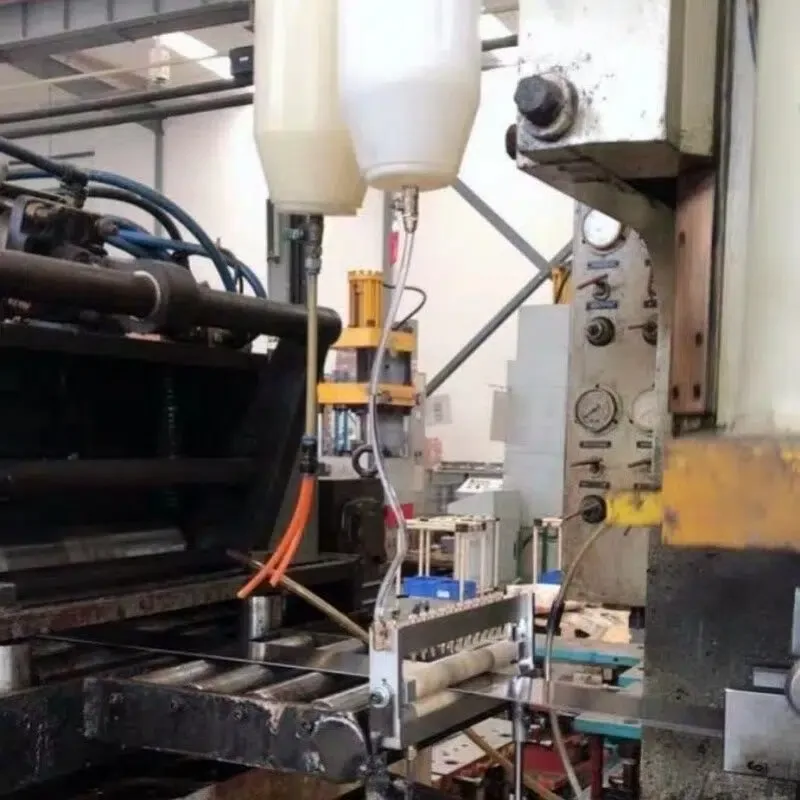
| Gravedad | Depósito colgante de 4 L y válvulas de latón repartidas a lo largo del distribuidor. | Sin bomba ni electricidad. El excedente se drena a un recipiente aparte. |
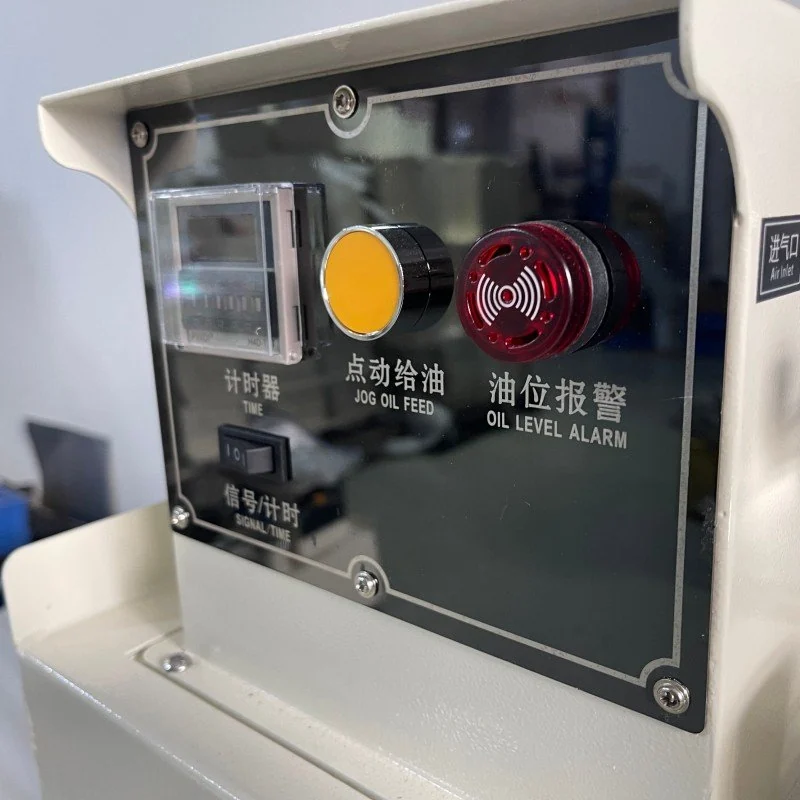
| Tanque neumático | Bomba accionada por aire, tanque de 20 L, control a 24 V CC y aire a 0,1–0,8 MPa. | Aceitado por tiempo o por señal de la prensa, alarma de nivel bajo y retorno del excedente al mismo tanque. |
| Bomba eléctrica | Motor, bomba y electroválvula con depósito estándar de 20 L; voltaje según su planta. | Arranca y para con la prensa, con manómetro y caudal regulable. |
| Señal de prensa | Electroválvula de 12, 24, 110 o 220 V y tanque a medida de 5 a 20 L. | Enclavamiento que envía una señal de paro si se acaba el aceite. Con dos cámaras puede trabajar con dos aceites distintos, por ejemplo uno de embutición y uno evanescente. |
El suministro es una cuestión de operación y automatización, no de ahorro: el consumo de aceite se controla con la regulación de caudal y con el rodillo adecuado para el material. Un depósito por gravedad basta para un goteo sencillo con ajuste manual. Cuando hace falta que el aceitado arranque y pare con la prensa, más caudal a alta velocidad, alarma de nivel o retorno del excedente al tanque, conviene pasar a un tanque automático.
Si el material no llega en bobina, o si la línea ya existe
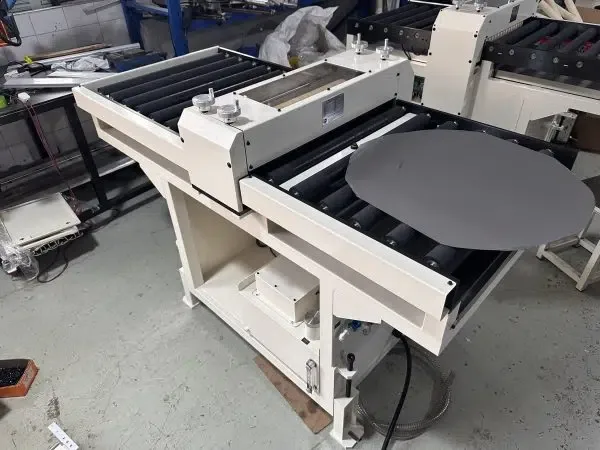
Para láminas cortadas y discos, el recorrido cambia. Un lubricador doble cara apoya cada formato sobre una mesa de rodillos, aceita las dos caras y lo devuelve al lado de carga, con anchos de trabajo de 300, 500, 600 y 1200 mm. Vea también cómo lubricar discos metálicos antes del embutido y cuándo elegir lubricador de bobina o doble cara.
En una prensa existente, el lubricador se monta con soportes regulables. Confirme el ancho útil, la altura de línea, los puntos de fijación y el espacio libre en la zona del troquel; los sistemas automáticos necesitan además conexiones de aire, electricidad y control. Si busca una unidad compacta por gravedad para montar junto a la prensa, vea el alimentador de aceite para prensa.
Ver todos los lubricadores de lámina y tiraCuánto lubricante es suficiente
El objetivo es una película continua y uniforme en toda la superficie que toca la herramienta, por las dos caras si las dos tocan el troquel. Más aceite no significa mejor lubricación.
Poco
Zonas secas, gripado y rayado, más rebabas, desgaste rápido de punzones y matrices y piezas pegadas al punzón.
Suficiente
Película continua y uniforme en toda la zona que toca la herramienta, por las dos caras si ambas trabajan contra el troquel.
Demasiado
Goteo y niebla de aceite, tira resbaladiza que puede alterar la alimentación, aceite atrapado en cavidades cerradas que puede abollar la pieza, y más limpieza y aceite de desecho.
Sección esquemática entre punzón y matriz. En naranja, la película sobre la tira; con exceso, el aceite queda encerrado bajo la pieza y puede abollarla.
Cómo fijar el caudal
- Moje los dos rodillos antes de arrancar y compruebe la primera tira.
- Empiece con el caudal más bajo con el que las piezas salgan bien.
- Inspeccione las piezas y la herramienta, y aumente el caudal solo donde haga falta.
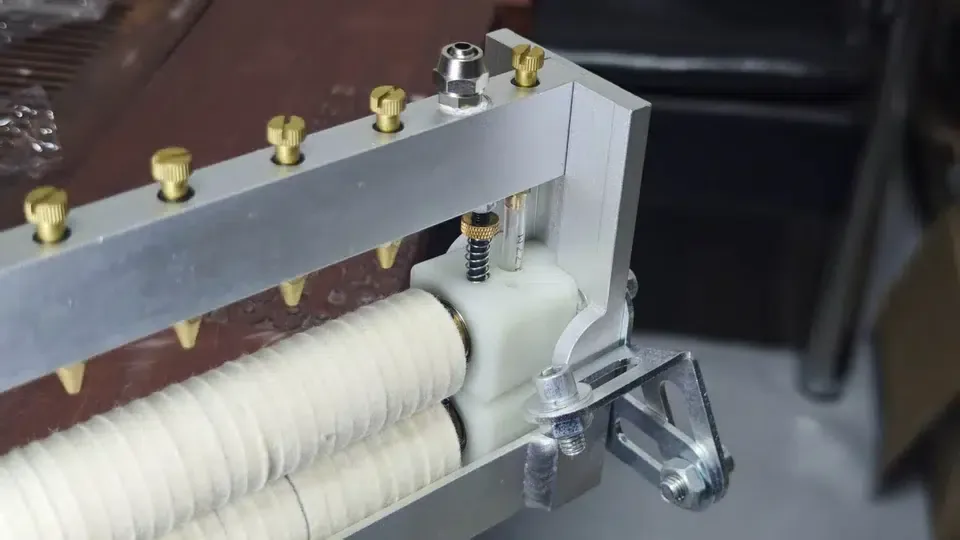
- En un cabezal por gravedad, ajuste por tramos: cada válvula de latón dosifica el goteo de su sección del rodillo.
- Anote el ajuste por número de pieza para que la siguiente preparación parta de un valor conocido.
- Después de cambiar de lubricante, pase otra tira de prueba y vuelva a ajustar.
La cantidad correcta depende del material, del lubricante, de la operación y de la velocidad, y se fija en la propia línea. Cuente también con lo que viene después: una película generosa para el troquel puede ser excesiva para el lavado, la soldadura o la pintura.
Película irregular, rodillo inferior seco o goteo: qué revisar
Casi todos los problemas de aplicación en un lubricador de rodillos vienen de cinco puntos: alineación de la tira, suministro de aceite, contacto de los rodillos, estado de los rodillos y el propio lubricante. Revíselos en ese orden y muchos se resuelven en pocos minutos, sin cambiar de equipo.
- Detenga la línea, cierre el suministro de aceite y aísle cualquier tanque automático.
- Desconecte y bloquee la electricidad y el aire según el procedimiento de la planta antes de limpiar, ajustar o cambiar rodillos.
- No meta las manos en la zona del troquel ni entre los rodillos mientras la línea pueda moverse.
- Con aceites evanescentes, asegure la ventilación y evite llamas o chispas cerca: el portador es inflamable.
Por qué se seca el rodillo inferior
En el cabezal estándar por gravedad, el rodillo inferior no recibe aceite directamente. El distribuidor gotea sobre el fieltro superior, el aceite escurre hasta mojar el inferior y los dos lubrican la tira a su paso. Si al fieltro superior llega poco aceite, o si el contacto entre rodillos es flojo, la cara inferior es la primera que se queda seca.
- 1
Válvula de latón
Dosifica el goteo sobre su tramo del rodillo superior.
- 2
Fieltro superior
Recibe todo el aceite y lo reparte a lo ancho.
- 3
Contacto entre rodillos
Se fija con el ajuste lateral; con poco contacto quedan zonas secas.
- 4
Fieltro inferior
Se moja con lo que escurre del superior.
- 5
Bandeja y recuperación
Recoge el excedente en un recipiente aparte.
El cabezal de fibra absorbente trabaja de otra forma: las conexiones laterales llevan el aceite a los ejes de los dos rodillos, y las fundas se impregnan por dentro.
Síntomas, causas y qué hacer
| Síntoma | Causas probables | Qué revisar y hacer |
|---|---|---|
| Un borde o una franja quedan secos | La tira va fuera del ancho útil, el cabezal no está centrado o la válvula de esa sección está cerrada u obstruida. | Centre el cabezal, confirme que el ancho útil cubre la tira y abra o limpie esa válvula. |
| La cara inferior queda seca (fieltro por gravedad) | Llega poco aceite al fieltro superior, los rodillos no se mojaron antes de arrancar o hay poco contacto entre ellos. | Abra las válvulas poco a poco, moje los dos rodillos antes de producir y revise el ajuste lateral. |
| La película adelgaza al subir la velocidad | El caudal es bajo para la velocidad de avance o el lubricante está demasiado espeso a la temperatura del taller. | Aumente el caudal, confirme que el lubricante encaja con los rodillos y la velocidad, o pase a un tanque automático con caudal regulable. |
| Rayas o líneas en la tira | Partículas metálicas incrustadas, discos dañados o fieltro vidriado. | Limpie los rodillos con un producto compatible y cambie los discos dañados. Si la marca no viene del lubricador, revise el resto de los rodillos de la línea. |
| Demasiado aceite, goteo o aceite en el suelo | Válvulas demasiado abiertas, bandeja o drenaje obstruidos, recipiente de recuperación lleno o manguera de retorno doblada en un sistema neumático. | Reduzca el caudal, despeje el drenaje o la manguera de retorno y vacíe el recipiente. |
| Fibras o marcas en aluminio o cobre | El fieltro transfiere fibras a una superficie delicada. | Valore rodillos de goma NBR resistente al aceite y mantenga limpio el fieltro. |
| No llega aceite | Depósito vacío, válvula cerrada, filtro obstruido o manguera doblada; en un tanque neumático, presión de aire fuera de 0,1–0,8 MPa o modo por tiempo o señal sin ajustar. | Rellene, abra la válvula, limpie el filtro, enderece la manguera y revise el regulador y el ajuste de tiempo o señal. |
Mantenimiento del fieltro
El fieltro hace el trabajo real, así que su estado decide cuánto dura una película uniforme. Un fieltro limpio y blando retiene el aceite y lo libera de forma pareja. Las partículas metálicas incrustadas pueden marcar la tira y lo desgastan antes, y un fieltro liso y endurecido deja de absorber aceite, lo que se nota en bandas secas que no responden al ajuste de las válvulas.
Límpielo con un producto compatible con el lubricante y con el fieltro, moje de nuevo los dos rodillos y pase una tira de prueba antes de producir. Cada lubricador de fieltro de lana incluye un juego completo de discos de repuesto; el fieltro montado y ese juego están pensados para unos dos años de uso, según las horas de trabajo, el material, el lubricante y el mantenimiento.
Compruebe el nivel de aceite, mire la película en la primera tira y busque goteos bajo el cabezal.
Limpie las partículas de la superficie de los rodillos y revise válvulas, mangueras y retorno.
Cambie los discos antes de que afecten a la película. Solo hace falta sustituir los gastados o dañados.
Pase una tira de prueba y vuelva a ajustar el caudal.
Preguntas frecuentes
Las dudas más comunes al elegir un lubricante y un sistema de lubricación para estampado.
¿Por qué se usa lubricante en el estampado de metales?
Para separar la lámina de la herramienta con una película fina. Esa película reduce la fricción, el desgaste y el calor, disminuye el riesgo de gripado, ayuda a que el metal fluya en el embutido y el conformado, y protege la superficie de la pieza.
¿Qué lubricantes se usan para estampar lámina?
Aceites puros, aceites evanescentes, fluidos base agua, compuestos y pastas de embutición, y películas secas o prelubricantes. La elección depende del material, de la severidad de la operación y de los procesos que siguen al estampado.
¿Sirve el aceite evanescente para estampar?
Sí, en trabajos de lámina delgada y poca severidad donde se quiere muy poco residuo. El portador se evapora y deja una película muy fina, así que no es la opción adecuada para embutido profundo ni conformado severo. Asegure la ventilación, porque el portador es inflamable.
¿Cómo se lubrica el aluminio o el cobre para estampar?
Con una película fina y uniforme de un lubricante que no manche la superficie y sea compatible con el acabado posterior. En los lubricadores de rodillos, la goma sin fibras es una opción cuando preocupa que el fieltro deje fibras sobre el material.
¿Cuál es el mejor sistema de lubricación para estampado?
Depende del proceso. En estampado continuo desde bobina, un lubricador de rodillos suele ser el punto de partida más directo, porque aplica el aceite a la tira antes de entrar al troquel. Para zonas locales de conformado o embutido pueden hacer falta además pulverización o lubricación en troquel.
¿Qué diferencia hay entre lubricar con rodillos y pulverizar?
Los rodillos transfieren el aceite por contacto con la superficie de la tira, lo que permite un recubrimiento controlado en todo el ancho. La pulverización aplica el aceite con boquillas sobre una zona elegida del material o del troquel: es útil en zonas locales, pero exige controlar la sobrepulverización y la niebla.
¿Puede causar problemas el exceso de lubricante?
Sí. El exceso gotea, genera niebla, puede hacer que la tira resbale durante la alimentación, puede quedar atrapado en cavidades cerradas del troquel y abollar la pieza, y aumenta la limpieza y el aceite de desecho.
¿Dónde se instala el lubricador en la línea de prensa?
Antes de la entrada al troquel, normalmente después del alimentador o a la salida de una línea 3 en 1, para que la tira llegue aceitada antes del primer contacto con la herramienta. La posición exacta debe dejar espacio para enhebrar, acceder a los rodillos, hacer el mantenimiento y trabajar con seguridad.
Lubricadores para tira, lámina y prensa
Modelos, rodillos, sistemas de suministro y fotos de máquinas reales en cada página.
Dígale a HENLI qué pieza estampa y con qué lubricante
Envíe el material, el ancho, el espesor, el lubricante y la velocidad de la prensa, y HENLI ajustará el ancho útil, el rodillo y el suministro de aceite a su línea. Fabricamos los lubricadores CT en nuestra propia planta de Dongguan y, con todos los modelos y accesorios de montaje en stock, el pedido se envía en un plazo de 3 días desde la recepción del pago.
- Material y estado de la superficie
- Rango de ancho y de espesor de la tira
- Lubricante: tipo y viscosidad
- Tipo de prensa, golpes por minuto (gpm) y disposición del alimentador
- Control preferido, voltaje y aire disponibles, y fotos o plano de la línea